 Станки дома
16.1. Шлифовальные станки. Общие сведения. Основные методы обработки. Классификация и выбор основных характеристик шлифовальных станков
Шлифовальные станки работают абразивным инструментом. В общем парке металлорежущих станков они составляют порядка 20 %, а в массовом (автотракторном, подшипниковом) производстве доля шлифовальных станков достигает 60 %.
С помощью шлифовальных станков выполняются высокопроизводительные операции по обдирке отливок, отрезке, шлифованию из целого прутка высоколегированного материала спиральных и шпоночных канавок, специальных сложных профилей и т.д. При этом применяют методы скоростного и обдирочного шлифования, позволяющие за меньшее время снять гораздо больший объем металла, чем при черновой обработке точением и фрезерованием.
Кинематический процесс шлифования на всех типах шлифовальных станков осуществляется путем вращения шлифовального круга и вращения или перемещения обрабатываемой заготовки относительно рабочей поверхности круга(периферии или торца). Относительное перемещение заготовки проводится по прямолинейной или дуговой траектории.
Основные кинематические цепи шлифовальных станков:
- вращение шлифовального круга от индивидуального привода;
- продольное перемещение стола от гидропривода;
- вращение обрабатываемой заготовки или стола от индивидуального привода;
- поперечная подача шлифовального круга или заготовки — электромеханическая или гидравлическая;
- подача круга на глубину — механическая или гидравлическая;
- правка круга — ручная, гидравлическая, электромеханическая.
Классификация основных типов шлифовальных станков приведена в таблице 1.16.1.
| Тип станка | Основная характеристика станка | Область применения станка | Конструктивные особенности станка |
| Круглошлифовальные станки | Наибольший диаметр шлифуемых заготовок 25 — 600 мм | Шлифование цилиндрических и конических поверхностей при зажиме заготовки в центрах или патроне | Вращающийся горизонтальный шлифовальный шпиндель помещается на салазках, осуществляющих подачу на глубину. Обрабатываемая заготовка вращается на центрах передней и задней бабки или в патроне передней бабки, установленных на столе. Возвратно-поступательное продольное движение осуществляется в станках малых и средних размеров — столом, очень крупных — шлифовальной бабкой |
| Универсальные круглошлифовальные станки | Наибольший диаметр шлифуемых заготовок 25 — 300 мм | Шлифование цилиндрических, конических и торцовых поверхностей при зажиме заготовки в центрах или патроне | Конструкция та же, что и у круглошлифовальных станков. Шлифовальная бабка, передняя бабка и стол станка являются поворотными вокруг вертикальных осей |
| Врезные круглошлифовальные станки | Наибольший диаметр шлифуемых заготовок 150 — 400 мм | Шлифование цилиндрических, конических и профильных поверхностей при зажиме заготовки в центрах при поперечной подаче круга (метод врезания) | Конструкция та же, что и у круглошлифовальных станков. Шлифование производится кругом или набором кругов, ширина которых соответствует ширине обрабатываемой поверхности. Продольное перемещение стола только установочное. Шлифовальная бабка или стол могут иметь осциллирующее движение в продольном направлении. Жесткость и мощность выше, чем у обычных круглошлифовальных станков |
| Бесцентровые круглошлифовальные станки | Наибольший диаметр шлифуемых заготовок 25 — 300 мм | Бесцентровое шлифование цилиндрических поверхностей на проход и цилиндрических, конических и профильных поверхностей по методу врезания | Станки имеют два шлифовальных круга. Вращение обрабатываемой заготовки осуществляется за счет разности окружных скоростей шлифующего и подающего круга, вращающихся в одном направлении. Продольная подача настраивается поворотом на небольшой угол ведущего круга или ножа. Подача на глубину производится шлифующим кругом |
| Вальцешлифовальный станок | Наибольший диаметр вальцов 400 — 1000 мм | Шлифование цилиндрических и профильных прокатных вальцов при установке их в центрах | Конструкция та же, что и у круглошлифовальных станков. Продольное перемещение круга осуществляется шлифовальной бабкой. Имеется механизм для получения выпуклых и вогнутых поверхностей |
| Станки для шлифования шатунных шеек коленчатых валов | Наибольший диаметр вала коленом 300 800 мм | Одновременное или последовательное шлифование шатунных шеек коленчатых валов по методу врезания | Конструкция та же, что и у круглошлифоваль-ных станков. Зажимы позволяют устанавливать коленчатый вал таким образом, чтобы шлифуемая шейка вращалась вокруг своей (собственной) оси. Привод изделия двухсторонний. Количество шлифовальных кругов -один или два |
| Внутришлифовальные станки | Наибольший диаметр шлифуемого отверстия 10-1000 мм | Шлифование цилиндрических и конических отверстий | По расположению шпинделя различают вертикальные и горизонтальные станки. Шпиндель изделия сообщает вращение обрабатываемой детали. Шлифовальный шпиндель помещается на салазках, осуществляющих возвратно-поступательное продольное перемещение; подача на глубину обычно проводится верхними салазками шлифовальной бабки |
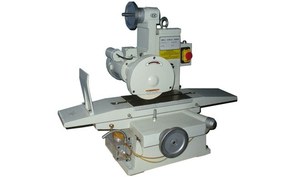
| Плоскошлифовальные станки | Размер стола: ширина 150 -1000 мм, длина -200 — 5000 мм или диаметр 300-2000 мм | Шлифование плоских поверхностей периферией или торцом круга. При наличии специальных устройств шлифование сложных контуров | По расположению шпинделя различают станки вертикальные и горизонтальные, а по числу колонн — одноколонные и двухколонные с поперечиной. Заготовка или серия заготовок закрепляются на столе, который имеет круговое или продольное возвратно-поступательное перемещение. Только в очень крупных станках продольное движение осуществляется не столом, а стойкой круга. Подача на глубину проводится шлифовальной бабкой или столом |
| Двухсторонние плоско-шлифовальные станки | Диаметр шлифовального круга 450 — 900 мм | Шлифование двух плоских поверхностей одновременно | Различают горизонтальные и вертикальные станки. Шлифовальные шпиндели имеют установочное движение в осевом направлении. Между кругами помещается подающее устройство, на котором закрепляются обрабатываемые заготовки |
| Шлифовальные станки для направляющих | Наибольшая длина шлифуемой заготовки 1000 — 5000 мм | Шлифование плоских и призматических направляющих в станинах, столах, салазках и пр. | Одноколонная или портальная конструкция с двумя или тремя шпинделями, помещенными в бабках, расположенных на траверсе. Детали устанавливаются на столе, имеющем продольное возвратно-поступательное движение. В крупных станках это движение осуществляет стойка с траверсой |
| Универсальные заточные станки | Наибольший диаметр затачиваемого инструмента 100 — 300 мм | Заточка метчиков, разверток, зенкеров, фрез и пр. При наличии специальных приспособлений круглое наружное, внутреннее и торцовое шлифование | Горизонтальный стол с консольным крестовым столом или столом на станине. Шпиндельная бабка с одним или двумя кругами может поворачиваться вокруг вертикальной оси и устанавливаться по высоте. Стол перемещается в продольном направлении. В консольных конструкциях стол имеет перемещение также в поперечном и вертикальном направлениях. Передняя и задняя бабки или приспособления для поддержания затачиваемого инструмента устанавливаются на столе |
| Обдирочно-шлифовальные станки | Диаметр шлифовального круга 100 — 800 мм | Обдирка, зачистка шлифованием | Конструкция с гибким валом применяется для переносных станков малых размеров. Средние станки — настенные и маятниковые. Крупные станки — с подвижным столом |
| Плоскопритирочные станки | Диаметр притирочных дисков 200 — 800 мм | Притирка плоских и цилиндрических поверхностей | Станок имеет два вертикальных вращающихся шпинделя, на которых установлены чугунные, медные или абразивные круги. Детали помещаются в сепаратор, получающий дополнительное перемещение между кругами — притирами. Ручные станки имеют один круг; все движения детали осуществляются вручную |
| Круглопритирочные станки | Наибольший диаметр притираемых заготовок 50 — 200 мм | Притирка калибров и другого измерительного инструмента | Притираемая деталь устанавливается в горизонтальном шпинделе. Притирка производится притирами — кольцами вручную |
| Шлифовально-притирочные станки | Наибольший диаметр притираемого отверстия 100-300 мм | Притирка отверстий абразивными брусками | Одно- или многошпиндельные станки. Вращательное и возвратно-поступательное Движение имеет шпиндель с шлифовально-притирочными головками. Горизонтальные станки применяются для глубоких отверстий |
| Щлифовально-отделочные станки | Наибольший диаметр валов 100 — 200 мм | Притирка шеек валов, шпинделей, поршней и прочих деталей абразивными брусками | Горизонтальные станки — для отделки длинных деталей, вертикальные — для коротких изделий. Одно- и многошпиндельные модели. Деталь получает вращение, абразивные бруски — осциллирующее движение |
| Полировальные станки | Диаметр полировального диска; ширина ленты 100 — 200 мм | Полирование плоских поверхностей (бесконечный ремень); цилиндрических, конических, сложных наружных и внутренних поверхностей (мягкий круг) | Станки с мягким кругом или бесконечным ремнем (кожаным или матерчатым), на которые нанесен абразивный порошок. Движение ремня по шкивам. Полирование проводится вручную |
16.2. Особенности конструкции и проектирования станков для скоростного и обдирочного шлифования
С разработкой новых конструкций станков для абразивной обработки, новых абразивных материалов и инструментов, новых СОЖ и способов их подвода появляются условия для широкого внедрения в промышленность различных видов высокопроизводительного шлифования — скоростного и обдирочного, разновидностью которых являются высокоскоростное (ВСШ) и глубинное шлифование.
При проектировании станков, работающих по технологии высокоскоростном шлифовании (ВСШ), предусматривается использование:
- шлифовальных кругов стандартных типов (из корунда или карбида кремния на керамической или полимерной связке); окружные скорости круга составляют 60 — 120 м/с;
- шлифовальных кругов эльборовых на сверхтвердой связке; окружные скорости составляют до 150 м/с;
- стальных кругов с покрытием из эльбора на гальванической связке; окружные скорости составляют до 250 м/с.
Эффективность скоростного и, особенно, обдирочного шлифования (процессов с очень высокой тепловой напряженностью) в значительной степени зависят от отвода тепла из зоны обработки.
Высокие скорости резания, достигающие 250 м/с, обуславливают высокие динамические нагрузки на упругую систему станка. Поэтому строго регламентирован порядок подготовки и эксплуатации абразивного инструмента. Шлифовальные круги перед установкой на станок проходят испытания на разрывную прочность. Круги больших диаметров статически балансируются.
Шлифовальные станки оснащают устройствами для динамической балансировки кругов и текущего контроля их виброхарактеристики.
По мере износа шлифовальных кругов в процессе работы снижаются их окружная скорость и прочность. Поэтому допускается износ кругов не более 20 % диаметра.
Для поддержания постоянной скорости резания станки оснащают специальными статическими преобразователями электроэнергии с частотным регулированием по току.
В связи с высокой вероятностью разрыва кругов при работе, в станках предусматривают надежную защиту зоны обработки и блокировку открывания защитного кожуха.
Для обеспечения высокой точности обработки станки оснащают приборами активного контроля размера и системами адаптивного управления (в большинстве случаев — по мощности главного привода).
При работе с повышенными режимами шлифования для лучшего отвода шлама необходима подача увеличенного количества СОЖ в зону резания под давлением 0,5 — 1 МПа.
Конструкция станков должна быть кабинетного типа с полностью изолированной зоной резания, способной принять большое количество СОЖ.
На высокоскоростных и силовых станках используется двойная очистка СОЖ: предварительная с помощью гидроциклонов и окончательная — транспортерами с бумажной лентой. Для получения высокой точности обработки степень очистки СОЖ должна быть не более 5 мкм. На станках с закрытой зоной для отвода тепла применяют холодильные установки с фреоновыми или воздушными охладителями.
По сравнению с традиционными шлифовальными станками станки для ВСШ имеют ряд особенностей. Так, у них увеличена мощность привода вращения круга, обеспечивающая большие скорости съема металла; увеличена скорость врезания (подача на глубину) для получения больших скоростей съема металла; увеличена частота вращения (или продольного перемещения для плоскошлифовальных станков) детали для обеспечения оптимального отношения скорости круга к скорости детали (стола) v/vи = 60.
Виды шлифовальных станков
При плотной работе с деревянными деталями и предметами, мастеру нужно знать, какие бывают шлифовальные станки по дереву, чтобы подбирать наиболее оптимальный вариант устройства для себя.
По принципу устройства виды шлифовальных станков по дереву делятся на 3 типа: ленточный (гриндер), дисковый, барабанный.

Есть и другие типы переносных шлифовальных станков. Часто дрели и шуруповерты оснащаются специальными насадками с абразивным напылением.
Устройство и принцип работы в каждом варианте отличается друг от друга. При этом и древесина будет обрабатываться по-разному.
Проще всего создать тарельчатый шлифовальный станок. Но точильно-шлифовальный станок, сделанный своими руками, где в основе лежит ленточная конструкция, будет намного функциональней и востребованный в домашней мастерской, чем любой другой.
Выбор шлифовальных кругов при высокоскоростном шлифовании всш
Традиционными шлифовальными кругами для ВСШ являются корундовые круги на керамической или органической связках. Холодно-прессованные и горячепрессованные шлифовальные круги на органической связке используются для обработки, например, стружечных канавок режущего инструмента. Для таких работ применение шлифовальных кругов на органической связке обусловлено большой стойкостью профиля.
Шлифовальные круги на керамической связке используют, например, для шлифования дорожек качения внутренних и наружных колец подшипников качения на окружных скоростях шлифовального круга в диапазоне 80 — 125 м/с.
В большинстве случаев работают шлифовальными кругами прямого профиля или с предварительным профилированием. Зернистость 8 — 40 в зависимости от требуемых параметров шероховатости обработанной поверхности заготовки.
Требования, предъявляемые к техническим характеристикам корундовых шлифовальных кругов при работе по ВСШ, следующие:
- высокая динамическая стойкость при нагрузке от центробежных сил;
- высокая изгибная прочность в сухом и мокром состоянии (с СОЖ);
- большой объем снимаемого материала в единицу времени (60 — 300 мм3/с);
- незначительный износ профиля шлифовального круга;
- низкие параметры шероховатости обработанных поверхностей заготовки (Ra = 0,16 -0,32 мкм);
- допустимые окружные скорости при эксплуатации корундовых шлифовальных кругов составляют 63 — 125 м/с.
Дальнейшее повышение производительности высокоскоростного шлифования возможно только с использованием высокотвердых абразивов, в частности, эльбора, который применялся лишь для труднообрабатываемых материалов.
Для снижения температуры СОЖ подается непосредственно в зону резания. Если СОЖ с помощью сопла подается только в зазор между кругом и заготовкой, то количество СОЖ в самой зоне резания будет недостаточным.
В связи с большими окружными скоростями при ВСШ на рабочей поверхности шлифовального круга возникает воздушная подушка, вращающаяся со скоростью круга и блокирующая попадание СОЖ в зону шлифования. После отсечения этой подушки с поверхности круга механическим путем (рис. 1.16.1)
СОЖ, захватываемая поверхностью шлифовального круга, попадает на заготовку в зону шлифования. Эту систему подачи СОЖ называют «башмак для подачи СОЖ». Если при этом еще увеличивают давление в системе подачи СОЖ, то, таким образом, ликвидируется возможность возникновения при-жогов.
Повышенная режущая способность и кромкостойкость кругов из эльбора, а также их хорошая теплопроводность способствуют образованию меньшей, чем при обработке абразивным инструментом, температуры поверхностного слоя заготовки.
Москва, Машиностроение. Энциклопедия 2002. Под редакцией К.В. Фролова
Заточка стамески или рубаночного ножа
Сильно изношенное лезвие сначала перезатачивают на крупнозернистом круге, а затем переходите к более мелкозернистой категории.
Перед заточкой нового скоса на лезвии стамески или рубанка проверьте режущую кромку угольником. Если износ неровный, отметьте очень тонким фломастером .линию, перпендикулярную боковым сторонам лезвия. Установите упор для инструмента на расстоянии примерно 3 мм от круга, убедитесь, что он надежно закреплен, и, надев защитные очки, включите машину.
Окуните лезвие в воду и, прижав его к упору скосом вниз, постепенно подавайте в направлении круга. Когда оно дойдет до круга, все время перемещайте его всей шириной кромки по точильному камню, чтобы предотвратить перегрев. Через каждые несколько секунд погружайте лезвие в воду.
Исправив перпендикулярность, выключите точило и переставьте упор так, чтобы полотно находилось под углом примерно 25° к кругу. Включите машину и продолжайте работу в предыдущей манере, вытачивая теперь ровный скос по всей ширине лезвия. Не нажимайте слишком сильно и охлаждайте полотно, регулярно окуная его в воду или используя специальный аэрозоль, держа полотно одной рукой.
Если металл нагреется до температуры, которая придает ему голубой цвет, он — потеряет закалку и не сохранит надолго остроту режущей кромки. В этом случае единственный выход — сточить поголубевший участок лезвия.
Изготовление дискового шлифовального станка
Изготовить дисковый шлифовальный станок своими руками в домашних условиях проще всего. Обычно формируется корпус, а в качестве основной детали, которая приводит в действие абразивный круг, используется болгарка или дрель. Но может использоваться и асинхронный мотор из старой машинки.
Можно использовать моторы нового поколения, которые соответствуют нужным параметрам, но стоит готовиться к тому, чтобы щетки на нем быстро износятся.
Если же все будет создаваться «с нуля», то следует действовать по такому плану:
- Подготовить приблизительный чертеж для создания дискового шлифовального станка.

- После тщательных измерений и составления чертежей, стоит приступить к работе. Формируется основа из вертикальной и горизонтальных частей, которые должны неподвижно между собой скрепляться, посредством металлических строительных уголков. В вертикальной части вырезается круглое отверстие, куда будет выводиться шкив мотора. «Двигающий элемент» должен также плотно прикрепиться к горизонтальной части основы.

- Следующим этапом станет крепление дискообразной детали к подвижной части мотора. Сделать диск можно из фанеры и присоединить к шкиву мотора с помощью болтов. При этом болты должны полностью совпадать с поверхностью диска.

Останется из полотна абразива вырезать круг нужного диаметра и прикрепить его к дисковой части. Такой станок может работать от сети. При желании можно усложнить конструкцию, продумав кнопочную панель управления.
Как сделать ленточный шлифовальный станок
Гриндер – это ленточный шлифовальный станок универсального применения (шлифовка дерева, металла, углепластика) имеет небольшой размер и функциональную конструкцию, которую легко транспортировать при необходимости.
Изготавливать такие ленточные шлифовальные станки своими руками достаточно просто, работая по такому алгоритму:
- Изначально нужно подготовить чертеж для ленточного наждака своими руками. В нем нужно максимально точно проработать все параметры и указать размеры. При этом стоит учитывать, какие именно функции чаще всего будет выполнять устройство.

- После создания подробного и понятного чертежа, стоит подготовить все необходимые инструменты и материалы для работы: ДСП (металл), винты, болты и гайки, пропиленовые трубы, подшипники и строительный уголок. Важным этапом станет именно выбор подходящего двигателя, который должен иметь мощность не более 1 кВт и работать от сети 220 В. Если мотор не соответствует параметрам, то это существенно может усугубить принцип использования устройства в целом. Самым подходящим вариантом является мотор от старой стиральной машинки.

- Из ДСП или металла, изготавливается основной корпус, который будет своей конструкцией соответствовать заданным на чертеже параметрам. К основанию производится крепление мотора с помощью болтов и гаек, а также крепится строительный уголок. Именно последний элемент будет ограничителем для ленты.

- Далее формируются валики под ленту нужно полипропиленовую трубу с диаметром 20 мм вставить в трубу с диаметром 32 и дополнительно в меньшую основу вставить еще и трубочку из жести для более надежной фиксации. Конструкцию надеть на шлицевую деталь мотора. По такому же принципу, но с использованием подшипников собирается ведомый вал.

- Последним этапом станет крепление абразивной ленты.

Теперь станок для шлифовки дерева можно использовать, включая его в обычную розетку. Если изготавливать корпус из металла, то получится приблизительно такая модель:

Чтобы еще больше упростить принцип изготовления (сделать только корпус) ленточной модели, можно использовать дрель, шуруповерт или болгарку. Чтобы использовать болгарку для шлифовки дерева, не нужно делать каркас, на котором будет крепиться инструмент. А вот дрель должна фиксироваться в корпусе хотя бы из дерева. Такие конструкции будут иметь следующий вид:

Изготовление шлифовальных станков разноплановых конструкций и мощностей в домашних условиях не является сложным. Достаточно построить точный и правильный чертеж, выбрать правильный двигатель и соорудить конструкцию-основу для крепления абразивных элементов.
В результате такое устройство станет просто незаменимым при работе с деревянными деталями. Функциональность таких приборов немного отличается от заводских моделей, но эта характеристика компенсируется эффективностью и простотой дизайна (доступностью) прибора.
Конструктивные особенности и принцип работы станка
Устройство шлифовального станка по дереву не отличается сложностью, так как основная задача любой модели заключается в том, чтобы обработать тот или иной вид деревянной детали, формируя нужные параметры поверхности для финишной отделки. Благодаря обработке шлифовальной машинкой поверхность древесины становится идеально гладкой, и дополнительно калибруются параметры заготовки.
На производствах используют устройство такого типа, которое оснащено диском, лентой, станиной (для обработки под наклоном). У самодельных приспособлений функционал не такой широкий, но этого обычно достаточно для обработки деталей из дерева. Есть несколько вариантов относительно того, как устроены шлифовальные самодельные деревообрабатывающие станки.
Обычно самодельные шлифовальные станки изготовляют посредством использования подручных приспособлений. Но в любом случае нужна либо ось для крепления шлифовального круга, либо 2 вала, между которыми будет натягиваться шлифовальная лента. Чтобы привести в движение основу со шлифовальным элементом, нужно дополнительно подготовить мотор мощность не более 1 кВт.

Шлифовальный станок для дерева, сделанный своими руками, имеет следующий принцип работы – за счет использования ленты с разным абразивным напылением происходит нужная обработка поверхности. Если используется ленточный абразивный элемент, то его фиксация производится методом натягивания между двумя барабанами. Для закрепления круглого абразива требуется жесткая основа.
Назначение
Абразивная обработка инструментов, конструкций, изделий — одно из назначений точильно — шлифовального станка.
https://www.youtube.com/watch?v=0YI7Q2Dot3E
На точильно — шлифовальных станках производят такие операции как шлифовка и полирование органического стекла. Стальные кованные детали могут подвергаться шлифованию кругами различной зернистости. К шлифованию и полированию также могут прибегнуть про обработке окон. (Строительные конструкции, сантехнические изделия тоже полируют и шлифуют).
Заточка и шлифовка мелкого слесарного инструмента осуществляется на настольных станках. Заточка резцов осуществляется на средних станках. Обдирка, зачистка, шлифовка деталей осуществляется на крупных станках.
Есть различия между точильно — шлифовальными станками. Так для снятия фасок и заусенец существуют точильно — шлифовальные станки, но если осуществлять на них полировку и шлифовку изделий — то уже придется пользоваться специальными приспособлениями.
Электроточилы позволяют вручную затачивать деревообрабатывающий и металлорежущий инструмент. Можно применять для точения абразивные или алмазные круги.
Можно производить декоративное шлифование. Круги различной зернистости позволяют отделывать стальные кованные детали.
Плоскошлифовальный станок
 Назначение этого станка открывается в самом его названии — плоскошлифовальный, то есть для шлифовки плоских поверхностей деталей и заготовок. Он может быть дисковым, барабанным (по типу рейсмуса) или ленточным. При этом его рабочая поверхность может располагаться вертикально, горизонтально или регулироваться.
Отдельные конструкции станков делают полностью регулируемыми. Но это индивидуально. Самодельные машины каждый делает под себя, чтобы удобнее было работать. Конструкции с полной регулировкой изготовить сложнее. У них регулируется прижим барабана или ленты, то есть, другими словами, существует возможность фиксированного передвижения рабочей поверхности по вертикальной оси. И подручник имеет механизм движения в двух направлениях, как каретка держателя резцов на токарном станке.
По словесному описанию трудно представить себе, как это выглядит. И тем более трудно понять, как оно работает. Но сегодня у нас есть интернет. Там можно найти ролики, где бывалые мастера делятся своим опытом, подробно объясняют и показывают, как изготовить подобное оборудование.
Пошаговая инструкция по изготовлению
Изначально нужно подготовить чертеж шлифовального станка по дереву своими руками. Без базового эскиза создать полноценно функциональный станок не получится. Чертеж должен быть точным – должны быть указаны все параметры и размеры. Пример такого чертежа:

Предварительно стоит рассчитать мощность мотора, которой будет достаточно для работы. Сделать это можно, используя такую формулу:
P=q×S×(K k)×U:1000×n
Расшифровка обозначений, которые использованы в данной формуле:
q — давление площади детали из дерева на плоскость полотна (N на каждый квадратный сантиметр).
S — участок детали, которая взаимодействует с абразивом, измеряемая в см².
K — показатель рабочей части абразива относительно детали. Здесь учитывается плотность древесных волокон и зернистость абразива. Показатели могут колебаться в пределах 0,2-0,6.
k — коэффициент трения изнаночной части абразива по рабочей поверхности.
U — скорость вращения абразивной ленты (м/с).
n — КПД всей системы.
Если рассчитать все эти показатели и грамотно построить чертеж, то можно получить эффективный и функциональный самодельный шлифовальный станок. Чтобы изготовить шлифовальный станок своими руками, стоит подобрать необходимые инструменты и материалы, определиться с тем, как, и при каких условиях будет использоваться устройство.
Процесс шлифования
 Шлифованием называется процесс снятия верхнего слоя с поверхности обрабатываемой детали с помощью применения абразивов или алмазной крошки. Они собраны в общую массу на рабочей поверхности и скреплены связующим составом. Они образуют в итоге шлифовальный круг или ленту.
Во время работы абразивной поверхности придаётся круговое движение при помощи электрического двигателя. При соприкосновении поверхности заготовки с абразивом и происходит процесс обработки. Есть расхожее мнение, что шлифование абразивами — это обработка трением. Однако, это неверно.
Каждая абразивная частица имеет острые грани, при касании с материалом (металл, пластик, дерево, камень) работает, как режущий инструмент и снимает стружку, как скажем фреза или сверло. Если учитывать немалую скорость вращения шлифовальных кругов, а также возникновение стружки, как продукта шлифования, необходимо учитывать и возможность травмирования этой самой стружкой.
Техника безопасности
Очень часто люди получают травмы различной степени по причине несоблюдения элементарных правил техники безопасности. Для того чтобы избежать таких неприятных последствий работы, нужно изучить меры предосторожности и правила работы со шлифовальным станком.
- Всегда надо работать только в защитных очках. Любой материал может в любой момент раскрошиться от воздействия оборудования, а его кусочки разлетятся в разные стороны и могут попасть в глаз. А ещё были случаи, когда шлифовальный камень из-за старости подвергался разрушению. Это тоже может стать причиной поражения открытых участков тела.
 Если имеются длинные волосы, то необходимо работать в шапочке, которая не даст локонам попасть во вращающиеся детали оборудования.
- Никогда нельзя стоять прямо перед станком. Лучше сделать полшага в сторону. Тогда никакая деталь не отлетит в туловище.
- Работать на станке нельзя в перчатках, поскольку их может затянуть внутрь вместе с рукой.
- Запрещается обрабатывать детали на шлифовальном станке в длинной одежде, поскольку ткань может легко намотаться на движущиеся предметы.
- Категорически запрещается подпускать к агрегату ребёнка. Нужно сразу предупредить его, что это не игрушка. В том случае, если такой аппарат стоит дома, то электрический шнур надо после работы подвешивать высоко, чтобы ребёнок не дотянулся до него и не подключил устройство к сети.
Шлифовальный станок из болгарки
Необходимые материалы и комплектующие:
- УШМ;
- дисковая насадка с липучкой;
- наждачный круг;
- полоса металла;
- профильная труба;
- болты с гайками;
- листовой металл.
Для изготовления этого шлифовального станка нам потребуется маленькая болгарка. Устанавливаем на неё дисковую насадку с липучкой, и крепим к ней наждачку.
Далее отрезаем заготовки из металлической полосы, и изготавливаем из них крепление для болгарки. С помощью болтов прикручиваем крепление к корпусу редуктора УШМ.
Отрезаем кусок профильной трубы, сверлим в нём два отверстия, вставляем в них болты, и привариваем. Затем крепление с болгаркой надеваем на эти болты, фиксируем гайками.
В нижней пластине предварительно надо вырезать пазы.
На следующем этапе необходимо будет изготовить основание шлифовального станка. Отрезаем четыре кусочка профильной трубы, обрезаем углы под углом 45 град., и свариваем из них квадратную рамку.
Профильная труба с креплением для болгарки приваривается к основанию.
На противоположной стороне станины необходимо приварить крепление с регулируемой стойкой. К верхней части стойки будет крепиться опорный столик. Его мы изготовим из листового металла толщиной 3-4 мм.
В самом креплении сверлим отверстие и привариваем гайку. В неё вкручиваем рым-болт или обычный барашковый болт, с помощью которого стойка со столиком будет фиксироваться на необходимой высоте.
На последнем этапе останется только зачистить сварные швы и покрасить элементы конструкции. После этого приступаем к сборке.
Изготовление и сборку дискового шлифовального станка своими руками можно посмотреть на видео.
Такой самодельный шлифовальный станок отлично подойдёт для обработки заготовок из дерева, фанеры или металла. Желательно использовать болгарку с регулировкой оборотов.
Конструкция получилась довольно компактной, благодаря чему она не будет занимать много места на рабочем столе.
При наличии сварочного аппарата и навыков работы со сваркой изготовить такую самоделку сможет абсолютно каждый.


 Загрузка...