 Станки дома
Вырезной и прошивной станок
Вопреки предвзятому мнению о сложности и невыполнимости такой задачи это не так. Это вполне посильная задача для простого обывателя, хотя все не так просто. Самый простой вид станка – это вырезной станок, предназначается для обработки деталей из легированных, тугоплавких и других прочных металлов.
Электроэрозионный вырезной станок
В электрической схеме присутствуют: источник питания, диодный мост, лампочка и набор конденсаторов, соединенных в параллельную цепь. На выход подключаются электрод и обрабатываемая деталь.
Отметим еще раз, что это принципиальная схема для образного понятия принципа работы устройства.
На практике схема дополнена различными элементами, позволяющими отрегулировать прошивной станок под требуемые параметры.
Общие требования к электрической схеме вырезного станка:
- Учитывайте необходимую мощность станка при выборе трансформатора;
- Напряжение на конденсаторе должно быть больше 320 В;
- Общая емкость конденсаторов должна быть не меньше значения в 1000 мкФ;
- Кабель, идущий от схемы к контактам, должен быть только медным и сечением не меньше 10 мм;
Один из примеров рабочей схемы:
Как сразу видно, схема значительно отличается от принципиальной, но в то же время не является чем-то сверхъестественным.
Все детали электрической схемы можно найти в специализированных магазинах или просто в старых электронных приборах, давно пылящихся где-нибудь в гараже.
Отличное решение – применить ЧПУ для управления станком, но такой способ управления стоит немало, да и подключение его на самодельный станок требует определенных навыков и знаний.
Как выбрать
Для выбора необходимо учитывать особенности производства, характеристики деталей, загруженность станка. Электроэрозионные станки выбирают по основным критериям.
Наличие системы ЧПУ для управления с:
понятным интерфейсом и удобство программирования;
наличием внутренней памяти и сохранение данных о работе после отключения электричества;
автоматическое сохранение всех настроек при аварийном отключении изделия.
Геометрические размеры: толщина станины, вес, габаритные размеры.
Производительность. Зависит от:
параметры импульсов разрядного тока;
используемого диэлектрика и его качества;
материала, из которого изготовлен электрод.
Точность обработки. Обусловлена:
режим детального позиционирования;
перемена траекторий;
динамическими параметрами приводов;
деформациями при тепловом расширении;
профилированием скоростей;
режимом работы генератора;
стабильность ЧПУ.
Достигаемая шероховатость. Зависит от: энергии разряда, силы тока, материала электрода.
Также нужно учесть стоимость расходных материалов, срок службы, наличие сервисного обслуживания.
Как купить электроэрозионный станок
На выбор станка влияют характеристики исходной заготовки (в первую очередь – электропроводность), необходимая степень точности разреза, возможная зона термической обработки, скорость операций.
«Пумори-инжиниринг инвест» сотрудничает с крупнейшими мировыми производителями электроэрозионного оборудования класса HI-TECH, например, японский производитель Makino, так и более бюджетный вариант – индийская компания Electronica.
Преимущества электроэрозионных станков Makino:
Высокий уровень точности обработки в субмикронном диапазоне (что очень важно для направлений компактной электроники и микрообработки);
Монолитная и жесткая конструкция станины из высококачественного чугуна с точным и правильным геометрическим расположением всех габаритных узлов;
Водный резервуар для диэлектрической жидкости интегрирован в основание станка;
Охлаждение станка обеспечивается блоком охлаждения диэлектрической жидкости, который встроен в литую станину базового станка и поддерживает температуру внутри станка на том же уровне, что и температура диэлектрической жидкости.
Благодаря неподвижному и монолитному столу замкнутого типа, возможна обработка заготовки от 1 кг до 1500 кг с одинаковой точностью и легкостью.
Негабаритные ШВП и линейные направляющие. MAKINO принципиально использует на всех типах электроэррозионных станков и на всех осях, только ШВП, как более жесткую и точную конструкцию (за исключением прошивных станков, где по оси Z, нужны быстрые и частые перемещения).
Прямой привод (двигатель) по всем осям (без ремней, которым требуется частая замена).
Направляющие шире по размеру, чем у конкурентов.
Все эти факторы влияют на точность, жесткость, долговечность станка.
Оборудование компании Electronica сертифицировано по европейским стандартам и рекомендовано к применению в любой области машиностроения, в том числе и в аэрокосмической промышленности.
Клиентами Electronica являются такие гиганты машиностроения как Tsubaki, Panasonic, ASTEC, компания занимает более 50% внутреннего рынка электроэрозионного оборудования в Индии, что свидетельствует о его высоком качестве.
Узнать технические характеристики, запросить стоимость, обсудить возможности лизинга в Екатеринбурге можно с нашими консультантами по телефону или электронной почте.
Если вы хотите запросить коммерческое предложение на конкретную модель, заполните, пожалуйста, форму заявки.
Постоянные улучшения характеризуют
70-е годы
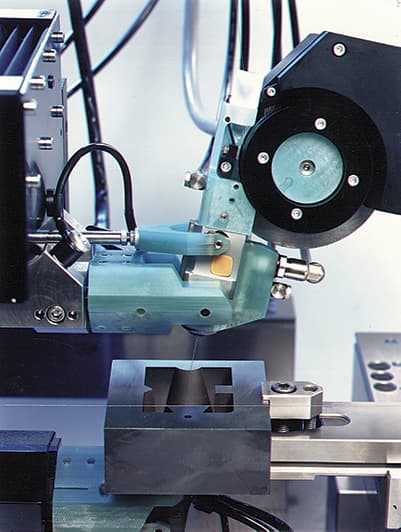
В 1973 году генераторы второго поколения позволили Agie и Charmilles добавить 3D в
проволочно-вырезную обработку.
Стало возможным получать не только цилиндрические, но и конические формы, и это
благодаря коаксиальной промывке, которая следовала за направлением и наклоном проволоки, таким
образом обеспечивая оптимальное удаление материала.
Угловая обработка происходила за счет наклона головы. Проволока не изгибалась на направляющих
и можно было использовать жесткую проволоку в диапазоне углов ± 30°.
Коаксиальная промывка позволяла заправлять проволоку в наклонные стартовые отверстия. Такая
конструкция требовала филигранного исполнения. Самое время вспомнить качество швейцарской механики.
В прошивной электроэрозии в 1974 году также была мировая премьера —
планетарно-круговыми движения, которые формировали острые внутренние края и поднутрения.
Усовершенствования, революционные в то время, теперь используются в каждом
копировально-прошивном электроэрозионном станке.
Прошивка получает собрата в 60-х.
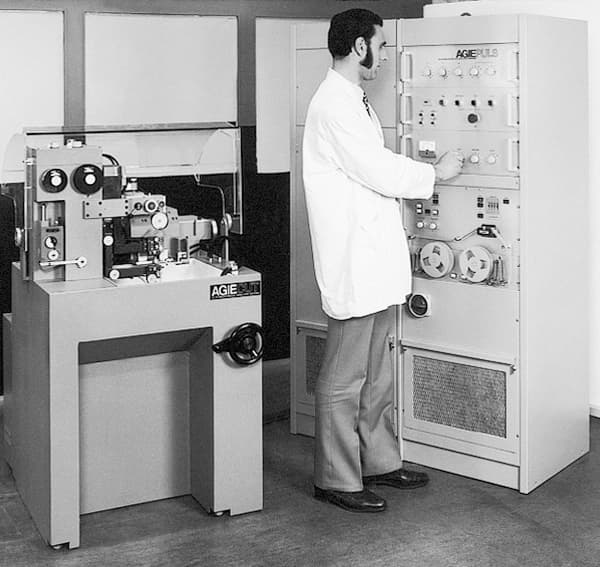
Важным событием 60-х стало появление генератора Isopulse. Это первый шаг в направлении уменьшения
износа электродов и, таким образом, снижения производственных затрат. Абсолютно первым в мире
в этом десятилетии стал электроэрозионный проволочно-вырезной станок с ЧПУ.
В 1969 году AGIE вывела на рынок Agiecut DEM 15. Первоначальный ход по осям был 150×150 мм
на этом этапе никто не предполагал, что кто-то захочет обрабатывать большие детали на таком
станке[6].
Если в разработке генератора AGIE накопила к тому времени достаточный опыт, то система
управление была для неё значительной проблемой. В этой области у AGIE не было ни опыта,
ни разработчиков.
https://www.youtube.com/watch?v=ZyqCmfg8aBQ
Числовое управление было в зачаточном состоянии и не было готовых решений которые можно
было бы использовать. NC-блок разрабатывался при поддержке технического университета Ганновера
(Германия). Команде Герберта Руссбюльта (Herbert Russbült)
Первым оператором был Готлиб Веттштайн (Gottlieb Wettstein) — сервис-инженер, приглашенный для
проведения первых испытаний.
Появление на рынке проволочно-вырезного станка с ЧПУ стало революцией, заставив других
производителей переосмыслить способы использования электроэрозионных станков. Отрыв AGIE был столь
значительным, что конкуренты смогли выпустить проволочно-вырезной станок с ЧПУ только спустя годы.
Вместе копировально-прошивные и проволочно-вырезные эрозионные станки начали триумфальное
продвижение в производственные цеха.
Станки фирмы sodick
Японская производственная компания Sodick Co LTD, которая начала свою деятельность в 1976 году, на сегодняшний день является мировым лидером по производству и продажам электроэрозионных станков.
Электроэрозионный станок Sodick AD35L
Представительства компании Sodick имеются в Азии, США, Европе и ее продукция пользуется заслуженной популярностью у промышленных предприятий, которые имеют дело с обработкой таких материалов как титан и инструментальная сталь.
Sodick — единственный в мире производитель, который выпускает электроэрозионный прошивной станок с ЧПУ, имеющий линейные двигатели и рабочую зону сделанную из керамики. Специалисты компании Sodick разработали революционную электроискровую технологию зеркальной полировки обрабатываемого материала.
Схема оборудования Sodick работает по принципу прямого воздействия тепловой энергии на обрабатываемую поверхность металла. При этом отсутствует какое-либо силовое воздействие на материал, что значительно повышает качество производимых работ.
Изготовленные на электроэрозионных станках Sodick детали получают дополнительную прочность и устойчивость к обычной коррозии, так как в процессе работы над ними происходит изменение физических характеристик металла.
виды и принципы работы станков для резки металла.
к меню ↑
Станок своими руками
Самодельный электроэрозионный станок можно собрать при наличии искрового генератора. Это самый сложный элемент в конструкции инструмента, который создается своими руками. За короткий отрезок времени должна быть собрана электрическая энергия в достаточном количестве для ее мгновенного выброса.
Простейшая схема для создания станка должна содержать в себе электрод соответствующего состава
Многие комплектующие для электроэрозионного станка который планируется сделать своими руками можно найти в старом телевизоре. К примеру — конденсатор емкостью 1000 мкФ. Все необходимые детали размещаются в коробе сделанном из фторопласта, который должен быть полностью изолирован. Направляющую втулку электрода можно сделать из заземляющего штыря розетки европейского типа.
Электродом является молибденовая проволока, которая по мере испарения продвигается с использованием винтового зажима. Втулка должна иметь отверстие для прохождения охлаждающей жидкости и одновременно рабочей среды по оси совпадающей с расположением электрода.
К электроду необходимо подключить привод (пускатель который имеет катушку на 230 В). Прошивочный элемент регулируется по глубине отверстия величиной хода штока.
При зарядке конденсаторов горит лампа, а шток пускателя находится внутри. Как только заряд конденсаторов выполнен, лампа гаснет, шток двигается вниз к обрабатываемой детали и при контакте с ней происходит искровой разряд. Воздействие на заготовку (деталь) происходит циклически, а частота циклов зависит от мощности осветительной лампы.
Электроэрозионно прошивное приспособление к сверлильному станку
Основные узлы, из которых состоит электроэрозионный станок сделанный своими руками:
- электрод;
- винт для крепления электрода;
- зажим плюсового контакта;
- направляющая втулка;
- фторопластовый корпус;
- выемка для притока рабочей жидкости (масла)%;
- штатив.
Суть и применение методики
Работа метода основана на воздействии на деталь электрическими разрядами в диэлектрической среде, вследствие чего происходит разрушение металла или изменение его физических свойств.
Применение метода ЭЭО:
- При обработке деталей из металлов со сложными физико-химическими свойствами;
- При изготовлении деталей сложных геометрических параметров, со сложно выполнимой механической обработкой;
- При легировании поверхности для повышения показателей износоустойчивости и придания деталям требуемых качеств;
- Повышение характеристик верхнего слоя металлической поверхности (упрочнение) за счет окисления материала под воздействием электрического разряда;
- Высокоточная шлифовка детали;
- Маркирование изделий без вредоносного влияния, что присутствует при механическом клеймлении.
Высокоточная шлифовка детали
Для выполнения различных операций применяются разные виды электроэрозионной обработки. На промышленных станках устанавливаются устройства числового программного управления (ЧПУ), что значительно упрощает применение любого вида обработки.
Виды электроэрозионной обработки материала:
- Электроискровой вид обработки применяется при резке твердосплавных материалов, фигурной резке и для проделывания отверстий в металлах высокой прочности. Дает высокую точность, но скорость работы невелика. Применяется в прошивных станках.
- Электроконтактный способ обработки основан на местном расплавлении металла дуговыми разрядами с последующим удалением отработанного материала. Метод имеет более низкую точность, но более высокую скорость работы, чем электроискровой способ. Применяется при работе с большими деталями из чугуна, легированной стали, тугоплавких и других металлов.
- Электроимпульсный метод сродни электроискровому, но применяются дуговые разряды продолжительностью до 0.01 секунды. Это дает высокую производительность при относительно хорошем качестве.
- Анодно-механический метод основан на сочетании электрического и механического воздействия на металл. Рабочий инструмент – диск, а рабочая среда – жидкое стекло или сходное по характеристикам вещество. На обрабатываемую деталь и диск подают определенное напряжение, при разряде металл расплавляется, а шлам удаляется диском механически.
Электроконтактный способ обработки
В промышленности применяются станки, работающие на основе метода электроэрозионной обработки металла. Они классифицируются по нескольким параметрам: принцип работы, управление, наличие ЧПУ и т.д.
Виды станков, работающих на принципе ЭЭО:
- Электроэрозионный вырезной станок;
- Электроэрозионный проволочный станок;
- Электроэрозионный проволочно-вырезной станок;
- Электроэрозионный проволочный с ЧПУ;
- Электроэрозионный прошивной станок.
Электроэрозионный проволочный с ЧПУ
Станок ЭЭО в связи со своей многофункциональностью в хозяйстве нужен, а порой и вовсе не заменим. Заиметь такой аппарат в своем гараже хотел бы каждый. К сожалению, купить такой станок заводской сборки очень накладно и зачастую не представляется возможным. Выход из такой ситуации есть – собрать своими руками.
Тепловая модель
Модель процесса электроэрозионной обработки с точки зрения теплообмена, разработана в конце
80-х и начале 90-х годов в Техасском университете (Texas A&M University) при
поддержке AGIE. Результатом стали три научные работы: первые две представляют тепловую модель удаления
материала на катоде и аноде[2][3], а третья описывает формирования плазменного канала при
прохождении тока через диэлектрическую жидкость[4].
Валидация этих моделей подтверждается экспериментальными данными, предоставленными AGIE.
Численное решение модели дает радиус, температуру, давление и массу плазмы как функцию времени
импульса для фиксированного тока, зазора электрода и доли мощности, остающейся в плазме.
Умеренно высокие температуры (~ 5000 К) и давления (~ 4 бар) сохраняются даже после
длительных импульсов (до ~ 500 мкс).
Основные принципы тепловой модели электроэрозии:
- Для генерации искрового разряда между электродом и заготовкой разница потенциалов между ними
должна быть не ниже, чем напряжение пробоя межэлектродного зазора. На напряжение пробоя
влияют следующие факторы:- расстояние между электродом-инструментом и обрабатываемой заготовкой;
- электрическое сопротивление рабочей жидкости;
- степень загрязнения зазора;
- В начале процесса создается сильное электрическое поле, в результате чего в точке
кратчайшего расстояния между электродом-инструментом и обрабатываемой заготовкой возникает
максимальная концентрация положительных и отрицательных ионов. - Под действием электрического поля электроны и свободные положительные ионы ускоряются и формируют
ионизованный канал, проводящий электричество. - Mежду «электродами» (инструментом и заготовкой) возникает искровой разряд,
вызывающий бесконечное число столкновений между частицами. Формируется зона плазмы, с температурой
8 000º — 12 000º C, что обуславливает мгновенное локальное расплавление некоторого
количества материала с поверхности обоих электродов. Одновременно, газообразные продукты
пиролиза рабочей жидкости образуют пузырь, давление внутри которого возрастает до очень высоких
значений.
При отсечке тока, резкое понижение температуры ведет к схлопыванию пузыря и образованию
динамических сил, под действием которых расплавленный материал выбрасывается из воронки.
Технические характеристики станка ар4300:
Стол:
| Размер стола | 1300х900 | мм |
| Максимальный размер детали | 1300х900х500 | мм |
| Максимальная допустимая нагрузка на стол | 1500 | кг |
| Размер бака с диэлектриком | 1660х1100 | мм |
Рабочая зона:
| Перемещение X/Y | 1000х800 | мм |
| Перемещение U/V | 36х36 | мм |
| Перемещение по Z | 450 (автоматическое) | мм |
Резка:
| Скорость резки | >160 (сталь) | мм2/мин |
| Максимальный угол обработки | ±6°/50мм | град |
| Максимальная толщина детали | 200 | мм |
| Максимальная шероховатость детали | ≤1,0 | мкм |
| Стандартные варианты обработки | сталь/медь/алюминий/ твердый сплав | |
| Максимальный ток обработки | 10 | А |
| Диаметр проволоки | 0,12 – 0,20 | мм |
Точность:
| Точность позиционирования X | ±0,002 | мм |
| Точность позиционирования Y | ±0,002 | мм |
Система ЧПУ:
| Дисплей | 15″ цветной ЖК дисплей |
| Клавиатура и мышь | 102 клавиши |
| Режимы программирования | CAD/CAM/ISO |
| Количество программируемых осей | 4 (X,Y,Z,C) |
| Количество программируемых осей | MDI, USB, LAN |
Габариты и масса:
| Габариты (ДхШхВ) | 2650х2360х2465 | мм |
| Масса станка | 4000 | кг |
- Примечание: описание технологии на примере электроэрозионного станка АР4300.
- карта сайта
- agie электроэрозионный станок арта вырезные
виды жидкость для электроэрозионных станков
инструкция модели оснастка проволока 0.25 латунная
для электроэрозионных станков проволочные с чпу
цена резки 4г721м agiecut схема станка
фильтры для электроэрозионных станков электроды
обработка станки прошивочные сверлильные принцип
характеристика цена бу генератор купить
электроэрозионный станок принцип работы программы
Техническое задание на проектирование самодельного станка
Чтобы сделать самодельный электроэрозионный станок нужно изготовить ряд приспособлений, которые помогут автоматизировать производственный процесс.
- Нужна станина, на ней будет размещаться механизм перемещения электрода.
- Потребуется сам механизм, позволяющий периодически подводить и отводить электрод к обрабатываемому материалу.
- Для выжигания отверстий разных форм нужно иметь набор электродов. Специалисты рекомендуют использовать молибденовую проволоку.
- Для различных типов основного инструмента потребуется менять мощность устройства и силу тока. При разных режимах работы принципиальная электрическая схема должна позволять проводить регулирование величины разряда на электроде. В ней нужно предусмотреть изменение частоты пульсации напряжения.
- Для охлаждения детали (перегревать закаленную сталь нельзя, происходит отпуск со снижением твердости) в зону работы нужно осуществлять подачу охлаждающей жидкости. Чаще используют обычную воду или растворы солей. Вода попутно вымывает шлам (разрушенные частицы металла).
Внимание! В промышленных установках, например, японская фирма по производству станков «Sodick» использует ванны из ударопрочного стекла. В них организуется поток жидкости в зону обработки, а также отвод отработавшей воды и последующая фильтрация.
Схема установки включает основные узлы и детали:
- 1 – электрод;
- 2 – винт фиксации электрода в направляющей втулке;
- 3 – клемма для фиксации положительного провода от преобразователя напряжения;
- 4 – направляющая втулка;
- 5 – корпус из фторопласта;
- 6 – отверстие для подачи смазки;
- 7 – станина.
Установка небольшого размера, которую можно установить на столе. В корпусе 5 направляющая втулка 4 может перемещаться в обе стороны. Для ее привода нужен специальный механизм или приспособление.
К втулке 4 крепится электрод 1, плюсовой провод также присоединен с помощью клеммы 3. Остается только собрать предложенную схему в реальную установку в домашних условиях. В ней использована самая простейшая оснастка.
Электроэрозионная обработка
Металлы — электропроводящие материалы, поэтому обрабатывающая процедура с использованием электротока подходит для любых сплавов. С помощью электроэрозионного станка может осуществлять очень обширный перечень мероприятий: начиная от банального сверления или резания и заканчивая:
- Точечной шлифовкой;
- Восстановлением свойств поверхности;
- Повышением прочности;
- Имитацией;
- Напылением;
- Созданием гравировки.
Оборудование для электроэрозионной обработки основывается на особом принципе электродуги, приводящей к утрате вещества анодом и катодом. Непродолжительный электроимпульс способствует удалению вещества с анода, если же импульс будет более продолжительным, то вещество удаляется с катода.
 В станках данного типа применяется исключительно постоянный электроток. Показатели силы и напряжения тока находятся в прямой зависимости от характеристик металлического сплава, который подвергается обработке. Периодичность появления электроимпульсов зависит от отдаления/сближения обрабатываемой поверхности и электрода.
Обработка посредством электроимпульсной технологии, направленная на сверление или резание, осуществляется в особой жидкости — диэлектрике. В большинстве случаев при этом применяют керосин, масло или чистую воду. Манипуляции, связанные с укреплением, напылением и наращиванием поверхности, производятся в вакууме или в воздушной среде.
Электроэрозионные копировально-прошивные станки
Принцип действия
Процесс электрической эрозии заключается в разрушении поверхностного слоя металлического изделия в результате воздействия на него электрического разряда. На данном принципе построена большая группа металлообрабатывающих станков немецкого концерна Knuth. Технологию работы с электрической эрозией разработали советские ученые-технологи Лазаренко Б. Р. и Лазаренко Н. И.
В настоящее время электроэрозионная обработка – ЭЭО, массово используется при изменении параметров металлических заготовок, проводящих электрический ток. Благодаря данной методике, получают отверстия различных сечений и конфигураций, фасонные полости, профильные канавки, пазы в деталях из твердосплавных материалов.
Наиболее популярной продукцией компании Knuth являются малогабаритные электроэрозионные копировально-прошивные станки модели D7120. Для различных производственных нужд предприятие производит станки различной мощности, исполнения, габаритных размеров. Оборудование имеет разные размеры станин, они различные по массе и выполняемым операциям.
Группы станков
Немецкая фирма Knuth производит и реализует по всей территории Российской Федерации уникальные высокоэффективные станки для электроэрозионной обработки металлов и сплавов. Самые компактные станки имеют массу от 1000 кг, наиболее металлоемкие выпускаются весом до 5500. Габаритные размеры выпускаемого оборудования: от 1200х1000х1800 мм до 2200х3600х2920 мм.
Электроэрозионные копировально-прошивные станки производятся с различной мощностью генераторной установки: от 2 кВт до 10 кВт. Предприятие изготавливает 14 моделей копировально-прошивных станков, предназначенных для выполнения самых разнообразных операций по обработке металлических заготовок по всему технологическому циклу. При этом используются различные размеры станин: от 200х160 мм до 1250х800 мм.
Устройство
Основные технологические функции предлагаемого оборудования будут рассмотрены на примере однокоординатного прошивного станка. Данный тип станков имеет только одну управляемую ось Z. Это вертикальная функция, которая определяет глубину электроэрозионного прожига. Перемещение по осям X, Y производится либо вручную, путем вращения рукояток, либо с помощью автоматики.
Когда на данном типе станка обрабатывается заготовка, оси X и Y должны оставаться неподвижными. С этой целью в районе рукояток установлены зажимы для фиксации. Они не позволяют ШВП проворачиваться. На все три оси станков: X, Y, Z, помещены оптические линейки с дискретностью 0,005 мм.
Выполняемые операции
Станки подобного типа с ЧПУ оснащены двумя системами координат. Осуществляя операции по обработке заготовок, одну из них удобно будет принять за абсолютную, вторую – за относительную. Данное обстоятельство, а также то, что полученное значение координат можно разделить на 2, позволяет легко базироваться, прожигать многоместные формы, измерять геометрические характеристики деталей, точно находить центры отверстий, более совершенно работать над производством и совершенствованием каждой отдельной детали.
Эксплуатируя электроэрозионные копировально-прошивные станки, операции эффективного прожига металла можно разбить на несколько этапов. Это усовершенствование позволит в процессе изготовления деталей обходиться одним электродом. Доглаживание обрабатываемой поверхности осуществляется на последнем этапе пониженными токами.
Данная хитрость позволяет значительно уменьшить износ электрода. На начальном этапе обработки ток прожига будет соблюдаться меньший. Постепенно увеличивая ток и глубину прожига, площадь обрабатываемой поверхности, добиваемся поставленной цели и экономим на расходе используемых электродов.
Электроэрозионные проволочно-вырезные станки
Сферы использования
Данная группа станков предназначена для пространственной обработки металла с соблюдением высокой точности. Машина осуществляет контурную обработку узлов, деталей, механизмов, изготовленных из электропроводящих материалов. Это могут быть: алюминиевые, медные, стальные заготовки любой твердости, твердые сплавы, цветные металлы.
Электроэрозионные проволочно-вырезные станки применяются для производства деталей, инструментов, оборудования со сложной геометрической формой: токарные кулачки, фасонные резцы, копиры, пуансоны, матрицы, постоянно задействованные в условиях серийного и мелкосерийного производства.
Станки оборудованы точными датчиками линейного перемещения. Это позволяет получать самую высокую степень точности при изготовлении ответственных деталей. Постоянный контроль с помощью высокоточных датчиков полностью исключает износ механики станка. Протяжка проволоки осуществляется через алмазные направляющие, имеющие чрезвычайно высокие прочностные характеристики.
Принцип работы
Электроэрозионные проволочно-вырезные станки производятся компанией Knuth с наличием числового программного управления. Система включает в себя:
- режим детального позиционирования от пункта к пункту;
- винтовую, круговую, линейную, сферическую интерполяции;
- профилирование скоростей;
- электронную синхронизацию;
- перемены траекторий;
- высокоскоростные входы и выходы.
Связь между приводами и контроллером осуществляется по интерфейсу с коммерческой доступностью. Цифровой токопроводящий контур обеспечивает высокую управляемость и устойчивость для всей системы. Программное обеспечение данной группы станков позволяет осуществлять обработку деталей, выполняя файлы-задания.
Информеры состоят из чертежей, характеристик для технологических процессов обработки, необходимых генератору с движущей системой. ПО способно выполнять функции самодиагностики для всей системы в процессе работы. Станки с успехом могут получать задание для обработки деталей, введенное в виде управляющих чертежей формата .dxf из любых САПР.
Группы, виды станков
Компания Knuth изготавливает и реализует электроэрозионные проволочно-вырезные станки близко 20 конструктивных исполнений. Это агрегаты общим весом от 800 кг до 14000 кг. Станки выполнены в различных функциональных категориях:
- однопроходные;
- многопроходные;
- станки с ЧПУ.
Размеры столов для каждой машины различные. Основные типоразмеры рабочих станин варьируются от 380х490 мм до 2600х1680 мм. Мощность генераторной установки находится в пределах от <1 кВт до 4,5 кВА. Минимальные габаритные размеры станка 1200х900х1300 мм, максимальные 5300х4800х3000 мм.
Особенности выбора
Для правильного выбора электроэрозионного станка со всей массы предложений, необходимо четко представлять себе особенности собственного производства, характеристики обрабатываемых деталей, ежедневную, месячную, годичную загруженность станков.
Остановив свой выбор на оборудовании концерна Knuth, каждый потребитель имеет возможность гарантированно выбрать станок необходимого типа и результативности. Поставка с центрального склада в Германии занимает всего от 2 до 8 недель, начиная от даты заявки.
Электроэрозионные сверлильные станки (супердрель)
Применяемость
Основная производственная задача оборудования, принадлежащего к большой группе, называемой электроэрозионные сверлильные станки (Супердрель), заключается в получении глубоких отверстий сечением 0,2 – 3,0 мм. Отверстия такого диаметра необходимы в материалах, проводящих электрический ток. Вещества могут быть любой твердости, толщины. Также различная геометрическая форма их поверхности.
Благодаря высокой степени универсальности, станки супердрель получили широкое распространение во многих сферах промышленности. Их используют в машиностроении при нарезании шлицевых, шпоночных пазов, выполнении отверстий в труднодоступных местах. Штампы, элементы прессформ также изготовлены на данном оборудовании. Оно применяется при обработке медицинских изделий, высокоточных деталей аэрокосмических механизмов, лазерной техники.
Устройство
Повышенная степень надежности, долговечность агрегатов позволяет их успешно использовать в процессах выпуска крупносерийной и мелкосерийной продукции. Супердрели работают на повышенных рабочих скоростях. По сравнению с обычными, привычными для нас дрелями, электроэрозионные сверлильные станки (Супердрель) имеют существенные принципиальные различия по ряду характеристик:
- конструкция;
- принцип работы;
- сечение обрабатываемых поверхностей.
Простые, но вместе с тем надежные механизмы позволяют быстро добиваться успеха в местах, труднодоступных и сложновыполнимых при использовании традиционных механических способов обработки. Единственное обязательное условие гарантированного успешного сверления нашим станком – хорошая проводимость электрического тока используемым материалом.
Супердрель электроэрозионного принципа действия состоит из двух электродов. Один из них представляет режущий инструмент. Это углеродный контакт, выдерживающий большую силу тока. Он помещается в одну из оправок, набор которых входит в базовую комплектацию станка.
Принцип действия
Настроив углеродный контакт на сверление отверстий необходимого сечения, зажав заготовку в специальном кондукторе, оператор включает подачу электрического напряжения к исполнительным механизмам. За счет разницы потенциалов, на электроде возникает режущая сила. Параметры сверления заданы заранее электронной программой.
Электроэрозионные сверлильные станки (Супердрель) быстро, аккуратно, надежно справляются со всеми поставленными задачами. Исходя из высоких скоростей резания, агрегаты могут выполнять повышенные объемы обработки на любых участках обработки металлов.
Виды станков
Компания Knuth производит и реализует следующие виды станков типа супердрель:
Наименование | Размеры станин, мм | Мощность генератора, кВт | Размеры оборудования, мм | Вес, кг |
340х440 | 3,5 | 920х950х1750 | 600 | |
DD703 — Электроэрозионный сверлильный станок (супердрель) | 400х600 | 3,5 | 1000х970х1800 | 800 |
DK703 — Электроэрозионный сверлильный станок (супердрель) | 320х440 | 3,5 | 920х950х1750 | 600 |
DD703 A — Электроэрозионный сверлильный станок (супердрель) | 400х600 | 3,5 | 1000х970х1800 | 800 |
EX-500 Портативный электроэрозионный станок | 60х60 | 0,5 | 350х160х280 | 13 |
Выбор
При необходимости покупки и эксплуатации высокотехнологичных станков моделей супердрель, изготовленных концерном Knuth, каждый потребитель должен сначала определиться с уровнем собственного производства, программой выпуска тех или иных деталей.
Наше оборудование, работая в условиях крупносерийного и мелкосерийного изготовления продукции, приносит значительную экономию времени, трудовых ресурсов, денежных средств. Работать с электроэрозионными сверлильными станками выгодно, экономично, целесообразно.
Электроэрозионные станки: принцип работы, конструкция, преимущества использования данного оборудования

Для обрабатывания деталей используют различные устройства. Они различаются и принципом работы, и назначением, и в других аспектах. Но огромное количество специалистов подчёркивает преимущество использования электроэрозионных станков, которые предназначены для обработки различных деталей, причём с весьма убедительными результатами и показателями.
Если вам нужно купить электроэрозионный станок, рекомендуем обратиться за консультацией в компанию Доминик. Компания специализируется на поставках и обслуживании электроэрозионных станков в России и имеет большой опыт работы с предлагаемым оборудованием.
Много станков в наличии, ознакомиться со станками можно на площадках компании в Москве и Челябинске.
Специалисты компании осуществляют доставку и запуск оборудования, проводят обучение персонала, осуществляют гарантийное и постгарнтийное обслуживание, оказывают техническую поддержку.
https://www.youtube.com/watch?v=jZ49Qnk44ng
Ассортимент компании представлен на странице ‘Электроэрозионные станки’. Вы можете сразу перейти в нужный вам раздел и ознакомиться с характеристиками:
- DK77 электроэрозионные проволочно-вырезные станки;
- SCT высокоточные электроэрозионные проволочно-вырезные станки с сервоприводом;
- HQ703 электроэрозионные сверлильные станки супердрели;
- Электроэрозионные прошивные станки с одной управляемой осью Z.
Похожие записи:
 Электроэрозионные станки купить в Москве | Цены на Электроэрозионные станки с ЧПУ
 Ремонт металлообрабатывающих станков Москва / Монтаж и обслуживание оборудования / Услуги Москва. Цены. — объявления о услугах — Услуджио. Услугио
 3Г71 станок шлифовальный — технические характеристики
 Фуговально-рейсмусовый станок JET JPT-10B 707410M — выгодная цена, отзывы, характеристики, 1 видео, фото — купить в Москве и РФ

 Загрузка...