 Станки дома
Основные способы гибки металла
Различают 2 основных метода гибки – ручной и механизированный. В первом случае форму заготовке придают ударами киянок или молотков. Такой способ применяется в штучном производстве, для серийного изготовления ручная гибка малопроизводительна.
Механизированная гибка осуществляется при помощи станков и прессов. Различают 2 способа металлообработки – прокатный и пуансонный. Рабочий инструмент прокатных станков – одна или несколько пар валиков из быстрорежущей или инструментальной стали. Металлический лист или рулон прокатывают между роликами, придающими заданную форму заготовке.
В прессах и пуансонных станках гибка осуществляется следующим образом: заготовка помещается между рабочем инструментом и матрицей. Пуансон вдавливается в металл, придавая ему соответствующую форму. Усилие, создающее давление, развивается вручную, электродвигателем или гидравликой.
При свободной гибке рабочий инструмент не прижимает заготовку к стенкам матрицы. Гибка чеканкой осуществляется путем плотного вдавливания металла в матрицу и выдержки инструмента в прижатом состоянии. Выбор способа гибки зависит от упругости и других свойств отрабатываемого металла.
Краткое описание модели лгсг-28
В оснащении многих производственных предприятий, деятельность которых связана с необходимостью гибки заготовок из листового металла, можно встретить гидравлический пресс для гибки модели ЛГСГ-28, производителем которого является Липецкий завод по выпуску специального профилегибочного оборудования.
Основное предназначение листогиба ЛГСГ-28 – изготовление из гладкого листа уголков или швеллеров
Наиболее целесообразным использование станка данной модели является для тех предприятий, которые занимаются производством однотипных изделий из металла средними и крупными сериями. Из наиболее значимых достоинств листогибочного пресса данной модели следует выделить:
- низкий уровень шума, издаваемого при работе устройства;
- простоту управления и обслуживания;
- оптимальное сочетание функциональных возможностей и стоимости;
- экономичное потребление электроэнергии;
- возможность выполнять гибку как в ручном, так и полностью в автоматизированном режиме;
- высокую универсальность;
- высокую надежность, доступность запасных частей и комплектующих для выполнения технического обслуживания и ремонта.
Гибочный пресс оснащен пуансоном и матрицей из закаленной отшлифованной стали
Гидравлическое оборудование, которым оснащен пресс данной модели, позволяет развивать усилие в зоне выполнения гибки, достигающее значения 20 тн. Максимальный угол гибки, который позволяет достигать такое оборудование, составляет 105°, а выполнять его возможно на минимальной ширине, соответствующей 4 см.
Описание и назначение
Гибка выполняется на специальном оборудовании – листогибочных станках. С их помощью производится разнообразная продукция:
- короба;
- уголки;
- отливы;
- замкнутые детали;
- П-образные профили;
- вывески;
- сегменты;
- полки и так далее.
С применением таких агрегатов становится возможной гибка листового металла в разных направлениях, а также изготовление волнового профиля.
Основные преимущества листогибочных станков:
- получение заданных углов без сварного соединения;
- высокий запас прочности изделий;
- отсутствие риска развития коррозии в месте сгиба;
- возможность производства цельных металлоконструкций.
Среди недостатков отмечают высокую стоимость оборудования и сложность работы на ручных станках, но эти недочеты полностью компенсируются высоким качеством получаемой продукции.
2 какие типы листогиба бывают?
В первую очередь листогиб может быть стационарным и мобильным. Первые привязаны к определенному месту, вторые обладают возможностью частичной разборки, и могут быть перемещены в нужную точку для работы. Причем к производственному помещению, в котором может быть размещено оборудование по сгибанию металла, зачастую не предъявляется повышенных требований. Таким образом, мобильный станок максимально может проявить свое преимущество по данному параметру.
Главными составными частями листогиба являются три параллельно расположенных относительно друг друга цилиндрических вала. Металлический лист прокатывается между ними с помощью механического или электрического привода и загибается под определенный радиус, который зависит от взаимного расположения валов.
Но у электрического привода есть ряд существенных недостатков. Один из них состоит в том, что под сопротивлением металла двигатель начинает терять крутящий момент, и в результате заметно увеличивается энергопотребление, а такое обстоятельство снижает рентабельность даже небольшого производства.
Еще одним из возможных вариантов исполнения прокатного привода в автоматическом станке может быть гидравлическая система. Но ее сложность сильно увеличивает стоимость приспособления, что делает его приобретение для небольших кровельных производств экономически невыгодным.
Большинство подобных станков исполнены таким образом, что при работе за ними напрягаются самые сильные и выносливые мышцы, а именно спина, бедра и бицепс, это ощутимо снижает изнурительность такого труда.
Итак, существующие вариации оборудования для обработки металлопроката имеют свои очевидные преимущества и недостатки. Однако в связи с тем, что для небольшого производства главным критерием в выборе станка является его срок окупаемости, то при наличии людей с соответствующей специализацией лучшим решением становится использование ручного приспособления, причем можно сделать листогиб самостоятельно. Главное, чтобы учитывались все необходимые требования по безопасности, экономичности и эргономике.
Есть некоторые различия и в конструкции ручного инструмента, например, тип ножа. Так встретиться вам может ручной сегментный листогиб или со сплошным резцом. Тут уж все зависит от типа работ, которые вы планируете преимущественно выполнять. Для более сложных конструкций с многочисленными не однонаправленными изгибами, скорее всего, пригодится именно сегментный тип станка, а для простых однотипных перегибов подойдет и сплошной.
Из уголка с прижимной планкой другого типа
Эта модель сварена из толстостенного уголка, станина сделана как обычный строительный козел, который сварен из того же уголка. Ручка — от багажной тележки. Интересная конструкция винтов — они длинные, ручка изогнута в виде буквы «Г». Удобно откручивать/закручивать.
Небольшой ручной листогиб для самостоятельного изготовления
В данном самодельном станке для гибки листового металла есть много особенностей:
Прижимная планка
https://www.youtube.com/watch?v=vJyw4grp4zQ
Теперь перейдем к конструкции прижимной планки (на фото выше). Она тоже сделана из уголка, но укладывается на станок изгибом вверх. Для того чтобы при работе планка не изгибалась, наварено усиление — перемычки из металла. С обоих концов планки приварены небольшие металлические площадки, в которых просверлены отверстия под болты.
Еще один важный момент — та грань, которая обращена к месту сгиба срезана — для получения более острого угла изгиба.
Планка устанавливается так
Прижимная планка укладывается на станок, в место установки гайки подкладывается пружина. Ручка устанавливается на место. Если она не прижимает планку, та за счет силы упругости пружины приподнята над поверхностью. В таком положении под нее заправляют заготовку, выставляют, прижимают.
Под отверстие ставят пружину, затем — болт
Неплохой вариант для домашнего использования. Толстый металл гнуть не получится, но жесть, оцинковку — без труда.
Использование станков с чпу на производстве
Листогибочные станки с ЧПУ применяются в следующих целях:
- изготовления конструктивных элементов для кровли, систем отвода осадков, снегоуловителей;
- производстве корпусов бытовой техники;
- создании профилей для окон, элементов ограждений;
- производстве электрооборудования: распределительных щитов, трансформаторных корпусов, креплений;
- изготовлении мебельной фурнитуры, огнеупорных шкафов, скамеек;
- производстве специализированных деталей для промышленности: защитных экранов, щитков, корпусов, профильных деталей;
- изготовлении корпусных элементов автомобилей, а также спецтехники.
Наличие числового программного управления позволяет автоматизировать работу, быстро перестраивать оборудование под изготовление различных деталей. Система корректирует и контролирует обработку, учитывает погрешности, компенсирует нагрузку, реализует режимы энергосбережения.
Листогибочный пресс с ЧПУ HPN Metal Master Турция Особенности эксплуатации листогибочных прессов с ЧПУ Ссылка на основную публикацию 
История развития и преимущества применения
Листогиб гидравлический, который стал использоваться производственными предприятиями в середине XX века, пришел на смену ручным и механическим устройствам, предназначенным для гибки листового металла. Наряду с высокой эффективностью и экономичностью использования ручной пресс для гибки отличает и ряд существенных недостатков, связанных прежде всего с невозможностью получения с его помощью изделий с точными геометрическими параметрами, а также с приложением значительных физических усилий при его применении.
Механические листогибочные прессы также не лишены недостатков, которые заключаются в следующем:
- Работа такого станка сопровождается значительным шумом и сильной вибрацией.
- Изделия, изготовленные на таком оборудовании, не отличаются высоким качеством.
- При эксплуатации такого станка слишком велик риск травмирования оператора, который им управляет.
- Использование такого листогибочного пресса связано с повышенным расходом электроэнергии.
- Переналадка механических листогибочных станков представляет собой достаточно сложную процедуру.
Листогибочные прессы механического типа широко использовались в конце прошлого века
Кроме механических и ручных, на современном рынке также представлены листогибочные прессы с пневматическим приводом. Такое оборудование, для эксплуатации которого необходимо наличие централизованной сети сжатого воздуха, обладает одним очень серьезным недостатком: даже при увеличении размеров станка развиваемое им усилие, с которым он воздействует на обрабатываемую заготовку, не позволяет выполнять обработку изделий из листового металла значительной толщины.
Появившись на рынке, листогиб гидравлический, отличающийся самой высокой мощностью среди всего оборудования подобного назначения, совершил настоящий прорыв в вопросах обработки листового металла методом гибки. Такой пресс-листогиб, кроме высокой мощности, имеет множество других достоинств:
- экономичное потребление электроэнергии;
- высокий уровень безопасности;
- высокая надежность;
- возможность изготавливать изделия исключительно высокого качества.
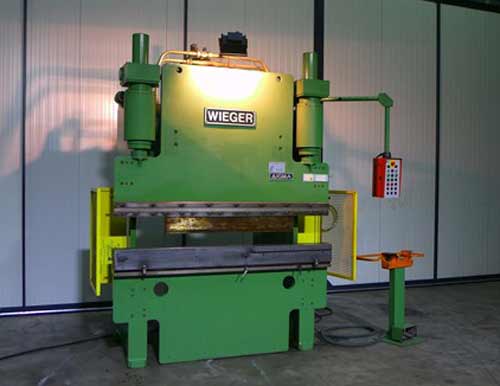
Гидравлический листогибочный пресс ИА1430-01 советского производства
Появившись на рынке в середине XX века, гидравлические модели листогибочных станков приобрели ряд существенных усовершенствований, что позволило наделить эти устройства дополнительными функциональными возможностями, сделать их более удобными и безопасными в эксплуатации.
Оснащение современного листогибочного пресса гидравлического инновационными устройствами и дополнительными механизмами позволяет использовать его для успешного решения даже самых сложных задач, связанных с гибкой листового металла. Среди таких устройств и механизмов можно назвать:
- систему ЧПУ для листогибочного пресса (такая система, оснащенная графическим пользовательским интерфейсом, в состоянии самостоятельно определять режимы и последовательность выполнения технологических операций);
- механизмы, обеспечивающие повышенную защиту оператора станка от травм;
- электронные устройства, которые отвечают за регулировку скорости перемещения траверсы;
- индикатор, который обеспечивает контроль за углом выполняемой гибки.
Это лишь небольшой перечень дополнительных элементов, которые могут присутствовать в конструкции гидравлического листогибочного пресса. Наличие такого оснащения значительно расширяет функциональные возможности станка и дает возможность использовать его для решения специальных задач.
Листогибочный станок своими руками
Заводское электромеханическое приспособление для гибки металла стоит дорого, оно подходит для мастеров, постоянно занятых изготовлением заготовок из листа.
Если выполняете данную технологическую операцию периодически, то подойдет самодельный листогибочный станок, сделанный из подручных материалов.
Самым простым оборудованием является конструкция, состоящая из подвижной траверсы, способной без особых усилий изгибать листы на 90°.
Основные этапы изготовления самодельного листогиба:
- Для работы понадобится уголок 45 мм (два отрезка по 1 м), швеллер 80 мм (примерно 1 м), пара метров полосы шириной 40 мм, две крепкие металлические дверные петли.
- Выравниваем все срезы на заготовках.
- Ставим отметки на швеллере с обеих сторон от конца на 55 мм (половина длины петель).
- Укорачиваем уголки на 110 мм.
- Выполняем пазы на уголке и швеллере с обеих сторон в местах установки петель.
- Уголок, который будет служить прижимной траверсой, усиливаем с внутренней стороны металлической полосой при помощи сварки.
- Аналогично усиливаем упорный уголок.
- Привариваем петли, выставив предварительно зазор между будущей траверсой и швеллером 2 мм.
- Прихватываем упорный уголок на швеллере.
- Из остатков уголка мастерим прижимное приспособление.
- Привариваем кусочки уголка.
- Сверлим в уголках и швеллере отверстия под крепеж.
- На швеллере снизу привариваем гайки.
- Изготавливаем прижимные болты с ручкой.
- Из кусочков уголка привариваем к торцам швеллера деталь для крепления листогибочного станка к столешнице.
- Из трубы подходящего диаметра мастерим ручки и привариваем их под подходящим углом к траверсе.
- Проверяем листогиб в работе и осуществляем покраску.
Мощный листогиб из тавров
Для этого листогибочного станка потребуется ровная поверхность (стол), желательно металлическая, три уголка с шириной полки не менее 45 мм, толщиной металла не менее 3 мм. Если планируете гнуть длинные заготовки (более метра), желательно и полки брать шире, и металл толще. Можно использовать тавры, но это — для гибки листов металла большой толщины и длины.
Еще понадобятся металлические дверные петли (две штуки), два винта большого диаметра (10-20 мм), «барашки» на них, пружина. Еще нужен будет сварочный аппарат — приварить петли и сделать отверстия (или дрель со сверлом по металлу).
Для самодельного листогиба был использован тавр на 70 мм — три куска по 2,5 м, два болта 20 мм диаметром, небольшой кусок металла толщиной 5 мм (для вырезания укосин), пружина. Вот порядок действий:
- Два тавра складывают, с двух концов вырезают в них под петли выемки. Края выемок скашивают под 45°. Третий тавр обрезают точно также, только глубину выемки делают немного больше — это будет прижимная планка, так что она должна ходить свободно.

Вырезаем выемки под петли
- Приваривают петли с двух сторон (проварить с лица и с изнанки).

Хорошо провариваем петли
- К одному из тавров (дальнему от вас, если их «раскрыть») приваривают по две укосины с каждой стороны. Они нужны чтобы можно было установит на них болт-фиксатор прижимной планки.

Такие укосины
- К укосинам приварить гайку болта.

Привариваем гайку
- Установить прижимную планку (третий обрезанный тавр), в верхней части приварить металлические пластины с отверстием посредине. Диаметр отверстия — чуть больше чем диаметр болта. Отцентровать отверстия так, чтобы они находились с приваренной гайкой на одной вертикали. Приварить.

Центруем, привариваем
- Пружину отрезать с таким расчетом, чтобы она поднимала прижимную планку на 5-7 мм. Пропустить болт в «ухо» прижимной планки, надеть пружину, закрутить гайку. После того как установили такую же пружину с другой стороны прижимная планка при откручивании подымается сама.

Остались мелочи
- К шляпке винта приварить по два отрезка арматуры — в качестве ручек для закручивания.

К шляпке болта приварить отрезки арматуры
- К подвижному (ближнему к вам) тавру приварить ручку. Все, можно работать.

Самодельный листогиб в процессе работы
Этот вариант очень мощный — можно гнуть длинные заготовки и лист солидной толщины. Не всегда такие масштабы востребованы, но уменьшить можно всегда. В видео предложена похожая конструкция меньшего размера, но с другим креплением прижимной планки. Кстати, никто не мешает на винт тоже установить пружину — проще будет поднимать планку. А интересна эта конструкция тем, что можно на ней делать отбортовку, что обычно такие устройства не умеют.
Особенности выбора гидравлических прессов
Во время выбора пресса листогибочного гидравлического нужно обращать внимание на некоторые параметры оборудования. Они помогут определить возможности станка:
- расстояние между стойками;
- высота подъема траверсы;
- возможность использования ЧПУ;
- диапазон толщины металла;
- ассортимент профилей и вставок, а также их наличие;
- возможность сквозного движения заготовок.
Листогибочные прессы изготавливаются в стационарном, передвижном вариантах.
Для не слишком большого производства может быть достаточно мобильной модели, но она может иметь ограничения по толщине металла, который должен быть обработан под размеры заготовок.
В то же время передвижные станки обладают своими преимуществами – они потребляют мало энергии, имеют небольшой вес и могут использоваться на разных объектах.
Гидравлический листогиб стационарного типа позволяет использовать ювелирные возможности оборудования на крупном производстве.
Если приобретать варианты с ограничением функциональности, то может появиться вероятность решения не всех поставленных задач.
Для нужд средней мастерской достаточно бывает электромеханического листогиба с поворотной балкой. Некоторое оборудование можно изготовить самостоятельно.
Особенности сегментных листогибов
Если посмотреть на фото и сравнить ручной сегментный листогиб с обычным, можно сразу заметить конструкционную особенность первого. У него прижимная балка (а часто и гибочная) не сплошная, а наборная. Именно наличие наборных элементов позволяет производить изделия практически любой конфигурации, с изгибами в разные стороны и не обязательно под прямым углом.
Прежде, чем приступить к работе, сегментный листогиб необходимо соответствующим образом настроить. Настройка состоит в компоновке съемных элементов таким образом, чтобы при гибке металлического листа получилось изделие необходимой формы.
Даже простой, но оборудованный угломерами, ограничителями глубины подачи листа и другими приспособлениями ручной сегментный листогиб позволяет проводить работы на высоком уровне качества, с большой точностью. Обычно такие станки оснащаются роликовыми ножами для резки металла и другими инструментами, позволяющими производить с металлическим листом широкий спектр операций.
Ручные сегментные листогибочные станки выпускают как известные производители металлообрабатывающего оборудования, так и малоизвестные компании. Кроме того, изготовить такой станок можно своими руками, что важно для представителей малого бизнеса, или для тех, кто намерен использовать листогиб для личных нужд.
Преимущества станка, собранного своими руками
Покупкой проходного листогибочного станка и сборкой ручного листогиба своими руками чаще всего интересуются люди, желающие сэкономить на приобретении профилированного листа серийного изготовления. Простая арифметика показывает, что самостоятельные работы по гнутью металлических листов удешевляют стоимость последних приблизительно на 40 процентов, если сравнивать с заводскими изделиями. Однако на деле все сложнее!
Стоимость проходного заводского ручного станка для гнутья профлиста составляет приблизительно 60 тысяч рублей. Несмотря на это, купленный листогиб не гарантирует стабильно высокого качества продукции. Загвоздка заключается в том, что прокатка с одним проходом скорее всего будет приводить к образованию перетянутых углов, которые в свою очередь со временем могут стать причиной образования трещин.
Стоимость полноценной прокатной линии китайского изготовления оценивается сегодня в 20 тысяч долларов. Для монтажа такой конструкции потребуется немало места, да и электричества подобная установка будет потреблять, как минимум, 12 кВт. Все это выходит за бюджет и планы домашнего мастера.
Главный фактор, на который следует обращать внимание при покупке листогиба, — это его скорая окупаемость! Достичь этого самостоятельному мастеру, использующему станок в частном порядке, довольно проблематично. В данном случае куда целесообразнее взять на вооружение самодельный листогибочный станок, который отлично справится с гнутьем металлических листов.
Привод станков
Станки для гибки листовой стали по виду привода можно поделить на:
- ручные;
- электромеханические;
- гидравлические;
- пневматические;
- механические:
- электромагнитные листогибы.
Они отличаются производительностью и параметрами обрабатываемого металла. Если требуется оборудование для гибки в домашних условиях или в небольшом слесарном цехе, где оно используется не каждый день и предназначено для выполнения вспомогательных работ, то лучше всего купить или сделать самому ручной листогибочный станок.
Пневматическое гибочное промышленное оборудование по мощности и производительности равняется с гидравлическим, но более резкое в работе и выделяется некоторой шумностью. Усилие на лист регулировать сложнее, но при крупносерийном производстве пневматика, особенно при использовании ЧПУ, показывает максимальную производительность.
Электрический, механический и электромеханический приводы характерны для оборудования средней производительности. Такой станок для гибки металла может работать на протяжении целой смены и производить достаточное количество деталей довольно сложной конфигурации.
При этом перенастройка на другой вид продукции происходит в течение нескольких минут. Механический и электромеханический листогибы могут производиться как в стационарном исполнении и работать в цеху, так и в мобильном виде, для использования непосредственно на объекте. Например, при монтаже металлической кровли или водосточной системы большой сложности.
Большинство станков средней мощности отлично работают с крашеным металлом, не повреждая поверхности. Обрабатывать на них можно металлический оцинкованный лист или покрытый полиуретаном или другим полимером профнастил. Листогиб для профнастила можно купить с ручным приводом, для производства 200-300 листов стандартного размера, или в виде сложного промышленного оборудования с роликовыми профилировочными валами.
Принцип работы
Принцип, по которому работает листогибочный пресс, оснащенный гидравлическим приводом, является достаточно простым, но тем не менее обеспечивает как высокую производительность технологических операций, так и их безопасность.
На нижней балке пресса размещается матрица
Процесс гибки заготовок из листового металла при использовании станка данной категории выполняется в следующей последовательности:
- Траверсу пресса фиксируют в «мертвой точке» листогибочного оборудования, расположенной в его верхней части.
- Для того чтобы траверса начала перемещаться сверху вниз с требуемой скоростью, задействуют ножную педаль или кнопку, с помощью которых осуществляется управление данным механизмом. До некоторого положения траверса двигается со скоростью свободного падения, которая выше, чем скорость, необходимая для выполнения гибки. Несмотря на такое определение, как такового свободного падения траверсы не происходит, каждое ее движение контролируется и управляется посредством соответствующей аппаратуры.
- Когда траверса максимально приближается к поверхности обрабатываемой заготовки, балке сообщается рабочая скорость. Управление всеми перемещениями траверсы, а также рабочими режимами таких перемещений обеспечивает гидравлическая система листогибочного пресса, а за контроль над такими процессами отвечают аппаратные регулировочные средства или специальные датчики.
- Траверса станка после сообщения ей рабочей скорости стремится к нижней «мертвой точке», после достижения которой она некоторое время выдерживается в таком положении. Выдержка траверсы в нижней «мертвой точке» необходима для того, чтобы обеспечить равномерную нагрузку на поверхность заготовки, которая подвергается процессу гибки.
- Очень важно после окончания гибки заготовки начать поднимать траверсу с определенной скоростью, что оказывает не меньшее влияние на качество выполняемой обработки, чем сам процесс ее выполнения. Стадия технологического процесса гибки, на которой происходит подъем траверсы над поверхностью только что обработанной заготовки, носит название декомпрессии.
- После окончания декомпрессии траверса с достаточно высокой скоростью возвращается в верхнюю «мертвую точку».
- Оборудование отключается, и готовое изделие извлекается из зоны обработки.
Изгиб листа металла происходит под воздействием пуансона, закрепленного на верхней балке пресса
Технологический процесс гибки заготовки из листового металла, осуществляемый на листогибочном прессе, оснащенном дополнительными рабочими механизмами, может несколько отличаться от вышеописанной схемы, но в целом суть его остается неизменной.
Выполняя обработку заготовок на гидравлическом листогибочном станке, руководствуются несколькими основными параметрами как используемого оборудования, так и технологического процесса. К таким параметрам, в частности, относятся:
- рабочая длина используемого оборудования;
- усилие, которое рабочий орган пресса оказывает на обрабатываемую заготовку;
- производительность, с которой выполняется обработка.
Кроме основных, есть еще и ряд дополнительных параметров, которые также необходимо учитывать как при выборе пресса, так и при выполнении обработки. К таким параметрам относятся:
- расстояние между боковыми стойками станка;
- скорость, с которой выполняются рабочие операции;
- расстояние, на которое максимально может подниматься траверса и др.
Принципы выбора
При выборе листогибочного пресса с ЧПУ нужно учитывать следующие критерии:
- длину оборудования, определяющей максимальные параметры для гибки листового металла;
- предельно развиваемые усилия рабочего инструмента на заготовку, позволяющие определить способность обработки конкретных типов металлов, допустимую толщину обрабатываемого металла;
- скорость гибки листов, производительность работы;
- ширину станка между двумя торцевыми стойками;
- высоту верхней мёртвой точки, на которую может подниматься траверса;
- тип установленного ЧПУ, объём памяти, модель и производитель;
- вид механического привода;
- уровень шума при работе;
- требования к условиям эксплуатации, обслуживанию, наличие в продаже запчастей для ремонта;
- уровень сложности управления;
- мощность силового агрегата, приводящего в движение траверсу;
- функциональность, возможность её расширения;
- качество сборки.

Разновидности
По виду механизмов прессы для гибки листов бывают следующих видов:
- гидравлический листогибочный станок — для создания усилия на пресс используются гидроприводы;
- пневматический — применяются компрессоры для нагнетания воздуха под давлением в специальные пневмоцилиндры;
- электромагнитный — работает по принципу создания электромагнитного поля между рабочей поверхностью и прессом;
- ручной — для гибки листов оператор применяет свою силу;
- электромеханический — передача энергии к прессу осуществляется благодаря работе электродвигателя и ременных или цепных передач.
По методу установки;
- стационарные;
- передвижные.
По способу установки заготовки внутри пресса:
По принципу или способу изгибания металлических листов:
- ротационный с 2–4 валами — деформирование заготовки проходит в процессе прокатки;
- поворотно-гибочный — лист фиксируется на рабочей поверхности, а затем деформируется снизу-вверх прижимной балкой;
- вертикально-гибочный — работает по принципу оказания давления на заготовку вертикально перемещаемым пунсоном, на станки устанавливаются матрицы, прессовые штемпели, шплинты.
Станки с системой чпу
В последнее время большой популярностью пользуются листогибочные гидравлические прессы, в оснащении которых присутствует числовой программный блок, отвечающий за управление устройством. Такое оборудование, в качестве которого может выступать и листогиб с поворотной балкой, и станки любого другого типа, позволяет выполнять технологические операции с высокой точностью и производительностью.
На гибочные станки ADIRA серии PM устанавливается традиционная для вертикальных прессов гидравлическая система, состоящая из гидростанции и двух гидроцилиндров
Большую популярность среди отечественных производителей из-за своей надежности и широких функциональных возможностей завоевали листогибочные станки с ЧПУ, выпускаемые в Португалии под торговой маркой Adira. Гидравлический листогибочный пресс с ЧПУ данной торговой марки представлен на отечественном рынке моделями различной мощности и функциональности, но все их отличают следующие достоинства:
- прочная траверса, изготовленная в моноблочном исполнении;
- компактные размеры установленного на станках гидравлического оборудования;
- наличие двух типов защиты от перегрузок: гидравлической и электрической;
- наличие в конструкции станка двух сервоклапанов, которые управляются в автоматическом режиме;
- простота настройки всех режимов работы;
- высокая производительность и русифицированность контроллеров, установленных на данный листогиб с ЧПУ;
- мощная конструкция заднего упора, оснащенного четырьмя управляемыми осями.
Полное управление станками осуществляется с помощью ЧПУ, в состав корой входит система управления оборотами двигателя гидростанции
Листогиб с ЧПУ от португальского производителя – это не единственное листогибочное оборудование от зарубежных компаний, пользующееся популярностью у отечественных специалистов. Не меньшей популярностью пользуются листогибочные прессы, выпускаемые под торговой маркой MetalMaster, которые также представлены на отечественном рынке большим разнообразием моделей.
Строение и конструкция устройства
Перед тем, как задавать вопрос касательно того, как сделать листогиб своими руками, стоит первоначально разобраться со строением и конструктивными особенностями устройства. Первым делом подобные приспособления отличаются типом привода, который может быть ручным, механическим, гидравлическим и электрическим.
Агрегаты с механическим приводом могут оснащаться тросами с падающим грузом, системами рычагов и блоков или маховиком с фрикционом. Первые в начале рабочего хода выделяются ударным импульсом, который после понемногу ослабевает. Подобные модели в последнее время используются все реже, так как из-за механики работы качество результата сложно назвать идеальным.
В случае с листогибочными станками с электрическим приводом КПД устройства заметно снижается при увеличении нагрузки, например, при увеличении прочности заготовки или уменьшении размеров изделия. При попытке согнуть заготовку из жесткого металла, к примеру, из нержавейки, ротор электродвигателя может начать проскальзывать, увеличивая тем самым потребление электричества и снижая крутящий момент.
Максимально точно корректировать развиваемое усилие в зависимости от сопротивления имеющегося металла можно в листогибах с гидравлическим приводом, однако такие модели и стоят немало.
Как вариант, можно было бы воспользоваться гидравлическим домкратом вместо привычного привода, но, как показывает практика, при гнутье металлического листа он обеспечивает неравномерное усилие по длине сгиба.
Беря во внимание все перечисленное, получается, что листогибочный станок с ручным приводом остается единственным достойным решением для гибки металлических заготовок в домашних условиях. Сделать подобное устройство своими руками несложно, выбрав наиболее удачное конструктивное исполнение.


 Загрузка...