 Станки дома
7402 общий вид долбежного станка
Фото долбежного станка 7402
Фото долбежного станка 7402. Смотреть в увеличенном масштабе
Фото долбежного станка 7402
Фото долбежного станка 7402. Смотреть в увеличенном масштабе
Фото долбежного станка 7402
Фото долбежного станка 7402. Смотреть в увеличенном масштабе
Фото долбежного станка 7402
Фото долбежного станка 7402. Смотреть в увеличенном масштабе
Фото долбежного станка 7402
Фото долбежного станка 7402. Смотреть в увеличенном масштабе
Фото долбежного станка 7402
Фото долбежного станка 7402. Смотреть в увеличенном масштабе
Долбежные станки 7403 в россии — биржа оборудования proстанки
Состояние: Б/УГод выпуска: 1987Производитель: Россия
17.09.2020 Челябинск (Россия)
§
Состояние: Б/УГод выпуска: 1976Производитель: Россия
07.10.2020 Армавир (Россия)
§
Состояние: Б/УГод выпуска: 1991
22.09.2020 Таганрог (Россия)
Долбежный станок 7а430 гидрофицированный — промсоюз

Станок долбежный 7М430 с консервации,комплектный ,отл.сост,паспорт.С погрузкой 170 т.р
Долбежный станок по металлу 7М430 предназначен для обработки долблением плоских и фасонных поверхностей, изготовления шпоночных пазов и канавок в цилиндрических и конических поверхностях в единичном и мелкосерийном производстве.
Конструкция станков 7М430 позволяет производить долбление «в упор» с перебегом резца не более 5 мм, а также обрабатывать наклонные поверхности под углом до 10° благодаря наличию устройства поворота направляющих салазок долбяка.
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ДОЛБЕЖНОГО СТАНКА 7М430
Характеристика
7М430
Наибольший ход долбяка, мм 320
Расстояние от наружной плоскости резцедержателя до станины (вылет), мм 590
Расстояние от плоскости стола до нижнего конца направляющих долбяка, мм 500
Диаметр рабочей поверхности стола, мм 630
Наибольшее перемещение стола, мм в продольном направлении 650
в поперечном направлении 500
Наибольший угол наклона долбяка, град ±10
Установочное регулирование хода долбяка, мм 260
Пределы скоростей долбяка, м/мин 5-36
Пределы подач стола, мм/дв. ход продольных 0,2-2,4
поперечных 0,2-2,4
круговых, град 0,1-1,4
Наибольшее усилие резания, кг 2400
Мощность электродвигателя главного движения, кВт 7,0
Габаритные размеры станка, мм 2650х1810х2890
Вес станка (с электрооборудованием), кг 5200
Долбежный станок 7м430
Назначение станка — долбежная обработка плоских и фасонных наружных и внутренних поверхностей, вырезов, канавок в конических и цилиндрических отверстиях и обработка поверхностей, наклоненных под углом до 10° к вертикали. Станок 7М430 применяется в условиях единичного и мелкосерийного производства.
Характеристика станка: наибольший ход ползуна (долбяка) 320 мм; диаметр рабочей поверхности стола 630 мм; наибольшее перемещение стола — продольное 650 мм, поперечное 500 мм; скорость долбяка 5—36 м/мин; подачи стола на двойной ход долбяка — продольные 0,2—2,4 мм, поперечные 0,2—2,4 мм, круговые 0,1—1,4 мм, мощность электродвигателя главного движения 7 кет; габаритные размеры 2650 X 1810 X 2890 мм.
Движения в станке. Обрабатываемая деталь получает продольную, поперечную и круговую подачи. Для этого на основном столе станка, расположенном на горизонтальных направляющих станины, помещен другой — вращающийся круглый стол, снабженный делительным механизмом. Резец закреплен на ползуне, установленном на вертикальных направляющих станины.
Главное движение — прямолинейное возвратно-поступательное движение ползуна (долбяка) — осуществляется от гидропривода. Масло из резервуара нагнетается в гидросистему наеосами 1 и 2 (рис. 193), приводимыми от электродвигателя Э1 {N = 7 кет; n = 970 об/мин). Масло от насосов по трубам 3 и 4 поступает в гидропанели 5. При поступлении масла под давлением по трубе 6 в камеру 7 цилиндра поршень 8 опускает ползун 9, сообщая ему рабочий ход. Одновременно с ползуном движется вниз зубчатая рейка т = 2,5 мм, которая вращает реечное зубчатое колесо z = 28, вал I, конические колеса  , вал II, вторую пару конических зубчатых колес , вал III, диск 10 и кулачки 11.
В конце рабочего хода один из кулачков (11) нажимает на плечо рычага 12, переключая золотник управления. После переключения золотника управления масло под давлением поступает по трубе 13 в камеру 14 цилиндра, поднимая поршень 8 и сообщая ползуну 9 обратный ход. При этом диск 10 с кулачками 11 вращается в обратную сторону и один из кулачков нажатием на плечо рычага 12 переключает золотник управления, переводя его в прежнее положение, т. е. опять включается рабочий ход ползуна. Цикл движения ползуна продолжается до тех пор, пока не будет выключен гидропривод. Величина и участок хода ползуна зависят от положения кулачков 11 на диске 10. Так как максимальный ход ползуна 320 мм, то за время его перемещения на это расстояние диск 10 повернется на угол
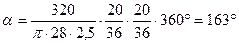
Таким образом, кулачки 11 на диске 10 должны устанавливаться в пределах угла 163°.
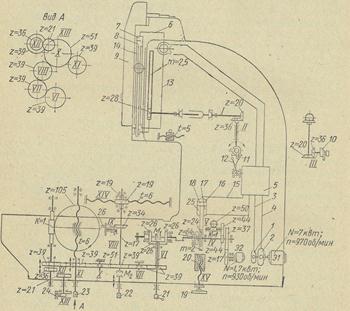
Рис. 193. Кинематическая схема долбежного станка 7М430
Прерывистые подачи стола осуществляются от гидропанели 5, которая в момент реверсирования движения ползуна с обратного хода на рабочий подает масло под давлением по трубе 15 в камеру 16 цилиндра 17. Поршень 18 механизмом, аналогичным механизму подач станка 7М36, поворачивает храповое колесо z = 64 на K зубьев. Величина подачи регулируется маховиком 19, с помощью которого перемещается упор, ограничивающий ход поршня 18 цилиндра 25.
Уравнения кинематических цепей соответственно для продольной, поперечной и круговой подач:
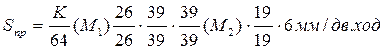
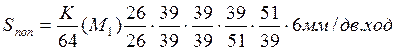
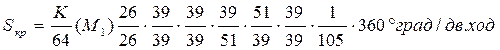
Включение и реверсирование подач производится рукояткой 21 при помощи муфты М1. Продольная подача включается муфтой М2, поперечная — зацеплением зубчатого колеса г = 39, расположенного на шлицах винта XI, с колесом z = 51 вала X. Круговая подача включается передвижением блока зубчатых колес z = 39 и Z = 36 в положение, показанное на рис. 193. Наибольший поворот храпового колеса z = 64 за один двойной ход долбяка равен 26 зубьями (Кmax = 26).
Перемещения стола. Быстрые установочные перемещения стола производятся от отдельного электродвигателя Э2 (N = 1,7 кет; n = 930 об/мин) по тем же кинематическим цепям, что и при прерывистых подачах стола, только без участия гидропривода.
Перемещения стола вручную осуществляются вращением квадрата 22 при включенной муфте Мг или маховика 26 (продольное перемещение), квадрата 23 при выключении из зацепления зубчатого колеса z = 39 с колесом z = 51 вала X (поперечное перемещение) и вращением рукоятки 24 при включении в зацепление колес Z = 21 и 2 = 36 валов XIII и XII (круговое движение).
Наибольшее распространение получили горизонтально-протяжные станки для внутреннего протягивания, вертикально-протяжные для наружного и внутреннего протягивания и горизонтально-протяжные для непрерывного протягивания.
Главным движением у протяжных станков является движение либо инструмента (протяжки), либо заготовки при неподвижном инструменте. Механизм подачи у протяжных станков отсутствует, поскольку подача обеспечивается подъемом зубьев протяжки. Основными параметрами, характеризующими протяжные станки, являются:
а) наибольшая тяговая сила протягивания, она может достигать 290—390 кН (30 000—40 000 кгс) у средних станков и 1170 кН (120 000 кгс) у крупных станков;
б) максимальная длина хода протяжки; для средних станков она колеблется в пределах 350—2300 мм.
Обычно протяжные станки работают по полуавтоматическому циклу. Протяжные станки имеют, как правило, гидравлический привод, однако выпускаются высокоскоростные протяжные станки, у которых применяется электромеханический привод от электродвигателя постоянного тока.
Принцип работы и особенности конструкции станка
Кулисный механизм предназначен для преобразования вращательного движения кулисной шестерни в возвратно-поступательное движение долбяка.
Длина хода долбяка устанавливается вращением вала кривошипной рукояткой, надетой на квадрат.
Резцовая головка поворачивается на 90 в обе стороны. Возможно обработать поверхность по наклонной плоскости под углом до 5° установкой рамы долбяка.
Стол станка имеет три вида перемещения:
- Продольное
- Поперечное
- Круговое
Все три движения стола имеют по 12 подач, ручные и механические перемещения которых включаются маховиками.
В нижней части станины размещены подмоторные плиты для установки электродвигателей главного привода и ускоренных перемещений стола.
Для выбора режимов обработки изделий из различных материалов рекомендуется пользоваться справочниками по режимам резания.
Длина хода долбяка устанавливается путем изменения эксцентриситета кулисного пальца относительно оси кулисной шестерни вращением квадрата вала. Отсчет ведется по лимбу.
Число двойных ходов долбяка устанавливается рукоятками контроллера главного двигателя и коробки скоростей в соответствии с таблицей скоростей.
Вылет долбяка на требуемом расстоянии от стола устанавливается вращением квадрата перестановки долбяка кривошипной рукояткой, при этом гайка зажима долбяка должна быть отпущена.
После установки долбяка гайку затянуть. Величина подачи устанавливается по лимбу коробки подач.
Для установки детали относительно центра поворотного стола имеется центрирующее отверстие.
Станок изготовляется по ПТУ2-024-5743—83.
Шероховатость обработанной поверхности Ra = 2,5 мкм, ГОСТ 2789—73.
Класс точности станка — Н по ГОСТ 8—82.
Безопасность труда на станках модели 7402 достигается соответствием их требованиям ГОСТ 12.2.009—80, СТ СЭВ 538—77, СТ СЭВ 539—77, СТ СЭВ 578—77 и требованиям технических условий ПТУ2-024-5743—83.
Станок транспортируется в чехле на подставке в крытых транспортных средствах железнодорожным транспортом, а также автомобильным транспортом без перегрузок в пути следования; в специальном контейнере любым видом открытых транспортных средств железнодорожного транспорта. При поставках в труднодоступные районы, а также при смешанном сообщении с использованием морских перевозок упаковка должна соответствовать требованиям ГОСТ 15846—74.


 (1 оценок, среднее: 4,00 из 5)
 Загрузка...