 Станки дома
Основные параметры токарного станка
При выборе токарного станка по металлу нужно учитывать его основные характеристики. Они указываются в техническом паспорте оборудования. Требуется обратить внимание на такие параметры:
- Панель управления. В бюджетных моделях может отсутствовать регулятор оборотов шпинделя.
- Масса станка. При работе электродвигателя и раскрутке фрезы создаются мощные вибрации. Чем мощнее двигатель, тем тяжелее должен быть станок. На промышленном оборудовании устанавливаются литые станины, которые гасят вибрации и предотвращают движение станка во время работы.
- Габариты. Этот параметр требуется выбирать исходя из свободного места в помещении. Промышленное оборудование больше, чем модели для гаражей или мастерских.
- Мощность привода. Чем тверже металл будет обрабатываться, тем мощнее оборудование нужно покупать.
- Питание. Для маломощных моделей — 220 вольт, для промышленных станков — 380 вольт.
- Размер заготовки. Чем больше деталей можно обрабатывать с помощью токарной машины, тем универсальнее она становится.
Также в различных моделях может присутствовать или отсутствовать реверс. Его переключение осуществляется с помощью рычагов или перекидывания ремня.

Что такое станок?
Начнем с азов. Среди других промышленных агрегатов главным отличием станков является наличие станины, на верхней поверхности которой, собственно, и устанавливается главный рабочий «орган». Металлообрабатывающим элементом может являться небольшой абразивный круг, алмазная коронка и даже сверло – все зависит от того, какую операцию необходимо выполнить.
Зачастую общий вид металлообрабатывающего станка представлен массивной конструкцией с электродвигателем, платформой подачи, разнообразными фиксаторами, рабочей оснасткой и прочими элементами. Стоит заметить, что станки для дома (бытовые) и домашних мастерских выглядят намного скромнее, нежели промышленные агрегаты, используемые на предприятиях.
Да и в последнее время станки уже выпускают не только стационарные. Сегодня можно встретить и мобильные настольные станки по металлу, а также мини-станки по металлу. Причем даже сами производители не всегда четко могут определить грань между малогабаритным компактным станком и ручным электроинструментом.
Одним из наиболее ярких представителей категории мобильных металлообрабатывающих агрегатов является настольный токарный станок по металлу. Конечно, купить настольные станки по металлу легче, так как их стоимость на порядок меньше, чем на стационарные аналоги, но при этом их компактность и отсутствие определенных органов обработки и управления не дает возможности поставить их в один ряд с крупногабаритным оборудованием.
Детство и юность
Генри Модсли родился 22 августа 1771 году в Вулвиче, расположенном в восьми милях от Лондона, он был пятым ребенком в многодетной семье плотника местного арсенала. О детских годах будущего станкостроителя ничего не известно, кроме того, что ему, сыну плотника, путь в школу был заказан.
Судя по всему, он овладел грамотой самостоятельно и достаточно поздно. Как и других детей из рабочих семей, Генри в двенадцать лет послали работать. Он поступил в тот же арсенал набивальщиком патронов — в Англии таких рабочих называли powder monkey,
«пороховой обезьянкой».
Через два года его перевели учеником в плотницкую мастерскую. А еще через год он сам попросился учеником в кузницу, где по собственному почину еще и слесарил. К восемнадцати годам Модсли стал не только лучшим кузнецом арсенала, но и слесарем-механиком, о чем свидетельствуют измерительные инструменты, сделанные им самостоятельно в период работы в Вулвичском арсенале.
В то время в Пимлико, предместье Лондона, большой мастерской владел Джозеф Брама, известный механик и изобретатель, пионер в области гидравлики и слесарной работы. Он был грамотен и умел хорошо чертить.
Первоначально Брама устанавливал в Лондоне ватерклозеты. Он придумал для них совершенно новое устройство, на которое взял патент. С тех пор изобретение Брама претерпело лишь небольшие изменения.
Затем Брама усовершенствовал дверной замок. Он разработал новую схему механизма, которая превосходила все известные до него по качеству и надежности. Исправное действие нового замка зависело от точности изготовления деталей. И Брама стал искать искусного механика, которому он мог бы поручить это дело.
Вскоре он стал лучшим рабочим в мастерской. Брама назначил его мастером и поручил ему механизацию изготовления деталей своего замка. Попутно Модсли овладевал грамотой и учился чертить. Работа с замком велась секретно, в отдельном, всегда запертом помещении, что давало Модсли дополнительные возможности для самостоятельной углубленной работы.
Сохранились некоторые машины и приспособления из секретной мастерской Джозефа Брама, в том числе механизированная пила, станок для навивания пружин и шаблон для разметки при сверлении. Механизированная пила имеет призматические направляющие, применение которых в конструкциях позднейших токарных станков, созданных Модсли, относят к его важнейшим усовершенствованиям.
А в конструкции станка для навивания пружин кроме призматических направляющих имеются суппорт, механизированный с помощью пары «винт–гайка», и комплект сменных зубчатых колес. Иными словами, набор всех тех устройств, которые легли в основу будущих токарных станков, были разработаны Модсли еще в период его работы на Брама.
Годы обучения и труда в мастерской Брама во многом подготовили Модсли к его дальнейшей работе. Многие заказы Брама выполнял с участием Модсли, который учился у Джозефа не только искусству машиностроителя, но и деловой хватке: он стал понимать, при производстве каких изделий массового спроса механизация и автоматизация наиболее эффективны.
Брама был многим обязан Модсли, но все равно не хотел повышать ему зарплату. Это подтолкнуло Модсли к тому, чтобы уйти от скупого хозяина.
Тем более что у каждого рабочего мануфактуры была заветная мечта — самому стать владельцем мастерской. К этому шли постепенно, мало-помалу изготовляли для себя лично кузнечные, слесарные и измерительные инструменты. Модсли начал делать это еще в арсенале Вулвича. Работая у Брама, он продолжал накапливать запас. Со временем эти инструменты ему очень пригодились.
Жестоко экономя на самом необходимом, Генри скопил небольшую сумму и в 1797 году снял маленькую мастерскую и заброшенную кузницу при ней. Так Модсли покинул Брама, проработав у него восемь лет.
История создания первого станка в мире
https://www.youtube.com/watch?v=KFkkGuz2EXA
История появления и развития токарного станка берет свое начало в 650 г до н. э. Это документально подтверждает гравюра, найденная археологами. На ней изображены люди в хитонах, наблюдающие за работой мастера Федора на ножном токарном станке. Деталь закреплялась между 2 центрами и приводилась в движение рычагом.
Заготовка в таком станке вращалась попеременно на несколько оборотов к инструменту, затем обратно, от него. Резец держали в руках. Усилие при резании было слабым, точность низкая. На таком станке могли обрабатывать:
- дерево;
- рог;
- кость;
- цветные металлы;
- бронзу.
Историки нашли украшения, сделанные на аналогичном оборудовании.
Справка! Времени на изготовление самого простого изделия затрачивалось много, половина его уходила на обратное вращение. Но по сравнению с ручной обработкой технология была высокопроизводительной и отличалась высокой точностью создания круглой поверхности.
Как правильно выбрать токарный станок
При выборе станка одним из самых важных параметров является размер его станины, в частности максимальная ширина и длина заготовок, которые можно на нем обрабатывать. Расстояние между центрами станка от пиноля до патрона может существенно отличаться. Устройство может иметь размер между центрами вплоть до нескольких метров.
Стоит обратить внимание на тип станины. Она может быть прямой, что является универсальным решением за счет обеспечения более широкого захвата заготовок. Это в свою очередь дает высокий вынос патрона и пиноля. Устройство с наклоном является более жестким.
Классификация токарных станков с чпу по виду выполняемых работ
На сегодняшний день широко используется несколько типов этого оборудования:
- Центровые. Обработка заготовки производится по контуру деталей цилиндрической и конической формы, фасонных поверхностей. Основной способ обработки — точение.
- Патронные. Нарезают резьбу, зенкеруют, сверлят, обтачивают заготовки под фланцы, шестерни, диски, втулки. Токарные станки этого вида могут применяться для обработки как внутренней, так и внешней поверхности деталей.
- Патронно-центровые. Универсальные токарные станки, успешно совмещают технологические возможности по обработке патронных и центровых механизмов.
- Карусельные. Используются для металлообработки крупногабаритных заготовок, деталей неправильной формы. Одностоечные карусельные ЧПУ станки применяют, если диаметр заготовки не превышает 2 м. Для заготовок с диаметром до 12…15 метров потребуются двухстоечные токарные станки ЧПУ.
Конструктивные особенности
- Практически всегда в комплектацию оборудования входят сменные инструментальные магазины. Настройка инструмента на размер происходит заранее.
- Обрабатывающие центры оборудованы поворотными столами, которые обеспечивают перемещение заготовки в разных плоскостях. В комплектацию современных обрабатывающих центров могут входить переналаживаемые приспособления-спутники по смене заготовок.
- В конструкции используются малоинерционные высокомоментные электродвигатели, отличающиеся высоким быстродействием и способностью развивать высокий крутящий момент на малых частотах.
По компоновке МЦС подразделяются на:
- Горизонтальные. Предназначаются для односторонней обработки заготовок с большими габаритами, но это только если не использовать поворотных приспособлений. В этом случае при одном закреплении деталь можно обработать сразу с нескольких сторон.
- Вертикальные. Предназначаются для обработки заготовки с 2-5 сторон. В таких станках головка шпинделя, с помощью специальных поворотных приспособлений, может поворачиваться вдоль горизонтальной (или вертикальной) оси.
Конструктивные особенности фрезерного станка с чпу
- Мощная станина, корпус, укреплённый ребрами жесткости.
- Высокие показатели жесткости шпинделя.
- Одинаково хорошее качество обрабатываемой поверхности как при встречном, так и при попутном фрезеровании.
- Оборудование оснащено высокоточными винтами и рельсовыми направляющими качения для горизонтального перемещения рабочих органов.
Номенклатура фрезерных металлорежущих станков исчисляется сотнями моделей. Здесь не редкость оборудование длиной 10 м и более. Но есть в этой группе и настоящие «малютки» — мини фрезерные станки с программным управлением, которые помещаются на обычный стол.
Таким станком с ЧПУ пользуются в основном владельцы небольших мастерских — для мелкосерийного производства однотипных деталей из металла, дерева, стекла, пластика. И хотя мощность такого станка не превышает 750 Вт, а габарит — одного метра, его конструкция в целом аналогична крупным заводским станкам.
Мини станки с ЧПУ оборудуются шаговым приводом (сервоприводом) для перемещения каретки, шпинделем, который поворачивается в любом угловом направлении, регулируемым по высоте столом. Управляющая программа, как правило, идет в комплекте с оборудованием и подключается через обычный ПК.
Масса
Существуют небольшие станки, которые удобно использовать в личной мастерской или большие, по массе предназначенные для промышленного производства.
Крупные и тяжелые токарные устройства предназначены в основном для применения в машиностроении и энергетике. Тяжелые станки – выше 40 тонн по массе.
Наиболее легкие весят не больше полутоны. У каждого типа по массе есть свои особенности:
- Легкие. Как правило, диаметр поперечного сечения в таком оборудовании не составляет больше 500 мм.
- Станки с весом до 15 тонн считаются средними и на них не обрабатывают детали с диметром больше 1250 мм.
- 15-400 тонн. Редко встречается с высокими показателями точности. Обычно это оборудование класса Н.
Особенности работы на токарном станке по металлу
Чтобы создавать качественные изделия на токарном станке, нужно учитывать некоторые особенности и рекомендации опытных мастеров. Советы по использованию и обслуживанию:
- Прежде чем начать работу требуется проверить крепления основных деталей, резцов и заготовки. Они не должны двигаться при касаниях. Также важно уделить внимание первичной настройке.
- Не рекомендуется класть на станину посторонние предметы или инструменты.
- После выключения станка рабочую поверхность и резцы нужно продуть с помощью компрессора.
- Подвижные элементы требуется смазывать для предотвращения застреваний.
- При работе с заготовками необходимо надевать защитные очки, чтобы избежать попадания стружки в глаза.
После завершения работы нужно почистить станок от скопившейся грязи и отходов производства. Нельзя работать повреждённым резцами, свёрлами и фрезами. Станки с числовым программным управлением требуют постоянной диагностики. Работать за ними могут люди с опытом программирования. Оператор настраивает программу, по алгоритму которой будут двигаться подвижные элементы и работать двигатели.
Токарные станки являются ключевым оборудованием на различных видах производства. С их помощью можно совершать ряд операций, которые облегчают труд человека.
От создания станка к созданию промышленности
Внедрение станка, созданного Модсли, в промышленность стало одним из важнейших событий эпохи промышленной революции. Основные узлы станка 1800 года сохраняются в конструкциях токарных станков и в наши дни.
Модсли не имел влиятельных знакомых среди богатых людей, которые помогли бы ему в получении крупного заказа. Он был всего лишь одиноким ремесленником. Нужен был счастливый случай. И в первые годы XIX века такой случай представился. Он был связан с развитием английского флота.
До третьей четверти XVIII века корабельные блоки, которые мы уже упомянули выше, изготовлялись вручную столярами. Работа эта требовала много времени и стоила дорого. Всех операций при изготовлении блоков насчитывалось более сорока пяти. Механизирована была лишь незначительная их часть.
Идея полной механизации процесса изготовления корабельных блоков возникла в конце XVIII века у французского военного инженера Марка Изамбара Брюнеля, ученика знаменитого математика и инженера Гаспара Монжа. Реализовать эту идею было суждено Генри Модсли.
В 1798 году Брюнель переехал в Англию. Здесь он разработал проект поточной линии для изготовления корабельных блоков и в 1801 году получил на свое изобретение британский патент.
Генерал-инспектор строительных и ремонтных работ английского военного флота Сэмюель Бентам поддержал изобретателя и начал ходатайствовать за него.
Получив одобрение Адмиралтейства, Брюнель приступил к доработке своих чертежей и подготовке к созданию действующей модели линии по производству блоков. Изготовить модель должен был механик, которого еще предстояло найти.
Поиски механика привели Брюнеля к Модсли. Во время знакомства Брюнель описал предполагаемый заказ в самых общих чертах. Но Модсли очень быстро понял суть дела и показал Брюнелю, как его исполнить. Большое впечатление произвел на Брюнеля и станок Модсли с механизированным суппортом и набором сменных зубчатых колес.
Новая работа хорошо оплачивалась. Благодаря заказу Модсли смог разработать и реализовать свои передовые идеи в области технологии машиностроения. Строя специальные машины для производства блоков, Модсли разработал также общие принципы механизации металлорежущего оборудования.
15 апреля 1802 году действующая модель линии по производству блоков была установлена в портсмутских доках. Испытания ее прошли успешно, и Модсли получил заказ на изготовление линии машин в натуре.
Эта линия состояла из сорока трех специализированных деревообрабатывающих и металлорежущих станков. В движение их приводили две паровые машины, по тридцать лошадиных сил каждая. Получилась целая система машин, с помощью которой рабочие выполняли все операции, нужные для изготовления блока: от распиливания деревьев особо твердых пород — бакаута и вяза — до обточки бронзовых подшипников и нарезания резьбы на соединительных болтах.
Выполнение этого заказа сделало Модсли состоятельным человеком (он получил огромную сумму — около 12 тысяч фунтов стерлингов). А Брюнель и Бентам, ставшие близкими друзьями Модсли, ввели его в круг своих друзей и знакомых — видных деятелей техники, науки и культуры.
Одним из тех, кто близко сошелся с Модсли, был Майкл Фарадей, в эти годы работавший над созданием качественных сталей. Качественные стали, особенно инструментальные, интересовали и Генри Модсли.
Со временем Модсли и сам стал не только виднейшим деятелем техники, но и знатоком и ценителем музыки, живописи, скульптуры, архитектуры, собрал большую библиотеку, которая была любимым местом его отдыха.
В портсмутском доке Модсли познакомился с Джошуа Филдом, который работал чертежником. В 1805 году он начал работать совместно с Модсли, став через некоторое время его компаньоном. Сотрудничество Модсли и Филда оказалось очень удачным. Оно продолжалось в течение всей их жизни.
Филд взял на себя чертежное хозяйство, ведение учета и отчетности, переговоры и переписку с заказчиками и поставщиками, прием и увольнение рабочих. Модсли сохранил за собой разработку конструкций машин и руководство технологическим процессом их постройки.
Создание системы машин для изготовления корабельных блоков стало сенсацией в среде промышленников. Репутация Модсли как машиностроителя упрочилась настолько, что заказов стало больше, чем могли выполнить сравнительно небольшие мастерские, в которых работало до 80 рабочих. Встал вопрос о строительстве большого машиностроительного завода.
В 1810 году в Ламбете, одном из районов Лондона, был основан завод, вскоре ставший знаменитым. Начался третий этап деятельности Модсли. На собственном заводе прославленный машиностроитель выполнял многочисленные и обширные заказы на металлорежущие станки, прессы для изготовления монет, текстильное, мукомольное и другое оборудование для промышленности, насосы, судовые паровые котлы и машины по заказам многих стран мира.
Сохранилось описание завода Модсли. Там было около дюжины токарных станков с чугунными станинами. Большинство из них были снабжены механизированными суппортами. Над станками имелись тали для установки и съема тяжелых деталей. Почти все станки приводились в движение с помощью трансмиссий от паровой машины.
Кроме обычных токарных станков имелись лоботокарный, несколько продольно-строгальных, большой поперечно-строгальный и специальный станок, предназначенный для обточки шеек коленчатых валов. В последнем станке инструмент вращался вокруг неподвижно устанавливаемой заготовки.
В начале 1831 года Модсли отправился во Францию. На обратном пути он сильно простудился и, вернувшись домой, слег в постель. Болезнь продолжалась около месяца, и 14 февраля 1831 года Модсли скончался. Его похоронили в Вулвиче на приходском кладбище церкви Св. Марии, где по его собственному проекту был воздвигнут чугунный мемориал семьи Модсли, отлитый на заводе в Ламбете.
Темы:Наука и технологии
Первые упоминания
Первые изображения токарных станков нашли в древнем Египте. На фресках хорошо видно лучковый механизм привода. Тетиву обвивали вокруг зажатой в центре детали с одного конца, и натягивали на лук. Раб двигал приспособление вперед и назад, вращая деревянную заготовку то в одну, то в другую сторону. Мастер сидит на полу и направляет инструмент.
Со временем на египетских лучковых токарных станках появилась продольная линейка. Она имела деления и на нее опирался резец при работе. Теперь можно было создавать относительно одинаковые детали, например ножки для столов, колонны.
Со временем появились токарные станки с ножным приводом. Они работали, как и лучковые, но можно было обойтись без раба. Использовалась сила упругости живой ветки дерева. Один конец веревки, обмотанной вокруг детали, висел петлей внизу, второй привязывался к ветке на дереве.
На рисунке 1400 года деревянный станок установлен в помещении и имеет подвижные бабки для работы с заготовками разной длины. В 1518 году был изготовлен станок императора Максимилиана. Он имел металлические центры и подвижный люнет, перемещающиеся по направляющим. Все корпусные детали были покрыты узорами, имитирующими старинные башни, замки. Ручки сделаны в виде воинов.
Справка! Первые станки с непрерывным вращением в одну сторону описаны в Книге Соломона в 1615 году. Подручный вращал ручку большого колеса, соединенного ременной передачей со шкивом на станке. На таких станках обрабатывали не только поверхность, но и торцы детали, делали расточку.
Принцип программирования
Что такое ЧПУ? Если говорить о комплектации, то система состоит из:
- Шкафа с пультом оператора.
- Дисплея.
- Контроллера управления — устройства, обрабатывающего информацию УП и управляющие работой приводов.
- Постоянного и оперативного запоминающего устройства (память).
В первую очередь работа этих устройств направлена на оперативное и корректное выполнение команд управляющей программы (УП). Но кто, и как ее пишет? Если вы хотите знать все о станках с ЧПУ, без этой информации не обойтись.
Для создания управляющей программы можно воспользоваться одним из предложенных методов:
А) Ручное программирование. Программная часть УП пишется технологом, который путем ввода числовых данных задает координаты перемещения рабочего органа вручную. Это трудоемкий и кропотливый процесс, поэтому его применение оправдано только если на производстве всего несколько автоматизированных станков, и они ориентированы на изготовление простых деталей.
Б) Программирование с пульта оперативной системы числового программного управления (shop-floor). УП пишется с использованием сенсорного экрана и джойстика, расположенных на стойке станка. Модели пятого поколения при вводе управляющей программы могут использовать диалоговый режим. Оператор ЧПУ, в любой момент, может протестировать программу или провести ее коррекцию.
В) Метод программирования с помощью систем САПР и CAM. Используется при написании программ для изготовления сложных деталей, с большим количеством задействованных операций. Программные средства управления пишутся в несколько этапов.
- С помощью графических программ САПР (AutoCAD, Solid, Catia, Компас) инженеры создают электронный чертеж детали.
- В программу САМ (SheetCam, Kcam. MeshCam, CorelDraw) загружается полученный графический файл, предварительно преобразованный в формат DXF, Exeilon, HPGL, Gerber. Таким образом импортируется геометрия детали. Задача программиста-технолога описать траекторию движения рабочего органа путем задания чисел, выбрать способ обработки из предложенных вариантов, назначить рабочий инструмент. Параллельно процессу написания программы на экране происходит ее визуализация (функция бэкплот).
- Создается промежуточный Cl-файл на базе информации полученной из предыдущего этапа. Этот файл обрабатывается специальной программой, которая называется постпроцессор или паспорт. На выходе получают управляющую программу в соответствии с форматом конкретного станка. В этой УП команды уже сгенерированы в виде G- и М-кодов.
Требования к подобному программному обеспечению, как вы понимаете, довольно высоки. УП стоит тысячи долларов и токарем она не пишется.
Проблемы
Хотите узнать все о станках ЧПУ? Что же, тогда промолчать о проблемах будет некорректным. Есть определенные сложности на этапе постпроцессирования СПУ. По идее G и М-коды должны быть универсальны для всех станков, и если программист пишет в УП код M5, то предполагает, что эта команда остановит шпиндель, а не запустит цикл сверления.
Для молодых специалистов программное управление станками — открытая книга, но они плохо разбираются в технологии обработки металла или дерева. Опытные токаря и слесаря, напротив, не знают компьютера, и их приходится обучать работе с фрезерным, расточным или токарным станком буквально заново, с нуля.
Что же, проблемы есть, но главное — они решаемы. Тот, кто хоть раз видел, что такое ЧПУ, и как работает станок по программному управлению, уверен — за автоматизированным оборудованием будущее, и в этом сомнений нет.
Рассматривая упрощенную схему устройства токарного станка можно отметить следующие узлы:
- Электропривод.
- Передняя бабка.
- Шпиндель с патроном.
- Резец.
- Суппорт.
- Салазки.
- Задняя бабка.
- Станина.
Помещаемая в токарный станок заготовка зажимается кулачками патрона размещенного на шпинделе. Тот в свою очередь приводится в движение электроприводом. На станине станка находятся поперечные салазки. По ним скользит суппорт, в механизме которого зажимается резец.
При обработке крупных заготовок применяется задняя бабка. Она скользит на продольных салазках станины и используется в качестве дополнительного упора. Задняя бабка оснащается пинолем. Тот представляет собой свободно вращающийся конус. Он поджимается к детали, чем предотвращает ее биение при прикладывании резца.
При производстве токарных станков детали поддаются точной обработке и подгонке. За счет этого соблюдаются минимальные допуски, что позволяет на готовом оборудовании создавать изделия с погрешностью в доли миллиметров. Базовая конструкция станка может существенно усложняться.
Степень автоматизации
В управляющих системах СЧПУ, которыми оборудуются станки с программным обеспечением, тоже есть свои схемы классификации. Здесь разделение идет по следующим параметрам:
- Назначение. Выпускаются позиционные, прямоугольные, непрерывные, комбинированные станочные системы управления.
- Способ загрузки. Программное обеспечение в систему может устанавливаться через диск, флеш-носитель, магнитную или перфорированную ленту.
- Тип привода: шаговый, ступенчатый, регулируемый.
- Число управляемых (одновременно) координат и погрешности их задания.
Степень автоматизации оборудования обозначается Ф «N», и в его маркировке стоит на последнем месте.
- Ф1 — механизм оснащен устройством цифровой индикации. Координаты перемещения вводятся с клавиатуры, каждый раз на один кадр программы.
- Ф2 — в оборудовании используется позиционная (в сверлильных и координатно-расточных группах) или прямоугольная (во фрезерных, токарных и расточных группах) система управления.
- Ф3 — оборудование с контурными или непрерывными СЧПУ. Используя их можно обрабатывать поверхности любой степени сложности.
- Ф4 — ЧПУ станком управляет многооперационная комбинированная СЧПУ, в которой совмещаются возможности контурного и позиционного управления.
- Ц — цикловое программное управление. Самая дешевая и простая система автоматизации. Устанавливается на машины для производства однотипных деталей. Система циклового управления используется на станках с 2-3 точками позиционирования.
В маркировку обязательно вводятся индексы, отражающие наличие устройств автоматической смены инструмента (АСИ). Обозначаются они буквами: «Р» — смена и фиксация инструмента, осуществляются поворотом револьверной головки, «М» — смена инструмента из специального барабана, так называемого, инструментального магазина.
Суппорт
На верхней части суппорта закрепляются резцы и различные токарные инструменты. Суппорт является подвижным элементом. Если установить центральную точку станка, эта деталь передвигается в четырёх направлениях, обрабатывая заготовку.
Чтобы не зря вложить деньги, нужно знать, как выбрать токарный станок. Для домашней мастерской или гаража подойдёт малогабаритное оборудование с небольшой мощностью. Рекомендации по выбору:
- Питание станка. Для домашних условий лучше выбирать модель, которую можно подключить к сети 220 вольт.
- Наличие регулировки скоростей вращения шпинделя. Желательно чтобы эта функция присутствовала в выбираемой модели.
- Масса до 80 кг. Этого веса будет достаточно для неподвижности станка во время обработки заготовок. Такие машины можно самостоятельно передвигать по мастерской.
- Габариты. Размеры оборудования должны быть меньше свободного пространства в помещении. Важно оставить пространство для беспрепятственного доступа к любой части машины.
- Наличие гарантии и возможности сдать станок в сервис при поломке.
- Литая станина. Она должна изготавливаться из прочных материалов, чтобы выдерживать постоянные нагрузки.
Чтобы узнать устройство оборудования можно посмотреть схему токарного станка. На ней будут указаны ключевые узлы, соединительные элементы и механизмы для настройки.

Токарно-винторезный
Может использоваться для единичного изготовления деталей. Скорость производства на нем недостаточная для серийного выпуска изделий. Обычно станки этого типа рассчитаны на обработку металлов, в том числе твердых черных и более мягких цветных.
Устройство этого станка отличается от базового наличием коробки скоростей, за счет чего осуществляется весьма точная регулировка обработки заготовок. За счет того что настройка выполняется за счет коробки, а не изменения скорости вращения самого электромотора, станок имеет высокую мощность даже при малой скорости работы.
Устройство имеет большое расстояние между центром патрона и пинолем на задней бабке. Это позволяет обрабатывать достаточно длинные заготовки. Станки винторезного типа разделяются на 5 классов. Каждому из них присваивается буква: Н, П, В, А, С.
Станки класса Н имеют нормальную точность. Они могут использоваться для выполнения большинства задач по ремонту или изготовлению новых деталей. Устройства класса П имеют повышенную точность, В – высокую точность, А – особо высокую точность. Станки класса С являются особо точными. Это мастер станки для выполнения самых точных деталей и их подгонки в притирку без зазоров.
Ученые изобретатели, кто изобрел?
До нашего времени сохранились чертежи токарных станков и отдельных узлов, разработанные Леонардо да Винчи. Но ни один агрегат не был построен по ним. Примерно в 1570 году Карл IV, будучи французским королем, поручил Жаку Бессону создать токарный станок для нарезания резьбы. Он установил третью бабку, которая держала резец и отводила его при обратном вращении.
К ученым-изобретателям токарного станка относятся:
- Андрей Константинович Нартов, механик Петра 1, механизировал нарезку резьбы.
- Алексей Супонини и Павел Захава – тульские механики усовершенствовали конструкцию суппорта.
- Француз Ж Вокансон создал прообраз универсального станка на мощной станине с металлическими узлами.
- Англичанин Д Рамедон спроектировал 2 вида станков, нарезающих резьбы.
- Французский механик Сено создал оборудование для нарезки винтов.
- Мондсли построил универсальный токарный станок, ставший со временем базовой моделью.
- Д Клемент установил ходовой винт в передней части станины и протянул его через фартук.
- Д Виворт автор автоматической поперечной подачи.
- Американец Фитч разработал и построил револьверный станок.
- К Випиль и Т Слоан создали деревообрабатывающие автоматы.
- Хр Спенсер построил первый универсальный автомат.
Генри Мондсли усовершенствовал суппорт, автоматизировал нарезку резьбы, и первым поднял вопрос об унификации некоторых деталей. Он разработал основные типоразмеры и стандартизировал резьбы.
Идею Мондсли подхватили американцы, и вскоре стали изготавливать стандартизированные детали. Это позволило им запустить конвейеры, в разы повысить производительность труда, сократив большую часть рабочих.
Фрезерные станки
Агрегаты такого типа ориентированы на создание профилей определенного вида. Зачастую фрезеровка используется для обработки плоских заготовок путем снятия кромок на заданную высоту. Такие станки применяются как для обработки дерева, так и для работы по металлу.
Станки для сверления отверстий
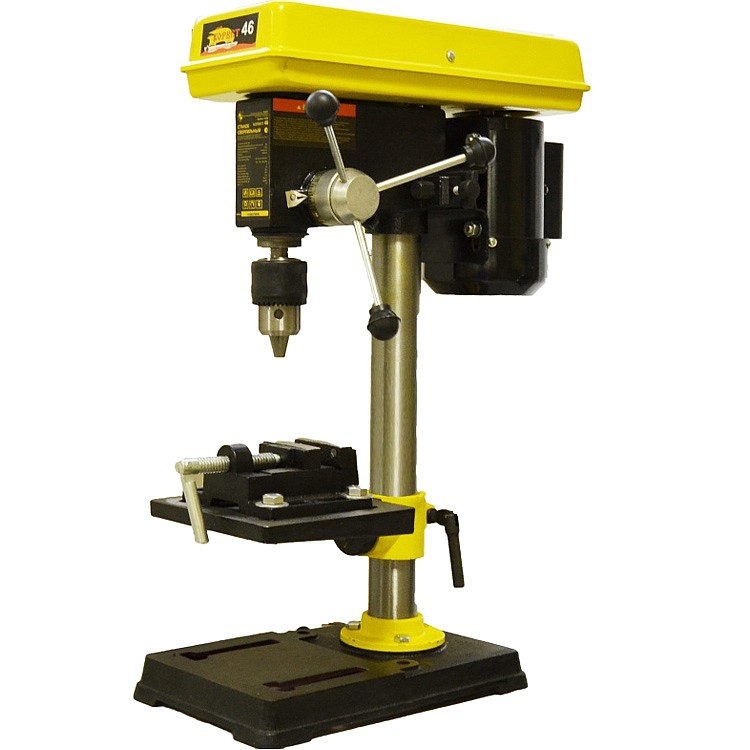
Не менее востребованы в домашних мастерских, а также на производстве специальные сверлильные машины. С их помощью с легкостью можно создать сквозное или глухое отверстие. Данные станки, в отличие от обычных электродрелей, обеспечивают более точное сверление. Кроме того, сверлильные станки гораздо мощнее, что позволяет проделывать с их помощью отверстия большого диаметра. Самыми распространенными считаются вертикально-сверлильные станки с верхним расположением шпинделя. В отдельную категорию стоит выделить сверлильно-долбежные станки, которые, помимо сверлильных операций, могут выполнять и некоторые фрезерные действия. Но так как это все-таки сверлильный станок, то фрезеровка на нем получается не совсем традиционной, а несколько узконаправленной.
Станки для обработки поверхностей
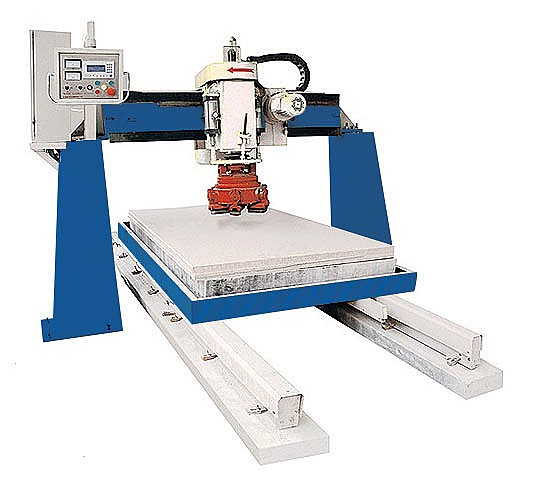
Достаточно широкий ассортимент станочных агрегатов представлен в сегменте оборудования для поверхностной обработки заготовок и деталей. Обобщенно такие операции позиционируются как шлифовочные, но, стоит заметить, что это лишь часть функций, которые могут выполнять такие агрегаты. Тип обработки, который будет выполнять какая-то конкретная машина, зависит только от ее конструкционного исполнения.
Классификация станков по возможному материалу обработки
Все производственные станки разделяются по своим техническим характеристикам, исходя из материала заготовок, которые они будут обрабатывать. Так, металл и древесина считаются основными материалами, с которыми работает станочное оборудование. Для работы с деревянными заготовками подходят станки с более слабыми показателями мощностями. Но, с другой стороны, деревообрабатывающие станки должны обеспечиваться более гибкими настройками по операциям. Что касается станков для металлообработки, то они требуют более высокой мощности и надежной элементной базы. Наиболее популярными считаются токарные, фрезерные и сверлильные станки.
Классификация станков по типу управления
Станки с ручным управлением постепенно уходят в прошлое. Конечно, сейчас купить токарный станок по металлу с ручным управлением легко, но их приобретают все реже и используются они зачастую в небольших мастерских для производства штучных деталей. В то же время, крупные предприятия стремятся переориентировать свои мощности на автоматизированные установки. К этому сегменту относятся различные станки, отличающиеся своим уровнем автоматизации. Одним из наиболее востребованных считается станок с ЧПУ по металлу, с помощью которого можно выставить высокоточные настройки обработки.
Заключение
Большинство станков, активно применяющихся как в промышленности, так и в частном использовании – это агрегаты для выполнения механической обработки. Сверление, шлифовка, торцовка, резка – для выполнения этих операций используются различные металлические насадки, которые можно спокойно приобрести в специализированных магазинах. На сегодняшний день купить станки по металлу довольно-таки просто. Рынок заполнен как новым оборудованием, так и б/у. Главное знать, как работать на них. Цена на станки по металлу зависит от их комплектации, а также от производственной направленности. Важно знать, что покупая любой станок, практически всегда приходится дополнительно приобретать резцы для станка по металлу, цены на эти изделия зависят напрямую от их качества. Отдельно хочется сказать о станках с ЧПУ – за этими обрабатывающими агрегатами будущее, так как они высокоточно выполняют заданные работы и при этом практически не нуждаются в участии человека. Единственное, что до сих пор сдерживает большинство предприятий от перехода на современное оборудование – это высокая цена на токарный станок по металлу с ЧПУ и сложность организации работы с таким современным оборудованием.
Заключение
Большинство станков, активно применяющихся как в промышленности, так и в частном использовании – это агрегаты для выполнения механической обработки. Сверление, шлифовка, торцовка, резка – для выполнения этих операций используются различные металлические насадки, которые можно спокойно приобрести в специализированных магазинах.
На сегодняшний день купить станки по металлу довольно-таки просто. Рынок заполнен как новым оборудованием, так и б/у. Главное знать, как работать на них. Цена на станки по металлу зависит от их комплектации, а также от производственной направленности.
Важно знать, что покупая любой станок, практически всегда приходится дополнительно приобретать резцы для станка по металлу, цены на эти изделия зависят напрямую от их качества. Отдельно хочется сказать о станках с ЧПУ – за этими обрабатывающими агрегатами будущее, так как они высокоточно выполняют заданные работы и при этом практически не нуждаются в участии человека.


 Загрузка...