 Станки дома
Рабочие поверхности и что с ними делать?
Многие не обращают особого внимание на комплектацию рабочими поверхностями, а ведь они бывают двух типов: сотовая и ламелевая. Чаще всего клиент берёт в комплекте сразу оба типа рабочего стола, это уже вошло в привычку, но иногда случается и такое, что в комплектации к дешевому оборудованию просто не идёт один из вышеуказанных типов.
Обратите на это особое внимание, особенно если хотите купить лазерный станок универсального типа минимальной ценовой категории. Зачастую это оборудование оснащено минимально, что с одной стороны делает его дешевым на старте, но с другой – не особо практично в плане развития бизнеса для клиента.
На что обратить внимание в первую очередь при выборе лазерного станка?
Прежде всего, если вы хоть немного понимаете в данном оборудовании, мы рекомендуем разобраться с функционалом и комплектующими. К слову, если ваши познания в данной области стремятся к нулю, не отчаивайтесь. Лазерный станок – довольно простое в освоении оборудование, и чтобы понять принцип его работы и комплектацию, просто потратьте один вечер на просмотр соответствующих видео у нас на канале и обязательно изучите раздел советов и бизнес-планов на нашем сайте.
Вы обязательно почерпнёте оттуда всю базовую информацию. Ну а если вы уже знаете достаточно, то при выборе лазерного станка первым делом стоит оценить лазерный источник – соотнести его мощность и стоимость со своими потребностями. Зачастую, указанная на сайте комплектация в плане излучателей является опциональной и вы можете заменить трубку на ту, которая больше вам подходит.
Не бойтесь консультироваться с менеджером – они всегда проходят специальную подготовку и им выгодно не просто продать, а продать именно то, что вам нужно, так как в этом случае довольный клиент обязательно вернётся в ту же компанию. Продажа лазерных станков и комплектующих к ним – процесс, крайне растянутый во времени и это нормальная политика.
Что режет лазерный станок? обзор материалов
Специфика лазерной резки довольно широка, но всё же имеет свои ограничения, привязанные к параметрам точности, скорости и мощности оборудования, что в свою очередь подводит нас к комплектующим: шаговым двигателям и лазерной трубке, но об этом чуть позже.
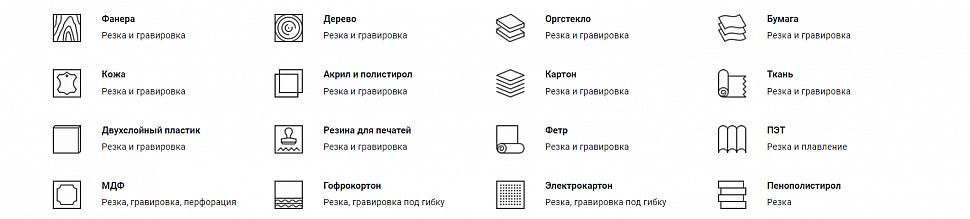
Если вы являетесь владельцем лазерного станка, то наверняка знаете, что существует такое понятие, как нижний порог мощности. То есть, если у вас трубка 120 Вт и вы знаете, что минимальный порог розжига примерно 20% мощности, то минимальная мощность, приложенная на материал, будет в районе 24Вт.
Что это значит? Что такие материалы как бумага, тонкий картон, синтетическая ткань и ворсистые меха – будут гореть, плавиться, коптить и вообще делать что угодно, но только не резаться. Конечно, настроить можно всё, но это не будет комфортной резкой, а что если трубка 180Вт?
Лазерный станок может резать всё, но не всё он может резать одинаково качественно, быстро и комфортно. И если ваша мастерская это не просто домашнее хобби, а что-то более серьёзное, мы рекомендуем сделать акцент на то, какие именно услуги вы планируете предоставлять.
Почему лазерная резка эффективнее?
Плазменная резка обрабатывает детали толщиной от 25 мм и выше, а оборудование стоит дешевле, чем металлорез. Но, несмотря на это, в сравнении с лазером, плазменная резка проигрывает.
- Во-первых, потому что она более затратная термически.
- Во-вторых, скорость обработки детали на лазере выше минимум в полтора раз по сравнению с плазмой. Лазерный станок за то же время обработает большее количество деталей.
- Благодаря лазерной резке, мы можем обрабатывать больше деталей на одном листе. Это означает, что расстояние между деталями при лазерной обработке намного меньше, чем расстояние при той же плазменной резке. В частности, для лазерной резки при толщине 25 мм расстояние между деталями может составлять от 7 до 10 мм.
При плазменной резке это расстояние значительно увеличивается и соответственно выход готовых изделий металла, он уменьшается. Другими словами, мы за один и тот же промежуток времени обрабатываем большее количество деталей. Мы экономим металл, а отсюда мы выигрываем в экономике.
- Пару слов о качестве резки. Современные лазерные станки обеспечивают высочайшее качество обработки кромки. Здесь нет грата, здесь нет завала кромок, окалин, здесь нет прочих явлений, которые могут возникать при плазменной резке.
При сопоставимом количестве деталей и утолщении листа мы получим стоимость детали на 20 — 30 % больше.. Почему так? Количество деталей, обработанных на этом листе увеличивается в лазерной резке. Расстояние между деталями сокращается, соответственно, мы экономим материал. Не требуется дополнительная обработка металла.
Стоимость лазерного станка окупается достаточно быстро так как:
- экономим на расходниках
- экономим на материале (меньше остатков)
- экономим на пост обработке металла
- экономим на времени за рабочий день можно выполнить больший объем работы
А теперь давайте сравним функциональность лазерных и плазменных станков
Параметры | Лазерная резка | Плазменная резка |
|---|---|---|
Ширина реза | 0,2-0,375 мм | 0,8-1,5 мм |
Точность резки | ±0,05 мм | ±0,1-0,5 мм Зависит от степени износа расходных материалов. |
Конусность | Менее 1° | 3° — 10° |
Минимальные отверстия | При непрерывном режиме диаметр равен толщине материала. Для импульсного режима минимальный диаметр отверстия может составлять одну треть толщины материала. | Минимальный диаметр отверстий составляет 1,5 от толщины материала, но не менее 4мм. |
Внутренние углы | Высокое качество углов | Происходит небольшое скругление угла, из нижней части среза удаляется больше материала, чем из верхней. |
Окалина | Обычно отсутствует | Обычно имеется (сильная) |
Прижоги | Незаметны | Присутствуют на острых наружных кромках деталей. |
Тепловое воздействие | Очень мало | Больше, чем при лазерной резке в разы. |
Производительность резки металла | Очень высокая скорость при малых толщинах. Заметно снижается с увеличением толщины металла, продолжительный прожиг больших толщин. | Быстрый прожиг, очень сильно уступает в скорости лазерному станку, в десятки раз медленнее лазера. |
Возможности плазменной и лазерной резки
В первом случае ширина реза не постоянна. Она изменяется в зависимости от толщины металла, от 0,8 до 2,5 мм. А при работе на лазерном станке она всегда практически одинакова и равняется от 0,2 до 0,3 мм.
Насколько плазменная резка будет точной, зависит от износа расходных материалов. Этот параметр составляет до 0,1 мм. При лазерном способе точность очень высокая и находится в диапазоне от 0,05 до 0,08 мм.
Важным параметром является конусность, она бывает от 1 до 5 градусов в зависимости от толщины вырезаемых отверстий. При лазере конусность минимальная. Она составляет менее 1 градуса.
Соответственно, отверстия на лазере получаются более геометрически правильными и подходят под точные соединения.
Для того, чтобы вырезать геометрически правильные отверстия на плазме нам необходимо, чтобы диаметр отверстия был в два раза толще листа.
А при лазерной резке возможность вырезания отверстий, как минимум, в два раза тоньше самого листа.
Также необходимо отметить и высокую скорость реза, которая даёт возможность прожигать толстые металлы.
А на лазере скорость значительно выше, чем на плазме. Но при увеличении толщины она сильно падает. Кроме того, время пробивки толстого металла увеличивается.
Стоит отметить про образование окалины при плазменной резке. Её избежать, к сожалению, невозможно, и деталь нужно будет ещё обработать.

А вот при лазерной резке её практически нет. То есть, детали, которые вырезаются на лазере, не нуждаются в дополнительной обработке.
Плазма имеет грязный рез, то есть при резке плазмы образуется много грата, и рез нуждается в пост-обработке. То есть, в любом случае нужно либо шлифовать, либо гальтовать, либо очищать материал другими способами.
В случае с лазерным станком при правильных настройках не требует никакой пост-обработки. Изделие сразу готово, как к сварке, так и к покраске, а в дальнейшем к продаже. Рез получается чистым.

У лазера очень тонкий рез, а у плазмы он может достигать 5 мм засчёт того, что температурное воздействие велико, что даёт дополнительное плавление.
Лазерный станок по металлу потребляет намного меньше электричества, чем плазма. Особенно это заметно на больших объемах.
Вспомогательные устройства
Все следующие устройства помогают работать лазеру без перебоев и как можно дольше.
- Охладительное устройство. Во время работы излучающего элемента образуется много тепла, которое может повредить трубку. Отвод тепла обеспечивается теплоносителем и чиллером (холодильной установкой).
- Воздушный компрессор — еще один важный элемент, поддерживающий бесперебойную работу. Первая его функция — обеспечить большее давление, позволяющее продуктам горения выходить из линзы. Вторая задача — продувка места реза.
- Для удаления продуктов горения используются вентиляционные устройства, характеризующиеся высокой производительностью (не меньше 600 кубических метров в час).
Для аппарата плазменной резки
На плазме необходимо менять сопла, электроды, защитные экраны, кожухи. А на лазере только линзы и сопло.
Для лазерного станка
Но при работе на лазерном станке раз в две недели необходимо менять линзу и сопло. Линза стоит 700 рублей, сопло — 900 рублей.
Максимальная ежемесячная оплата расходников для лазерного станка будет составлять 3 200 рублей.
Итак, давайте подведём итоги.
Для чего нужна плазма, а для чего — лазер?
Лазер подходит там, где нужна точность, чистота реза и кромки и скорость. А плазма режет медленно, относительно лазера, и с грязным резом, поэтому сложные технические детали вырезать невозможно. А на лазерном станке по металлу возможно вырезать, например, небольшие шильды и таблички, тонкие решётки и сложные элементы дизайна, а также роторные колёса.
Плазма нужна для изготовления простых изделий. В форме прямоугольника, овала или квадрата, потому что их можно потом обработать. Но вырезать звёздочку с отверстиями внутри будет сложно. К тому же, на шлифовку уйдёт много времени. А оборудование для пост-обработки будет стоить в разы дороже, чем металлорезчик.
Плазма применяется там, где есть большие толщины и при простой резке, например, рельсов, элементов металлокаркаса или сварных конструкций и т.п..
Дополнительные модули и периферия
Итак, мы уже проговорили основные моменты, на которые следует обращать внимание и теперь вы сами, хоть и поверхностно, но всё же знаете, что вам нужно и как. Выбрать лазерный станок не так уж и сложно в ситуации, когда у вас есть друзья или знакомые, которые уже работают на таком оборудовании или личный опыт, но в случае с первой покупкой выбор часто превращается в жёсткий критический анализ.
Именно из-за этой критики некоторые наши клиенты часто отказываются от дополнительных услуг и периферии к лазерному станку. Ведь и вы наверняка слышали, что пивной охладитель куда лучше чиллера! А трубку нужно охлаждать исключительно незамерзающими жидкостями, ну а стабилизатор вообще творение Сатаны и кому он нужен?
Итог чаще всего бывает следующим: нестабильное напряжение в сети постоянно держит вас в страхе перед коротким замыканием, пивной охладитель заставляет постоянно следить за температурой и однажды, когда вы не усмотрите, ваша трубка выйдет из строя, а так как гарантия не распространяется на излучатели, охлаждаемые чем-либо ещё кроме воды, вам придётся приобретать все эти компоненты за своё счёт и уже не по стоимости комплекта, а по отдельности.
Именно поэтому важно консультироваться не только со «знатоками», но и со специалистами с другой стороны баррикад. Только путём разумного диалога вы сможете в итоге выбрать лазерный станок своей мечты, который будет приносить вам прибыль и радость от работы!
Доступ к электронике, механика и направляющие
Ещё один фактор – это доступность блоков электроники станка. Во всех флагманских моделях, как правило, предусмотрены специальные съемные дверцы, позволяющие получить быстрый доступ к любому узлу, а также облегчающий процедуру чистки и диагностики оборудования, но встречаются и конструкции старого типа, закрытые и совершенно не приспособленные для комфортной работы. Это важно и потому не забывайте об этом нюансе!
Что у нас в сухом остатке? Мы определились с целями, размерами, мощностью и комфортной эксплуатацией нашего станка. Выбор практически сделан, но важно также понимать, что это далеко не всё. Обратите внимание на плату контроллера. Это Ruida или М2?
Далее – шаговые двигатели. Если кратко, то они бывают двух- и трёхфазные, что сказывается на плавности хода режущей головки и, следовательно, точности её позиционирования. Шаговые двигатели также оснащаются драйверами, но на первом этапе думать об этом вам не придётся, а из строя они выходят крайне редко.
Механические компоненты также плавно подводят нас к направляющим. В лазерных станках чаще всего используют квадратные, рельсовые направляющие, так как они являются наиболее простым, дешевым и функциональным решением для данного оборудования.
В более дорогих станках – чаще всего фрезерах, можно встретить шарико-винтовую передачу и там направляющие будут задействованы уже иначе, но в случае подбора стандартного оборудования единственное, чем вам следует интересоваться, это производителем.
Это же касается и оптической системы – зеркала и фокусирующая линза на первом этапе просто должны присутствовать. Срок их службы при должной эксплуатации достаточно большой, чтобы к его окончанию вы уже полностью разобрались в том, что такое фокусное расстояние и том, как проводится юстировка, а следовательно – могли самостоятельно подобрать замену без участия иных специалистов.
Как быстро окупается лазерный станок?
- На лазерном станке делаются сложные высокомаржинальные изделия, которые приносят хорошую прибыль;
- При большой скорости увеличивается выработка;
- Не нужны дополнительные устройство и время на постобработку изделия.
Поэтому лазер, несмотря на то, что превосходит плазморез в пять раз по цене, окупается гораздо быстрее. Например, если его стоимость 3 миллиона, в у плазмы 1 миллион, то плазма окупится за два месяца. При этом металлорез тоже может окупиться за два месяца, но он сделает больше выработки, чем плазма.
И кроме того, функционал лазерного станка шире, чем у плазмареза. Он может резать и сложные, и простые объекты, раскладывать материал, также обладает многими функциями, о которых компания “Лазеркат” рассказывает на пусконаладке. Если раскрыть весь потенциал металлореза, он окупится ещё быстрее, отчасти благодаря более дешевым расходникам.
Например, один наш клиент из Узбекистана, купивший нас станок для лазерной резки металла, заказал обучение и замену лазерной головы. После этого клиент спросил, почему у него при резке расходуется от 12 и более баллонов азота в день. Он вырезал круги и квадраты без режима Flycut, только по контуру.
Использование данного режима позволяет резать в 10 раз быстрее, тем самым экономить ресурс излучателя, увеличивать количество производимой продукции и что самое важное — расходовать меньше газа. То есть, посредством экономии на расходниках мы имеем более быструю окупаемость.
Вывод
Благодаря совокупности этих факторов металлорез эффективнее плазмореза в десятки раз.
Он не может конкурировать с плазмой только в единственном случае, когда нужна резка очень толстых материалов от 25 мм. Такие материалы используются, например, для производства рельс.
Когда металлорезчик режет, например, металл толщиной 20 мм, всё равно возникает определённая шероховатость, требующая доработки. Она ниже, но она лучше, чем у плазмы. Но тем не менее шероховатость нуждается в дополнительной обработке. В такой ситуации логика приобретения лазерного станка пропадает.
Компания 3dtool — комплексные 3d решения
Здравствуйте, друзья! С Вами 3Dtool и темой сегодняшней статьи станут наши рекомендации о том как выбрать лазерный станок . Мы сформулируем для вас 5 основных и пару дополнительных пунктов, которые помогут понять, какой конкретно лазерный станок лучше всего подходит под ваши задачи.

Выбирая то или иное оборудование, неподготовленному человеку зачастую сложно правильно структурировать свои запросы и понять, какой же станок приобрести. Параметров и характеристик машины имеют бесчисленное множество, но не так просто расшифровать, что же скрывается за их обилием и как определить, какие из них ключевые при выборе в вашем конкретном случае. Глобально, лазерные гравировальные станки делятся на два вида. Газовые, чаще всего с CO2 излучателями, и на твердотельной основе. Наибольшее распространение на рынке получили CO2 лазеры благодаря относительной ценовой доступности и простоте использования. Об этой категории сегодня и пойдет речь.
Для начала необходимо определиться, с каким материалом вы планируете работать? Это и будет нашим первым пунктом.
Пункт № 1: С каким материалом вы планируете работать ?
Начнем с металлов: Из-за сложности и дороговизны обработки твердых листовых металлов, данную категорию материала мы выносим за скобки. Лазерные станки заточенные под эти задачи стоят многие миллионы рублей и требуют особо подготовленных помещений для своей работы.
Например — https://stanki-doma.ru/product/lazernyj-stanok-raylogic-fiber-1530-luxe-1500/

Другое дело это обработка дерева, ткань и полимеры: станки с лазерной трубкой CO2 малого и среднего форматов могут обрабатывать широкий спектр материалов. В первую очередь дерево и его производные, так же листовые полимеры (поликарбонат, оргстекло) и некоторые виды композитных материалов, например ламинат.

Так же, лазерные раскройщики применяются при резке картона и бумаги, различных видов ткани и даже кожи. От вида материала зависит подбор мощности лазерной трубки. К примеру, для гравировки/резки, бумаги/картона и тонких материалов, до 4х мм толщиной подойдут маломощные трубки 20 — 30 вт.


Для раскроя и глубокой гравировки более толстых и твердых материалов понадобится трубка 60 — 80 вт. Такой мощности будет достаточно для реза фанеры до 6ти мм толщиной. Если требуется обрабатывать материалы 8мм и более, потребуется соответствующая мощность, от 100/130 вт. Чем мощнее трубка, тем, соответственно будет дороже и сам станок. Во внимание следует принимать с срок службы этих компонентов. Т.к. чем интенсивнее режет лазер, тем быстрее деградирует его трубка. В среднем, для качественных лазерных излучателей срок службы составляет 7 — 10 тысяч часов. Под часами следует понимать чистое время непрерывной работы лазера во время реза.
Для работы с большинством материалов требуется доступ к подключению постоянной принудительной вентиляции т.к. в рабочей зоне лазерной установки происходит процесс горения. Если же речь идет о таких материалах как оргстекло, акрил и поликарбонат, вентиляция должна обладать еще и фильтрующими элементами, или быть подключена через полноценный фильтрационный шкаф. Некоторые виды материалов запрещено использовать в необорудованных для этого помещениях. Например ПВХ или ПВБ из-за ядовитых веществ входящих в их состав.


Пункт № 2: Размер области обработки
Под масштабом следует понимать размеры обрабатываемых поверхностей и удобство их загрузки в рабочую камеру станка. Габариты помещения и самого лазерного станка. Например, для частого раскроя рулонов ткани, лучше подойдет станок со средней шириной рабочего поля, например до 800 мм в ширину и возможностью сквозной подачи материала. То есть корпус станка должен иметь сквозной проход от задней стенки до передней для подачи материала на уровне рабочей зоны. Нелишним так же будет и наличие вакуумного стола в комплектации, для лучшей фиксации материала при обработке. Однако, для гравировки небольших партий фигурных брелоков, значков или других малогабаритных предметов, будет достаточно станка с небольшим закрытым объемом и заранее нарезанных, под размеры рабочей области кусков материала. Если распил материала перед использованием в станке невозможен, или затруднен, лучше подобрать установки с подходящими под стандартные типоразмеры габаритами. Например, размеры стандартного листа шлифованной фанеры 4мм, или оргстекла, составляют 2030 на 3000 мм, или 1500 на 2030 и наиболее распространены у нас в стране. Соответственно, ширина рабочего поля станка для работы с такими листами должна быть не менее 2х метров шириной.

Пункт №3: Определитесь с видом обработки
Резать, или гравировать? Не все современные станки обладают возможностью одновременной резки и гравировки. Режимы работы лазера и подбор компонентов сильно различаются в том и в другом случае. Для реза вам необходим мощный и быстрый станок, который будет позволять достигать достаточной производительности. Например, вы подготавливаете вырубные штанцформы для последующей вырубки материала. Чем быстрее и качественнее будет выполнен рез, тем быстрее штанцформа отправиться под тигельный пресс вырубать очередной тираж. В случае, если станок приобретен для хобби, подойдет маломощный станок среднего размера, который можно будет установить в небольшой мастерской. Такие станки заточены на гравировку и рез тонких материалов, вроде картона и тонкого шпона/фанеры. Если же, ваша деятельность затрагивает сферу услуг, понадобится универсальный аппарат, обладающий достаточной мощностью и возможностью одновременно запускать и программу реза, и программу гравировки, чтобы экономить ваше время и время клиента.
Пункт №4: Комплектация станка и базовые компоненты
Универсальность станка, его отказоустойчивость и надежность, сильно зависят от компонентов, из которых он собран. При выборе, необходимо обращать пристальное внимание на механику и кинематику аппарата, на элементную базу оптической системы и контроллер (плату) управления. Например, для гравировки на бумаге или картоне, для раскройки тонких листов оргстекла или фанеры, подойдет самый простой и небольшой однозадачный станок. С цилиндрическими направляющими в механике, отсутствием дополнительных интерфейсов подключения и прямым управлением с компьютера, он порадует стоимостью и выполнит все поставленные перед ним задачи достаточно хорошо. Если же ваша деятельность лежит в сфере предоставления услуг, лучше всего будет приобрести универсальный аппарат с возможностью выполнения нескольких задач за один прогон. Например, выполнить гравировку разной глубины, а потом вырезать получившиеся детали по контуру. Как правило, станки выполняющие сразу несколько заданий за одну сессию (прогон), имеют дополнительный интерфейс управления с дисплеем и возможность запускать задания через карту памяти/флеш карту. Из представленных на отечественном рынке аппаратов такими возможностями обладают гравировальщики на основе контроллера (платы) Ruida, их легко отличить по характерному дизайну интерфейса и кнопок управления на корпусе.

Так же, необходимо определить, входит ли в комплект поставки улитка вытяжки и чиллер/помпа, для нагнетания и охлаждения жидкости в лазерной трубке. Без этих компонентов, вы не сможете работать на аппарате.

Пункт №5: Страна производства и наличие сервиса

Немаловажным фактором при выборе оборудования, является страна производитель и продавец станка. Чаще всего клиенты начинают поиск на известных азиатских торговых площадках, надеясь сэкономить, однако сильно рискуют, т.к. не прошедший заводской и препродажный контроль станок, будет довольно проблематично вернуть продавцу, или выполнить его гарантийный ремонт в случае поломки или брака. Работа же с местными производителями и зарекомендовавшими себя продавцами, как минимум облегчает эту головную боль, а то и снимает ее полностью. В случае форсмажорной ситуации, к вам всегда сможет придти на помощь техподдержка локального представителя. Согласитесь, что останавливать рабочий процесс из-за невозможности вызвать мастера для оперативной дефектовки и калибровки станка дорогого стоит. Из тех марок, которые наиболее распространены у нас, можем назвать компании RayLogic, Yarov и Jumper. Станки этих производителей стоят если не в каждом ЦМИТЕ и мастерской, то уж в бОльшей их части точно.
Что ж, надеемся, данный обзор был вам полезен и хоть немного помог разобраться в обилии гравировально — раскроечных лазерных станков и принципах их подбора.
На этом все! Ровной вам фанеры и откалиброванного лазера!
Гравировально – раскроечные станки с ЧПУ: https://stanki-doma.ru/category/chpu/lazernye-stanki/lazernyy-graver/
Не забывайте подписываться на наш YouTube канал!

Координатный стол
Данная часть необходима для максимально точного позиционирования фокусирующего элемента. Позиционирование происходит относительно самого изделия. От данной составляющей устройства зависит много характеристик конечного изделия: точность контуров, скорость работы при контурном рисовании и гравировке, а также общее качество полученной детали.
За несущую функцию отвечает корпус станка либо станина. По этой причине к ней выдвигаются особые требования относительно жесткости и геометрической точности. Для обеспечения плавного и при этом точного движения подвижных частей на станину устанавливаются направляющие.
Приводом, который передает усилие с мотора на подвижные детали, могут быть зубчатые ремни или шарико-винтовые пары. Есть много вариантов, позволяющих сконструировать приводы. Каждый из них отличается рядом преимуществ и выбирается исходя из сферы применения лазера. Движение конструкции обеспечивает мотор, на каждую ось стола он отдельный.
Главный управляющий элемент — контролер. Программа передается ему через компьютер, а затем перемещает зеркала летающей оптики посредством координатного стола.
Лазер
Преимущества:
- Перпендикулярность кромки;
- Малая ширина реза;
- Отсутствие окалины — получаете 100% готовое изделие;
- Диаметр отверстия меньше толщины листа. Можно вырезать мелкие детали вплоть до 1 мм;
- Низкое термическое воздействие на кромку;
- Дешевые расходники;
- Обработка тонкого металла от 0,2 мм;
- Наивысшая возможная скорость резки;
- Материалы не требуют постобработки и готовы к сварке, покраске или упаковке, а затем к продаже.
Недостатки:
- Можно резать металл только до 20 мм;
- Высокая начальная цена оборудования.
Лазерная лампа
Излучающим элементом в лазерных станках чаще всего выступают стеклянные лампы. Лазерные лампы наполняют газовыми смесями, основу которых составляют углекислоты. При включении лазера на электроды подается высокое напряжение, которое и приводит к образованию тлеющего разряда.
В разряде электроны двигаются по электроду (от положительно заряженного до отрицательного). Как только происходит перенасыщение энергией, начинается свечение (происходит за счет выделения фотонов). Фотоны инерционно пролетают электрод и отражаются в полупрозрачном зеркале.
Расстояние между зеркалами специально рассчитано, чтобы добиться резонанса системы, в результате чего энергия фотонов увеличивается до такой степени, что зеркало уже не в состоянии их удерживать. Такой поток энергии приводит к излучению лазера. Фотоны в этот момент летят в одном направлении, не сталкиваются друг с другом.
Происходящее излучение начинает жжение. Поэтому происходит горение и появляется дым (его нужно удалять).
Летающая оптика
Система зеркал устанавливается на подвижных деталях координатного стола. Это необходимо для того, чтобы излучение лазера попадало в точное место на материале. Как только луч покидает излучающий элемент, он встречается с неподвижным зеркалом. При этой встрече луч сменяет траекторию движения.
Чтобы сохранить энергию луча, зеркало обработано специальным составом и отполировано (иногда вместо полировки используют состав, направленный на уменьшение рассеивания). После отражения от неподвижного зеркала луч направляется ко второму зеркалу, оно уже подвижное и направляет луч к третьему зеркалу. Это зеркало направляет луч в линзу.
Диаметр луча в некоторых случаях достигает 10 мм, все зависит от мощности элемента излучения. Линза направляет энергию луча в мельчайшее пятно, диаметр которого не превышает 0,2 мм. В итоге вся энергия сосредотачивается в этом пятнышке.
Особенности лазерных станков
Резка лазером напоминает механическую резку, только происходит это за счет лазерного луча. Его мощность позволяет проникнуть в материал и разрезать его. Такая особенность обуславливает и преимущества лазерного станка с ЧПУ:
- возможность работы с материалом, толщина которого составляет 0,1 мм;
- при резке материалов все выделяемые частицы всасываются системой вентиляции, поэтому после работы не остается ни пыли, ни грязи;
- резка даже сложных по форме предметов происходит относительно легко;
- подходит для большинства материалов.
Использование лазерного станка позволяет значительно облегчить и ускорить процесс резки, при этом теряется минимальное количество материала.
Плазма
Преимущества:
- Большой диапазон разрезаемых толщин от 0,5 до 50 мм на пробивку;
- Высокая скорость реза при больших толщинах;
- Низкая начальная цена оборудования
- Отработанная технология резки под углом, как сейчас привыкли называть, резка со скосом.
Недостатки:
- Нецелесообразность обработки металлов тоньше 1 мм;
- Конусность кромок до 5 градусов (некачественный край);
- Присутствие окалины на отверстиях при поворотах, поэтому нужна дополнительная обработка изделий;
- Ограничение на диаметр отверстия до 4 мм;
- Высокая стоимость расходных материалов;
- Низкая точность по сравнению с лазерным станком;
- Требует постобработки;
- Низкая скорость резки по сравнению с лазером на тонких материалах;
- Невозможность выполнять многие разновидности резки, доступные лазерному станку.
Принцип работы лазерного станка с чпу
У сфокусированного луча много энергии, которой хватает для проникновения в материал и его резки. В том месте, где воздействует луч, меняется структура самого материала, что приводит к его исчезновению. В этом случае разница с механической резкой заключается в том, что при работе с лазером материал испаряется, а при механической обработке превращается в стружку.
Если хватает мощности лазера, луч проходит полностью и образовывает сквозное отверстие. В этом случае речь идет о сквозной резке. Для этого подходят материалы с небольшой толщиной. Если же материал более толстый, лазер оставляет на его поверхности следы. Здесь получаем гравировку.
Устройство лазерного станка с ЧПУ продумано для легкой и быстрой работы с различными материалами. Но при этом оператору важно обращать внимание на работу каждого узла и при необходимости корректировать ее. Таким образом станок дольше прослужит, выполняя свои функции качественно.
Управляющая система
Система управления — мозг станка. Она обрабатывает загруженные в память устройства файлы, управляет мотором, лазером и периферическими устройствами. Данный элемент более уязвим к поломкам, поэтому оператору необходимо следить за состоянием системы управления.
Чем лазерная резка отличается от плазменной?
Давайте для начала рассмотрим принцип работы плазменного и лазерного оборудования.
Если простыми словами, то плавление металла при плазменной резке происходит за счет дуги. То есть, под воздействием воздуха.
В случае с лазерной резкой плазменной резкой плавление металла происходит за счёт сфокусированного лазерного луча.
Похожие записи:
 Коллекция головоломок сделанных с помощью лазерно-гравировального станка [макеты для резки прилагаются] — Блог Станкофф.RU
 Лазерный гравер из старых принтеров
 Металлообработка как бизнес. Пять выгодных направлений для металлообработки
 Что такое cnc: все о ЧПУ станках, описание обработки и функции мастера

 Загрузка...