 Станки дома
Технические характеристики токарного станка 1к62: основные параметры
Станок 1К62 допускается использовать в том числе и для работы с деталями полой конической формы. Обеспечивается это возможностью смещения заготовок в поперечном направлении.
Технические характеристики у станка 1К62 такие:
- высота детали над суппортом — 224 мм;
- максимально допустимая высота заготовки над станиной — 430 мм;
- длина заготовок — 750-1500 мм;
- масса детали, закрепленной в центрах, — 460-900 кг;
- масса детали в патроне — 200 кг;
- частота вращения шпинделя прямого/обратного — 2000/2420 об/мин;
- масса станка — 2520 кг;
- габариты — 2500х1200х1500 мм.
Таким образом, технические характеристики токарного станка 1К62 делают его очень производительным и надежным. Это модель хорошо проявляет себя как в скоростной, так и в силовой резке. Согласно нормативам, предусмотренным ГОСТом, агрегат 1К62 допускается эксплуатировать по условиям УХЛ-4.
Основные технические характеристики токарно-винторезного станка 1м61
Станок заменил в производстве модель 1в61.
Изготовитель — Ереванский станкостроительный завод им. Дзержинского.
Основные параметры станка — в соответствии с ГОСТ 18097-93. Станки токарно-винторезные и токарные. Основные размеры. Нормы точности.
- Класс точности станка по ГОСТ 8-82 (Н,П,В,А,С) — Н (нормальная точность)
- Наибольший диаметр заготовки типа Диск, обрабатываемой над станиной — Ø 320 мм
- Наибольший диаметр заготовки типа Вал, обрабатываемой над суппортом — Ø 160 мм
- Расстояние между центрами — 710 мм
- Высота центров — 170 мм
- Мощность электродвигателя — 4 кВт
- Вес станка полный — 1,26 т
Описание работы электрической схемы токарно-винторезного станка 1м61
Управление электродвигателем M1 главного привода осуществляется рукояткой управления путевыми выключателями ВПВ и ВПН, фиксируемой в трех положениях, В нейтральном положении рукоятки размыкающие контакты путевых выключателей ВПВ (В1-10) и ВПН (10-1) замкнуты.
Включением автоматического выключателя АВ через размыкающие контакты ВПВ (В1-10) и ВПН (10-1) промежуточное реле РП получает питание и через свой замыкающий контакт переходит на самопитание. Замкнувшиеся силовые контакты реле РП подготавливают цепь электронасоса охлаждения.
Получает питание также реле времени РВ. Размыкающий контакт реле РВ с выдержкой времени 3-4 с отключает электромагнитную муфту торможения ЭМТ. Отключение электромагнитной муфты торможения в исходном положении необходимо для свободного проворота шпинделя.
Пуск электродвигателя M1 в направлении в направлении «вперед». Для пуска электродвигателя M1 в направлении «вперед» (вращение электродвигателя против часовой стрелки со стороны шкива), рукоятку 14 (см. рис. 3) поворачивают вверх. При этом размыкается размыкающий контакт путевого выключателя ВПВ (В1-10) (см. рис, 11) и замыкается замыкающий контакт ВПВ (1-2), срабатывает контактор KB и включает электродвигатель Ml на вращение «вперед».
Отключение электродвигателя M1 производится переводом рукоятки 14 (см. рис. 3) в нейтральное положение. При этом размыкается контакт ВПВ (1-2) (см. рис. 11) и замыкается контакт ВПВ (В1-10).
Контактор KB обесточивается, реле времени РВ через контакт KB (1-4) получает питание и замыкает свой замыкающий контакт РВ (11-12). Срабатывает электромагнитная муфта ЭМТ, получая постоянный ток от селенового выпрямителя ВС, и затормаживает механизм коробки скоростей и шпиндель.
Пуск электродвигателя M1 в направлении «назад» производится переводом рукоятки 14 (см. рис. 3) в нижнее положение. Работа электросхемы аналогична работе при пуске электродвигателя М1 (см. рис. 11) в направлении «вперед», только в этом случае срабатывает контактор КН.
Электронасос охлаждения М2 включается и выключается выключателем РЭ и пускателем РП.
1 1к62 – металлообрабатывающий агрегат-долгожитель
Интересующий нас токарно-винторезный станок не выпускается уже более 40 лет. При этом агрегаты 1К62 до сих пор эксплуатируются на небольших металлообрабатывающих предприятиях, специализирующихся на производстве различных деталей мелкими партиями. Популярность данного оборудования обусловлена его неприхотливостью в обслуживании и надежностью в применении.
Такая возможность обусловлена наличием особых по конструкции подшипников, используемых для монтажа шпинделя станка. Именно эти элементы обеспечивают повышенную жесткость описываемого токарно-винторезного оборудования. В настоящее время отечественными и зарубежными предприятиями выпускаются разнообразные аналоги 1К62.
Такие токарно-винторезные станки в большинстве своем имеют одинаковую конструкцию. А от 1К62 они отличаются более качественными техническими характеристиками. Российская металлообрабатывающая промышленность использует следующие модели усовершенствованных станков:
- МСТ1620М (изготавливается на Минском заводе МЗОР);
- ТВ-380К (Савеловский комбинат в г. Кимры);
- CD6140A, BJ1630G, CS6240, CS6140, CA6240A (китайские производители);
- КА-280 (Веркон в Киеве);
- 16В20 (комбинат в Астрахани);
- 16Д20П (Казахстан);
- ЖА-805 (Житомир);
- Samat 400 (Самарский СВЗС);
- CU402, C400TM (заводы в Болгарии).
1К62, а также указанные выше агрегаты позволяют нарезать любые типы резьб, начиная от простых дюймовых и метрических, и заканчивая спиральными (так называемым архимедовыми) с требуемым показателем шага (8–12 мм, 3/8–7/16 дюйма). Для изменения шага резьбы в станке используются различные механизмы – колеса на гитаре, модули Нортона и зубчатые звеньевые колеса.
1м61 станок токарно-винторезный универсальный. назначение, область применения
Универсальный токарно-винторезный станок 1М61 производился с 1967 до 1992 года и заменил устаревшую модель 1В61.
Токарный станок 1М61 предназначен для токарной обработки наружных (диаметром до 320 мм) и внутренних поверхностей деталей (длиной 710 или 1000 мм) со ступенчатым и криволинейным профилем в осевом сечении.
Станок 1М61 предназначен для выполнения разнообразных токарных работ, в том числе нарезание резьб: метрической, дюймовой, модульной и питчевой в механических цехах в условиях мелкосерийного и единичного производства на предприятиях сельскохозяйственного и промышленного производства, а также на оборонных заводах.
Станок 1М61 позволяет производить следующие виды токарных работ:
- Проточку и расточку цилиндрических и конических поверхностей
- Подрезку торцов
- Отрезку
- Нарезание метрических резьб, дюймовой, модульной, питчевой
- Сверление и ряд других работ
Пуск, отключение, изменение направления главного движения производится посредством реверсивного магнитного пускателя.
Изменение скорости вращения производится переключением шестерен на передней панели шпиндельной бабки.
Быстрое реверсирование электродвигателя при нарезании резьб — поворотом рукоятки У20 от верхнего крайнего положения в нижнее крайнее положение и наоборот.
Торможение двигателя главного привода осуществляется посредством электромагнитной муфты на конце первичного вала в коробке скоростей.
Фланцевый конец шпинделя выполнен по ГОСТ 12593 (DIN 55027, ИСО 702-3-75) под поворотную шайбу, с центрирующим коротким конусом 1:4 (7°7′30″), номинальный диаметр конуса D = 106,375 мм. Условный размер конца шпинделя — 6.
Класс точности станка Н.
Основные технические характеристики токарно-винторезного станка 1м61
Станок заменил в производстве модель 1в61.
Изготовитель — Ереванский станкостроительный завод им. Дзержинского.
Основные параметры станка — в соответствии с ГОСТ 18097-93. Станки токарно-винторезные и токарные. Основные размеры. Нормы точности.
- Класс точности станка по ГОСТ 8-82 (Н,П,В,А,С) — Н (нормальная точность)
- Наибольший диаметр заготовки типа Диск, обрабатываемой над станиной — Ø 320 мм
- Наибольший диаметр заготовки типа Вал, обрабатываемой над суппортом — Ø 160 мм
- Расстояние между центрами — 710 мм
- Высота центров — 170 мм
- Мощность электродвигателя — 4 кВт
- Вес станка полный — 1,26 т
Шпиндель токарно-винторезного станка 1м61
- Конец шпинделя — по ГОСТ 12593 (Концы шпинделей фланцевые под поворотную шайбу и фланцы зажимных устройств)
- Номинальный диаметр конуса — D = 106,375 мм
- Условный размер конца шпинделя — 6
- Внутренний (инструментальный) конус шпинделя — Морзе 5
- Диаметр сквозного отверстия в шпинделе — Ø 35 мм
- Наибольший диаметр обрабатываемого прутка — Ø 32 мм
- Частота прямого и обратного вращения шпинделя — (24 ступени) 12,5..1600 об/мин
- Диаметр стандартного патрона — Ø 200, 250 мм
Подачи и резьбы токарно-винторезного станка 1м61
- Пределы продольных подач — (17 шагов) 0,08…1,2 мм/об
- Пределы поперечных подач — (17 шагов) 0,04…0,6 мм/об
- Пределы шагов резьб метрических — (13 шагов) 0,5..6 мм
- Пределы шагов резьб дюймовых — (16 шагов) 3,5…48 ниток на дюйм
- Пределы шагов резьб модульных — (10 шагов) 0,25…3 модулей
- Пределы шагов резьб питчевых — (16 шагов) 7…96 питчей
3 электродвигатели – для работы токарной установки
За функционирование главного привода 1К62 отвечает асинхронный двигатель короткозамкнутого типа АО2-52-4Ф. Его скорость – 1450 об/мин, мощность – 10 кВт. Двигатель снабжается предохранителем ПП-1. Это приспособление отключает электропитание станка при коротком замыкании.
От перегрузок движок защищен тепловым реле. Оно размыкает рабочую цепь автоматически. Вернуться к работе на станке после срабатывания реле можно лишь через 2 минуты. Для этого необходимо найти кнопку, расположенную под передней бабкой (с тыльной стороны токарной установки) на крышке ниши, и нажать ее.
1К62 оснащен тремя дополнительными движками:
- ПА-22 – для насоса охлаждения, его мощность – 0,125 кВт;
- АОЛ2-22-6Ф – для гидростанции (1 кВт);
- АОЛ2-12-4Ф – для быстрых перемещений (0,8 кВт).
Насос охлаждения можно запустить только при работающем главном двигателе. Для этого требуется перевести ВП-2 (пакетный переключатель агрегата) в режим Белая точка. Отключение насоса осуществляется посредством перевода ВП-2 в режим Красная точка. Скорость вращения асинхронного движка для гидростанции 1К62 составляет 1410 об/мин.
Электрическое оборудование работает от 380 В. Обязательно требуется выполнять изоляцию нейтрального провода станка либо заземлять агрегат по глухой схеме. Силовая цепь оборудования функционирует при 3–50 Гц, а управляющая – при 50 Гц (такая же частота необходима для включения цепи освещения установки).
Движение подачи станка
Относится модель 1К62 к лобовым токарным станкам, а следовательно, используется в основном для обработки не слишком длинных и при этом габаритных заготовок.
Устройство токарного станка 1К62 практически ничем не отличается от устройства любого другого оборудования этой группы. В качестве привода в этой модели используется асинхронный силовой агрегат короткозамкнутого типа мощностью 10 кВт. Скорость передвижения суппорта и вращения шпинделя регулируется посредством двух отдельных рукоятей.
Таким образом, механизм подачи станка 1К62 включает в себя четыре кинематические цепи:
- винторезную;
- поперечной резки;
- продольной резки;
- ускорения движения суппорта.
Инструкция по первому запуску и эксплуатации
Монтаж и установку станка ТВ-4 должны выполнять строго профессионалы. Перед первым запуском обязательно ознакомиться с инструкцией по эксплуатации, а также с техникой безопасности.
Для монтажа оборудования необходимо обустроить фундамент не меньше 10 см. Оптимальный вариант – бруски или бетонная конструкция.
Механизм не снабжен регулировкой уровня, а потому при монтаже важно отрегулировать перепады высоты. Лучше всего, если станок будет установлен на регулируемые опоры.
Есть несколько нюансов работы, которые обязательно учитывать:
- В качестве подготовки к рабочему процессу необходимо очистить механизм от антикоррозийной жидкости и заполнить емкость смазкой для коробки передач. Важно, чтобы был настроен заземляющий контур.
- Перед началом работы все рукояти должны быть расположены в исходном положении. Только после этого разрешено проводить стартовую настройку станка. Заготовку детали следует прочно зафиксировать между шпиндельной и упорной бабкой. На следующем этапе следует выставить нужный резец.
- После окончания рабочего процесса необходимо удалить стружку и металлическую пыль, которая собралась на станке после работы. Затем проверить нормальную работоспособность всех главных конструктивных деталей, чтобы в случае поломки вовремя ее обнаружить. Каждый раз перед запуском обязательно проверять уровень масла.
Станки ТВ-4 отличаются надежностью. Поэтому при правильной эксплуатации срок их службы практически неограничен. Важно только изначально его правильно монтировать.
Инструкция по эксплуатации
Единственной документацией, которая поставлялась вместе с токарным станком ИТ-1М, является брошюра под названием «Руководство по эксплуатации» объемом 66 страниц. Последней главой этого руководства является паспорт конкретного изделия с указанием комплекта поставки, отметками о приемке, консервации и упаковке, а также подписями ОТК и заказчика.
В целом инструкция по эксплуатации достаточно традиционна и содержит общие виды, чертежи отдельных компонентов, указания по установке, настройке, наладке и эксплуатации, а также кинематическую и электрические схемы станка. Единственно, что обращает на себя внимание — это отсутствие информации о ремонтных циклах и составе работ по отдельным видам ремонтов.
Коробка подач
Коробке подач движение передается от коробки скоростей через гитару (рис. 9)
Увеличенные подачи (шаги) получаются только при низких скоростях шпинделя (16—160 об/мин). Увеличение в 16 раз.
При нарезании метрических и модульных резьб движение передается от вала XI (см. рис. 6) через зубчатую муфту 37а — 376 на ходовой винт XVII.
При нарезании дюймовых и питчевых резьб движение на ходовой винт передается через шестерни 37 и 38.
Для более точных резьб ходовой винт имеет прямое включение, без механизма цепи подач. Это достигается соответствующей наладкой шестерен гитары, поставляемых по особому заказу. Установка величины резьбы осуществляется рукоятками У4 и У5. Установка типа резьбы, включение ходового винта или ходового валика производится при помощи рукоятки У6.
Пример настройки метрической резьбы:
3*/4 • 32/36 • 30/60 • 30/60 • 30/60 • 6 = 0,5 мм
Пример настройки дюймовой резьбы:
25,4 : (3*/4 • 48/41 • 36/32 • 45/42 • 30/60 • 30/60 • 30/60 • 6) = 32
нитки на дюйм.
Примечание. Знаком * обозначено передаточное отношение шестерен от шпинделя до коробки подач, включая гитару.
Прямое включение ходового винта осуществляется установкой рукояток У5 и У6 в положение „Прямое включение ходового винта». При этом во избежание поломки шестерен необходимо сначала установить рукоятку У6, а затем рукоятку; У5. При ремонтных работах, связанных с разборкой коробки подач, следует обращать особое внимание и проверять правильность расположения шестерен согласно кинематической схеме.
Коробка скоростей
Чертеж коробки скоростей токарно-винторезного станка 1М61
Коробка скоростей токарно-винторезного станка 1М61. Смотреть в увеличенном масштабе
Коробка скоростей (рис. 8) обеспечивает 24 скорости вращения шпинделя (16—2000 об/мин). Она установлена и закреплена болтами на левой части станины. Движение на коробку скоростей передается от электродвигателя через клиноременную передачу.
Изменение скорости вращения шпинделя производится рукоятками У1 и У2 (см. рис. 6). Рукоятка У2 имеет два положения: верхнее, соответствующее 12-и ступеням оборотов в диапазоне 16—160 об/мин, и нижнее, соответствующее 12-и ступеням оборотов в диапазоне 200—2000 об/мин.
Трензель (шестерни 28—30) предназначен для реверсирования вращения ходового винта при нарезании левых резьб и управляется рукояткой УЗ.
Шпиндель и все валы смонтированы на подшипниках качения. Передняя шейка шпинделя установлена на двухрядном роликовом подшипнике, а задняя — на регулируемом коническом подшипнике.
Люфт шпинделя регулируется гайкой 1. Для устранения радиального люфта шпинделя при износе переднего подшипника следует подтянуть гайку 2 (рис. 8).
Общая конструкция и принцип работы
Тумба данного станка изготовлена из толстостенной листовой стали. Дополнительно монтируют ребра жесткости. В задней части тумбы расположен электродвигатель. На лицевой части – блок управления работой, в том числе кнопка реверс, а также включения/выключения.
На задней тумбе, которая имеет П-образную форму, также имеются ребра жесткости вверху и снизу. Внутри этой конструкции содержится электрощит со всем основным электрооборудованием данного механизма.
В левой части станины расположена шпиндельная бабка, к которой подключена коробка для переключения скоростей. Вращение шпинделя происходит за счет трехкулачкового патрона.
От блока шпинделя к коробке скоростей вращение передает передаточный механизм. Особенностью механизма данного станка является то, что здесь невозможно установить другие пары шестерней, а потому передаточное соотношение всегда одинаковое.
Паспорт станка
Станок ТВ-4 не обладает повышенной функциональностью, но успешно работает с заготовками из твердосплавных металлов. Он специально сделан так, чтобы с ним без труда мог справиться и подросток. Паспортные характеристики оборудования:
- диаметр сквозного отверстия в шпинделе – 1.6 см;
- количество возможных оборотов в течение минуты – 120, 160, 230, 375, 500, 710;
- количество ступеней при прямом и обратном вращении – 6;
- максимальные габариты монтируемого инструмента 10х12 мм;
- суппорт имеет 3 продольных ступени передач;
- пиноль задней упорной бабки смещается до 6.5 см.
При планировке рабочего процесса необходимо учитывать, что в данном механизме нет конструкции для торможения шпинделя или блокировки рукоятей управления. За счет этой особенности происходит медленная остановка будущей обрабатываемой детали.
Подшипники шпинделя токарного станка 1м61
Шпиндель станка 1М61 смонтирован на 3-х подшипниках:
- 15. Задний подшипник № 5-67510 ГОСТ 3169-71 роликовый радиально-упорный однорядный, класс точности 5, 50х90х25
- 14. Передний подшипник № 5-8210 ГОСТ 6874-54 шариковый упорный, класс точности 5, 50х78х22
- 20. Передний подшипник № 5-3182116 ГОСТ 7634-56 двухрядный роликовый, класс точности 5, размер 80х125х34 мм
Технические характеристики подшипника № 3182116
Подшипник 3182116 — это двухрядный роликовый радиальный подшипник, с короткими цилиндрическими роликами, с безбортовым наружным кольцом, с коническим посадочным отверстием (1:12), канавкой и отверстиями для внесения смазочного материала. Комплект тел качения с внутренним кольцом способны перемещаться относительно наружного. Этот типоразмер, как и большинство роликоподшипников этой серии производится в настоящее время только высокоточным, (ранее выпускался 5-ым и 6-ым классами точности), поскольку основная область применения — станки, при работе которых недопустимо высокое биение, возникающее вследствие даже небольших отклонений от заданных размеров.
Основным производителем подшипников подобной конструкции всегда считался московский ГПЗ-1, сейчас же его производство переводят в город Волжский, на филиал Завода Авиационных Подшипников при 15 ГПЗ (все заводы объединены под эгидой Европейской Подшипниковой Корпорации). В настоящее время изготавливается две модификации — 4-3182116К и 4-3182116КЕ, отличающиеся материалом сепаратора (латунь и полиамид), цена на них одинакова. Раньше же их было значительно больше, прежде всего по классу точности. Старые подшипники, массово реализуемые в фирмах соответствующего профиля могут иметь точность 2, 5 и 6. Купить подшипники с гарантией качества, не опасаясь контрафакта или того, что вам продадут бывший в употреблении подшипник, можно только у официальных представителей ЕПК (ориентировочная цена — около 4700 рублей), торгующих напрямую с завода.
Импортные подшипники этого типоразмера имеют обозначение NN3016K (наличие буквы К в номере обязательно, так как она указывает на коническую посадку). В России наиболее распространена продукция следующих производителей — FAG, SKF, IBC. Есть и дешевый вариант покупки импортных подшипников этого типа — продукция восточно-европейских производителей — ZKL (Чехия) и FLT (Польша), однако чаще всего она реализуется неликвидного качества, производства 80-ых годов прошлого века, когда они поставлялись в страну для нужд уже развалившихся промышленных предприятий. Она отличается большим разнообразием модификаций, так что иногда это единственный вариант для ремонта оборудования.
Ориентировочная цена наиболее качественных и дорогих импортных подшипников этого типа составляет около 310 евро при покупке без посредников.
Размеры и характеристики подшипника 3182116 (nn3016k)
- Внутренний диаметр (d): – 80 мм;
- Наружный диаметр (D): – 125 мм;
- Ширина (H): – 34 мм;
- Масса: – 1,52 кг;
- Размеры ролика: — 10х10 мм;
- Количество роликов: — 52 шт;
- Грузоподъемность динамическая: — 122 кН;
- Грузоподъемность статическая: — 184 кН;
- Максимальная номинальная частота вращения: — 7500 об/мин.
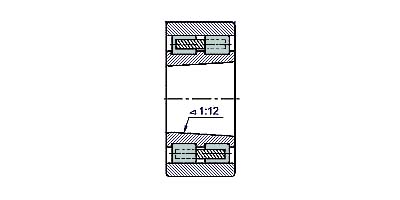
Схема подшипника 3182116 двухрядного роликового радиального
Расположение органов управления токарно-винторезным станком 1м61
Расположение органов управления токарно-винторезным станком 1м61
Расположение органов управления токарно-винторезным станком 1м61. Смотреть в увеличенном масштабе
- У1 — Рукоятка для установки числа оборотов шпинделя
- У2 — Рукоятка для установки числа оборотов шпинделя (рукоятка перебора)
- У3 —Рукоятка для получения нормальных и увеличенных шагов резьб, а также правого и левого вращения
- У4, У5 — Рукоятки для установки величины подачи и резьбы, а также прямого включения ходового винта
- У6 — Рукоятка для установки типа резьбы, а также включения ходового винта или ходового валика
- У9 — Маховик для продольного перемещения каретки вручную
- У10 — Кнопка для вывода из зацепления валика-шестерни с рейкой
- У11 — Рукоятка для включения предохранительной муфты
- У12 — Рукоятка для включения ходового винта, а также для сообщения прямого или обратного хода суппорту в продольном и поперечном направлениях
- У13 — Рукоятка для включения, механической продольной или поперечной подачи суппорта
- У14 — Рукоятка для поперечного перемещения суппорта вручную
- У15 — Рукоятка для закрепления резцовой головки
- У16 — Рукоятка для перемещения верхней части суппорта вручную
- У17 — Рукоятка для фиксации пиноли У18 — Рукоятка для фиксации задней бабки
- У19 — Маховик для перемещения пиноли задней бабки
- У20 — Рукоятка для выключения и реверсирования вращения шпинделя
- У21 — Выключатель местного освещения
- У22 — Выключатель для включения станка в сеть
- У23 — Выключатель электронасоса
Расположение органов управления токарно-винторезным станком 1м61
Расположение органов управления токарно-винторезным станком 1м61. Смотреть в увеличенном масштабе
Таблица настройки резьб и подач токарно-винторезного станка 1м61
Таблица настройки резьб и подач токарно-винторезного станка 1М61. Смотреть в увеличенном масштабе
Таблица настройки резьб и подач токарно-винторезного станка 1м61
Таблица настройки резьб и подач токарно-винторезного станка 1М61. Смотреть в увеличенном масштабе
Регулирование механизмов фартука
Усилие срабатывания предохранительной муфты 3 (см.рис.8) отрегулировано на заводе. Она предохраняет механизм станка от перегрузки при работе и встрече суппорта с жестким упором.
При необходимости можно произвести дополнительную регулировку предохранительной муфты, заворачивая винт 5 и тем самым постепенно увеличивать сжатие пружины 4.
Регулирование люфта корпуса маточной гайки в осевом направлении производится поджатием планки винтами, ввернутыми в правую торцовую стенку корпуса фартука. Б каждом отверстии находится по два винта: один рабочий и другой контровочный. При регулировке контровочный винт вывертывается.
При необходимости зазор маточной гайки регулируется винтом 6.
Винтом 9 регулируется усилие фиксации диска 8, удерживающее полугайки 7 в раскрытом положении.
Рекомендации по эксплуатации оборудования
Чтобы работа на токарном станке 1А62 была эффективной и позволяла производить детали, отличающиеся высокой точностью параметров, его необходимо установить на предварительно подготовленную платформу, которая выдержит его вес и будет компенсировать возникающие вибрационные нагрузки.
После того как оборудование установлено и настроено, требуется запустить шпиндель на максимальное количество оборотов. При осуществлении этой процедуры, выполняемой на холостом ходу, следует обратить внимание на то, не снижается ли уровень масла.
Окончательно настраивать режимы работы токарного станка 1А62 следует, строго придерживаясь требований, которые изложены в сопроводительной документации. Согласно отзывам тех, кто уже работает на таком оборудовании, выполнить такую процедуру совсем несложно.
Ремонт станка 1к62
Технические характеристики токарного станка 1К62 хорошие, и проработать без необходимости ремонта он может очень долго. Но разумеется, как и любое другое оборудование этой группы, модель 1К62 требует периодического обслуживания. Эта процедура может включать в себя такие операции:
- обкатка станка на всех подачах и скоростях;
- проверка параметров на точность;
- промывка и протирка деталей при частичной разборке;
- очистка от грязи и шлифовка направляющих в случае их износа.
Ремонт токарного станка 1К62 может заключаться в выполнении таких процедур, как замена пришедших в негодность узлов и механизмов на новые или их восстановление. Наружные нерабочие поверхности после ремонта или обслуживания обычно окрашиваются. Также часто выполняется замена оградительных устройств модели для предотвращения загрязнения отработанных поверхностей абразивной пылью и стружкой.
Современные аналоги
Несмотря на надежность и прочность токарно-винторезного станка ТВ-4 у него есть современные аналоги, которые ничуть не уступают механизму по функциональности и возможностям к ним относятся:
- JET BD-7.
- JET BD-Х7.
- Optimum TU1503V.
- Proma SM-300E.
- Triod LAMS-02/300.
Первые две модели отличаются высоким качеством, а также удобством регулировки оборотов. Это марки известных мировых производителей, которые вполне могут конкурировать с ТВ-4 как в небольших мастерских, так и на школьных партах.
Токарно-винторезный станок Ростовского завода учебного оборудования, уже почти полвека служит верой и правдой в небольших мастерских и в бытовых условиях. Это функциональное, и в то же время надежное оборудование, которое поможет освоить любой токарный станок.
Легкий и небольшой по габаритам механизм поместится в любой мини-мастерской. Также его явными преимуществами становятся простота в эксплуатации и долговечность при службе.
Сферы применения станков
Не совсем обычное соотношение геометрии рабочего пространства и мощности главного привода токарного станка ИТ-1М объясняется тем, что изначально он разрабатывался по техническому заданию Министерства обороны как штатное оборудование для полевых авторемонтных подразделений Советской армии.
В состав армейской передвижной авторемонтной мастерской (ПАРМ) входило несколько единиц специальной техники, в том числе МРМ-М1 (мастерская ремонтно-механическая) на базе ЗИЛ-131. Она представляла собой КУНГ, в котором размещались электросиловая установка и несколько станков: токарно-винторезный, сверлильный, заточной и точильно-шлифовальный.
Основная специализация ПАРМов — техническое обслуживание и ремонт узлов и агрегатов колесной и гусеничной техники, а также ремонт и изготовление запчастей для других машин и механизмов. При таком направлении деятельности в основную номенклатуру токарной обработки на ИТ-1М входили следующие виды изделий:
- валы, валики, пальцы, втулки;
- диски, фланцы, эксцентрики;
- цилиндрические отверстия;
- посадочные отверстия в корпусных деталях;
- наружные и внутренние резьбы, выполняемые резцами и метчиками.
Помимо Министерства обороны основными потребителями передвижных авторемонтных мастерских являются предприятия нефтегазовой и горнодобывающей отрасли. Сейчас ПАРМЫ выпускают на базе автомобилей КАМАЗ и УРАЛ, при этом Миасский автомобильный завод в комплектации такой мастерской помимо швейцарско-китайского токарного станка Jet указывает и ИТ-1М (возможно, что это просто дань традиции).
Технические характеристики
ИТ-1М является стандартным токарно-винторезным станком и может выполнять все виды обработки характерные для оборудования этого типа.
Его главная особенность — малая мощность главного привода при значительных размерах рабочего пространства.
При небольшом для своего класса весе токарный станок ИТ-1М обладает хорошей жесткостью и виброустойчивостью. Этим он обязан удачной конструкции станины — полой литой основы с перегородками и ребрами жесткости. Еще одним достоинством ИТ-1М является возможность увеличение диаметра обточки до 550 мм. Для этого в станине предусмотрена выемка со вставкой, которую извлекают при точении крупногабаритных заготовок.
Технические параметры станка вполне достаточны для работы в механообрабатывающих подразделениях небольших предприятий. Предельные диаметры обточки изделий в форме вала и диска зависят от размеров заготовки и составляют над:
- станиной – 400 мм;
- выемкой – 550 мм;
- суппортом – 225 мм.
Максимальная длина обработки на ИТ-1М равна 1400 мм (при удаленной вставке — 300 мм), диаметр проходного отверстия шпинделя — 36 мм. Цена деления лимбов на органах управления суппорта составляет 50 мкм, а поворотной шкалы — 1°.
Технические характеристики подшипника № 3182116
Подшипник 3182116 — это двухрядный роликовый радиальный подшипник, с короткими цилиндрическими роликами, с безбортовым наружным кольцом, с коническим посадочным отверстием (1:12), канавкой и отверстиями для внесения смазочного материала. Комплект тел качения с внутренним кольцом способны перемещаться относительно наружного.
Этот типоразмер, как и большинство роликоподшипников этой серии производится в настоящее время только высокоточным, (ранее выпускался 5-ым и 6-ым классами точности), поскольку основная область применения — станки, при работе которых недопустимо высокое биение, возникающее вследствие даже небольших отклонений от заданных размеров.
Основным производителем подшипников подобной конструкции всегда считался московский ГПЗ-1, сейчас же его производство переводят в город Волжский, на филиал Завода Авиационных Подшипников при 15 ГПЗ (все заводы объединены под эгидой Европейской Подшипниковой Корпорации).
В настоящее время изготавливается две модификации — 4-3182116К и 4-3182116КЕ, отличающиеся материалом сепаратора (латунь и полиамид), цена на них одинакова. Раньше же их было значительно больше, прежде всего по классу точности. Старые подшипники, массово реализуемые в фирмах соответствующего профиля могут иметь точность 2, 5 и 6.
Импортные подшипники этого типоразмера имеют обозначение NN3016K (наличие буквы К в номере обязательно, так как она указывает на коническую посадку). В России наиболее распространена продукция следующих производителей — FAG, SKF, IBC. Есть и дешевый вариант покупки импортных подшипников этого типа — продукция восточно-европейских производителей — ZKL (Чехия)
и FLT (Польша), однако чаще всего она реализуется неликвидного качества, производства 80-ых годов прошлого века, когда они поставлялись в страну для нужд уже развалившихся промышленных предприятий. Она отличается большим разнообразием модификаций, так что иногда это единственный вариант для ремонта оборудования.
Ориентировочная цена наиболее качественных и дорогих импортных подшипников этого типа составляет около 310 евро при покупке без посредников.
Технические характеристики станка 1м61
| Наименование параметра | 1М61 | 1М61П |
|---|---|---|
| Основные параметры | ||
| Класс точности по ГОСТ 8-82 | Н | П |
| Наибольший диаметр заготовки над станиной, мм | 320 | 320 |
| Наибольший диаметр заготовки над суппортом, мм | 160 | 160 |
| Наибольшая длина заготовки (РМЦ), мм | 710, 1000 | 710 |
| Наибольшая длина обтачивания, мм | 640 | 640 |
| Высота центров, мм | 170 | 170 |
| Наибольшее рассояние от оси центров до кромки резцедержателя, мм | 180 | 180 |
| Высота резца, установленного в резцедержателе, мм | 25 | 25 |
| Шпиндель | ||
| Диаметр сквозного отверстия в шпинделе, мм | 35 | 35 |
| Наибольший диаметр прутка, проходящего через отверстие в шпинделе мм | 32 | 32 |
| Число ступеней частот прямого и обратного вращения шпинделя | 24 | 24 |
| Частота прямого и обратного вращения шпинделя, об/мин | 12,5…1600 | 12,5…1600 |
| Размер внутреннего конуса в шпинделе по ГОСТ 13214-67 | М5 | М5 |
| Конец шпинделя по ГОСТ 12593-72 | 6К | 6К |
| Торможение шпинделя | есть | есть |
| Подачи | ||
| Наибольшее продольное перемещение каретки суппорта, мм | 600 | 600 |
| Наибольшее поперечное перемещение суппорта, мм | 200 | 200 |
| Наибольшее перемещение верхнего суппорта (резцовых салазок), мм | 120 | 120 |
| Цена деления лимба верхнего суппорта (резцовых салазок), мм | 0,05 | 0,05 |
| Число ступеней продольных и поперечных подач | 17 | 17 |
| Пределы скорости продольных подач, мм/об | 0,08…1,2 | 0,08…1,2 |
| Пределы скорости поперечных подач, мм/об | 0,04…0,6 | 0,04…0,6 |
| Скорость быстрых перемещений суппорта, продольных/ поперечных, м/мин | нет | нет |
| Количество нарезаемых резьб метрических | 13 | 13 |
| Пределы шагов нарезаемых резьб метрических, мм | 0,5..6 | 0,5..6 |
| Количество нарезаемых резьб дюймовых | 16 | 16 |
| Пределы шагов нарезаемых резьб дюймовых | 3,5…48 | 3,5…48 |
| Количество нарезаемых резьб модульных | 10 | 10 |
| Пределы шагов нарезаемых резьб модульных | 0,25…3 | 0,25…3 |
| Количество нарезаемых резьб питчевых | 16 | 16 |
| Пределы шагов нарезаемых резьб питчевых | 7…96 | 7…96 |
| Предохранитель от перегрузки | ||
| Блокировка продольных и поперечных подач | ||
| Выключающие продольные упоры | ||
| Шероховатость поверхности заготовки из конструкционной стали при чистовом обтачивании, мкм, не более | ||
| Задняя бабка | ||
| Наибольшая длина перемещения пиноли задней бабки, мм | 100 | 100 |
| Наибольшее перемещение задней бабки, мм | ±12 | ±12 |
| Центр в пиноли задней бабки | Морзе 4 | Морзе 4 |
| Электрооборудование | ||
| Количество электродвигателей на станке | 2 | 2 |
| Электродвигатель главного привода, кВт | 4 | 4 |
| Электродвигатель насоса охлаждения, кВт | 0,12 | 0,12 |
| Габариты и масса станка | ||
| Габариты станка (длина ширина высота), мм | 2055 х 1095 х 1450 | 2055 х 1095 х 1450 |
| Масса станка, кг | 1260 | 1260 |
- Токарно-винторезный станок 1М61. Руководство по эксплуатации, 1967
- Батов В.П. Токарные станки., 1978, стр.49.
- Модзелевский А. А., Мущинкин А.А., Кедров С. С., Соболь А. М., Завгородний Ю. П., Токарные станки, 1973, стр.8
- Денежный П.М., Стискин Г.М., Тхор И.Е. Токарное дело, 1972. (1к62)
- Денежный П.М., Стискин Г.М., Тхор И.Е. Токарное дело, 1979. (16к20)
- Ачеркан Н.С. Металлорежущие станки, Том 1, 1965
- Батов В.П. Токарные станки, 1978
- Локтева С.Е. Станки с программным управлением и промышленные роботы, 1986
- Модзелевский А.А. Токарные станки, 1973
Список литературы:
Связанные ссылки. Дополнительная информация


 (1 оценок, среднее: 4,00 из 5)
 Загрузка...