 Станки дома
Виды электродвигателей и особенности их ремонта
Как правило, в быту используются коллекторные моторы постоянного тока и бесколлекторные асинхронные двигатели переменного тока. Именно ремонт этих приводов мы и будем рассматривать. Информацию о принципе действия и конструктивных особенностях асинхронных и коллекторных машин можно найти на нашем сайте.
Что касается синхронных приводов, то в быту они практически не используются, поэтому в данной публикации эта тема не затрагивается.
Выбор провода для перемотки
Для замены обмотки следует учесть величину действующей нагрузки и время ее протекания, используя знания основ электротехники и условия эксплуатации.
Демонтаж старой обмотки
Работу с магнитопроводом я уже описывал в предыдущей статье. Повторяться не буду. После его повторной разборки у меня осталась катушка с обмоткой 220 от трансформатора паяльника Licota.
Дефекты намотки
При работе с заводской катушкой паяльника Licota мне часто попадались чересчур зажатые витки, вдавленные внутрь обмотки. Показал их на фото.
Это происходит при неравномерном вращении вала намоточного станка, когда оператор спешит быстрее выполнить свою работу, не особо заботясь о равномерной укладке каждой нитки. Часть витков ложится не плотно, а отдельные из них сильно вдавливаются внутрь образуемой массы провода.
За счет создаваемых нагрузок силы трения стирают слой лака изоляции. Он снижает свои защитные свойства, перестает предохранять обмотку от возникновения межвиткового замыкания.
Другими словами, в результате неаккуратной работы оператором намоточного станка создана прямая предпосылка последующих повреждений изоляции обмотки. Показываю еще пару мест, в которых провод был зажат соседними витками. Его приходилось силой выдирать из общей массы.
Бросилось в глаза, что намотка выполнена самым простым способом: «внавал». Отдельные проблемные места только одного слоя показал стрелками. На самом деле их можете разглядеть больше.
Предлагаю вам взять простую катушку любых ниток и сравнить ее намотку с этой фотографией.
Сразу сделаете вывод об отношении работников этой электротехнической компании к своему бренду или выпуске контрафактной продукции с нарушениями технологии сторонней организацией.
Доработка обмоток
Зафиксировал нитками вывод, ибо вставить его в подготовленное ранее отверстие не получилось.
Для прочности стянул провод слоем изоленты. Поверх обмотки питания положил слой изоляции из бумаги, намотал по нему витки для цепи подсветки. Зафиксировал вывод нитками.
Закрыл обмотки защитным слоем бумаги. Проверил отсутствие выпуклостей на поверхности катушки со стороны укладки магнитопровода.
Как намотать обмотку катушку
В предыдущей статье я показывал, что для работы магнитопровода при сборке были созданы неприемлемые условия из-за увеличенных воздушных зазоров между пластинами. Причина образования банальна — не сглажены швы и стыки после отливке в форме. Их я устранял вручную ножом с напильником.
Поэтому стразу осмотрел внутренние поверхности, на которые был намотан провод.
Комплектующие и запчасти
В простой машинке для наматывания катушек вряд ли потребуется электронный счетчик числа витков. Самый распространенный вариант для домашнего применения – основание с двумя деревянными стойками, двумя трубками с осью. Счетчиком оборотов может выступать одометр, снятый с велосипеда.
Конструкция станка
На толстой гетинаксовой пластине смонтированы две стойки, обеспечивающие навивку проволоки на приемной катушке со сматываемой стороны.
Намотка приемной бобины осуществляется от рукоятки через шестеренчатый механизм с передаточным числом 1:4. Ось вращается в шариковых подшипниках. Катушка закреплена на ней с помощью пирамидальных деревянных вставок, стянутых гайками.
Механический счетчик учитывает каждый поворот оси. Он взят от списанного привода воздушного высоковольтного выключателя, а шестеренчатый механизм с подшипниками — от забракованного мегаомметра.
Монтаж сердечника трансформатора
Поместил обе катушки в магнитопровод, уложив его пластины в пазы катушек, подготовил картонные шайбы.
Бумагой обернул каждый крепежный винт: их слой обеспечил изоляцию от пластин магнитопровода.
Выполнил изоляцию силовой обмотки трансформатора с помощью лакоткани и слоя изоленты, а оголенный металл витков просто раздвинул на пластмассовом корпусе.
В итоге получил конструкцию собранного трансформатора.
На шаговом двигателе
Компактен и мобилен, обладает высокой производительностью. Простота устройства позволит использовать его даже работником без специальных знаний. Надежен, питается от бытовой сети, применяется для выполнения трансформаторных и дроссельных катушек с диаметром провода от 0,6 до 0,1 мм.
Намотка
Завел конец обмотки в подготовленный паз пластмассового корпуса.
Привязал провод нитками к катушке так, чтобы обеспечить минимально возможное вхождение кембрика во внутреннюю полость, дабы сберечь свободное пространство для обмотки.
Намотал вручную 40 витков, после записи сфотографировал вместе с фиксирующей резинкой.
Во внутренний ряд поместилось чуть больше 100 витков.
Когда нижний слой был полностью уложен дополнительно защитил его тонкой бумагой.
По ней продолжил выполнять намотку, стараясь плотно укладывать витки. Обеспечивал им одинаковое натяжение, чтобы не повредить изоляцию.
Завершил второй ряд.
Дальше работа выполнялась по описанной технологии. Поскольку диаметр провода был выбран чуть больше, чем у компании Licoto, то все витки просто не вместились во внутреннюю полость катушки.
Мне пришлось сменить толщину провода, а заодно и технологию.
Намотка на станке
После нескольких дней поиска у меня появился провод с диаметром 0,25 мм и изоляцией ПЭЛ, навитый на пластмассовый каркас катушки в советское время.
Его навивку я решил выполнить вторым способом — на намоточном станке со счетным механическим устройством.
Намотка, перемотка, изоляция, измерение, фасовка — мы делаем эти процессы удобными!
Станки для намотки, станки для перемотки, счетчики для измерения длины, длиномеры и устройства мерной перемотки, намоточные комплексы — без малого три десятилетия мы занимаемся этим. Мы предлагаем нашим покупателям качественное, удобное, современное оборудование.
С 1990 года существования ООО «Мир Намоточных Станков» (до декабря 2006 — ЗАО «Производство
намоточного оборудования») разрабатывает и
производит оборудование и технологические процессы только для намотки
разнообразных длинномерных материалов в рулоны, бобины, катушки и др.
Более 8264 единицы, 680 моделей и модификаций, сотни технологий, более 3954 предприятий в 9 странах мира — наш результат на сегодняшний день.
Перечень наших клиентов.
На сегодняшний день мы выпускаем 340-350 единиц оборудования в год, до 60 моделей. Примерно 20% оборудования изготавливается впервые.
Мы принимали участие более чем в 23 Международных выставках и награждены почетными грамотами и дипломами.
Намотчики трансформаторов
https://www.youtube.com/watch?v=s9JzznNHFP0
Специальное простое и функциональное устройство, которое пригодится любому мастеру по ремонту оборудования или домашнему умельцу. Его полезная особенность – возможность починки перегоревшего трансформатора без особых сложностей. Это ценно, когда в продаже нет необходимого вида, а завод-производитель не занимается разовыми поставками запчастей.
Станок предназначен для намотки проводов на каркасы внутреннего диаметра от 1 и до 19 см. Не все станки предназначены для такого разбега диаметров, у них есть разновидности, и на этот момент нужно обращать внимание при покупке. Вторая особенность – ручной или полуавтоматический режим работы.
У хорошей продукции в комплекте непременно есть сменные шкивы, обеспечивающие нужный шаг намотки. Станок не требует крепления к столешнице, потому что весит много. Комбинация шкивов обеспечит огромное множество намоточных шагов. Никаких специальных знаний для работы на таком агрегате не требуется.
Наши намоточные станки могут все!
Трансформаторы и реле, магниты, датчики, якоря и
статоры электродвигателей любой мощности, лента,
сварочная проволока и любые другие длинномерные
материалы могут наматываться, разматываться,
измеряться и формоваться на нашем оборудовании.
Мы разрабатываем и изготавливаем 2-х, 3-х, 4-х
координатные намоточные станки, оборудованные
ЧПУ и системами связи с персональными
компьютерами. Мы предлагаем самые совершенные
технологии для намотки и перемотки микропровода,
правки и прецизионной рядовой намотки сварочной
проволоки на еврокассеты, оборудование для перемотки
канатов, тросов, медных и алюминиевых шин
большого сечения, туалетной
бумаги, электродвигателей, броневых и
тороидальных трансформаторов, реле, дросселей,
сверхточных датчиков систем гироскопии и
неразрушающего контроля, катушек пускателей,
шины на ребро, тороидальных и витых
магнитопроводов, сверхпроводимых длинномерных
материалов, стальной и медной ленты большого
сечения, намотка шлангов, колючей проволоки,
трансформаторов тока, линейных трансформаторов
тока, ортоциклических каркасных и бескаркасных
катушек, всыпных обмоток и якорей
электродвигателей, изолировочных материалов,
порошковой сварочной проволоки, плоских и
круглых нагревательных элементов из нихромовой
ленты и проволоки, терморезисторов золотой и
платиновой проволокой, спиральных обмоток
оболочек кремнеорганическими материалами.
Дополнительные устройства и приспособления,
такие как: электронное натяжное устройство
микропровода, фрикционные механические натяжные
устройства, приспособление для намотки якорей,
смоточные устройства инерционного и
безынерционного типа с мотков, приспособление
для проточки коллекторов, оправки для всыпных
обмоток якорей и статоров электродвигателей,
устройство подачи проволоки программируемое,
кондуктор для сварки еврокассет значительно
расширяют возможности станков.
Целый ряд наших станков идеально подходит для организации
учебного процесса: небольшие габариты устройств,
безопасность в использовании, разнообразие функций,
экономичность делают их удобными для использования
в различных программах обучения. Вы можете оборудовать
ими кабинеты труда в школах, лицеях, учебно-производственные
комбинаты, радио-технические лаборатории колледжей.
Обмоточные данные электродвигателей
Это справочные данные, поэтому самый надежный способ получить такую информацию – обратиться к соответствующим источникам. Эти данные также могут приводиться в паспорте к изделию.
В сети можно встретить советы, в которых рекомендуют при перемотке вручную пересчитать витки и измерить диаметр провода. Это трата времени. Значительно проще и надежней по маркировке двигателя найти всю необходимую информацию, в которой будут указаны следующие параметры:
- номинальные рабочие характеристики (напряжение, мощность, потребляемый ток, число оборотов и т.д.);
- количество проводов для одного паза;
- Ø проволоки (как правило, в данном показателе изоляция не учитывается);
- информация о внешнем и внутреннем диаметре статора;
- количество пазов;
- с каким шагом выполняется обмотка;
- размеры ротора и т.д.
Ниже представлен фрагмент таблицы с намоточными данными для электромашин типа 5A.

Особенности
Обзор намоточных станков обычно начинают с истории возникновения оборудования, но на самом деле термин «намоточный» может применяться для обозначения любого устройства, которое наносит равномерный слой обмотки. Их делят на группы по вертикальной и горизонтальной оси вращения, сфере применения.
Намоточные станки – большая группа специального оборудования, применяемая в самых вариабельных отраслях производства. Разработчики (отечественные и зарубежные специалисты) использовали разные габариты и принципы, создавая станки для насущных надобностей.
При этом они ориентировались на приоритеты и конкретные потребности. Электронная техника – один из основных потребителей, поскольку в ней намоточные работы составляют значительный процент от общего количества процессов: токопроводящие витки укладываются на узлах, где необходимы обмотки, на трубках, лентах и других деталях с вариабельной конфигурацией.
Обмотки могут быть однослойными и многослойными. Первые делят на тороидальные, перекрестные и рядовые, но это тоже не однородные и однотипные процессы. Витки, как и отрезки проводника, могут укладываться вплотную или на некотором одинаковом расстоянии.
Ряд – это количество витков, необходимых в определенной детали, а шаг – это расстояние между центрами двух расположенных рядом витков. Шириной или длиной обмотки называют дистанцию между крайними рядами выполненной обмотки.
Особенностями такого оборудования могут выступать:
- вращение каркаса или наматываемой проволоки;
- вид перемещения проволоки (равномерный, прямолинейно-возвратный);
- наличие счетчика для регистрации количества оборотов;
- степень натяжения в разных пределах;
- механический или немеханический привод.
Сам агрегат состоит из стандартного набора деталей. Каретка устроена с направляющими роликами, распределяющими материал равномерно вдоль барабана. В специальных источниках непременно упоминается, что мощность, производительность и тип использованной энергии в устройствах такого типа вариабельны и зависят от сферы употребления.
Особенности ремонта асинхронной машины
Проблемы с двигателем любого типа могут иметь механический или электрический характер. В первом случае свидетельствовать о неисправности может сильная вибрация и характерный шум, как правило, это говорит о проблемах с подшипником (обычно в торцевой крышке).

Исходя из практики, в 90% выход из строя асинхронных машин возникают проблемы с обмоткой статора (обрыв, межвитковое замыкание, КЗ на корпус). При этом короткозамкнутый якорь, как правило, остается в рабочем состоянии. Поэтому даже при механическом характере повреждений необходимо произвести проверку электрической части.
Особенности ремонта коллекторных приводов
У данного типа электромашин чаще возникают механические неисправности. Например, стирание щеток или засорение контактов коллектора. В таких ситуациях ремонт сводится к чистке контактного механизма или замене графитовых щеток.
Тестирование электрической части сводится к проверке сопротивления обмотки якоря. В этом случае щупы прибора двум соседним контактам (ламелям) коллектора, после снятия показаний производится измерение далее по кругу.

Отображенное сопротивление должно быть примерно одинаковым (с учетом погрешности прибора). Если наблюдается серьезное отклонение, то это говорит, что имеет место быть межвитковое КЗ или обрыв, следовательно, необходима перемотка.
Оценка пластмассового каркаса
Показываю проблемные места, которые деформируют провод, повреждают слой лака, нарушают изоляцию.
Их пришлось срезать ножом.
А также обрабатывать напильником до образования однородной поверхности.
Первый этап — демонтаж
Мы приводим алгоритм действий для асинхронных машин, он следующий:
- Отключаем привод от сети (380 или 220 В).
- Демонтируем электромотор с конструкции, где он был установлен.
- Снимаем задний защитный кожух охлаждающего вентилятора.
- Демонтируем крыльчатку.
- Откручиваем крепление торцевых крышек, после чего снимаем их. Начинать желательно с фронтальной части, после ее демонтажа ротор легко «выйдет» с тыловой крышки.
- Вытаскиваем ротор.
Данный процесс можно существенно облегчить, если использовать специальное устройство – съемник. С его помощью легко освободить вал двигателя от шкива или шестерни, в также снять торцевые крышки.

Мы не будем приводить инструкцию по разборке коллекторного двигателя, поскольку особо не отличается. Строение электромашины данного типа можно найти на нашем сайте.
Перемотка статора (финальная фаза)
Процесс состоит из следующих действий:
- Установка изоляторов в каждый паз (гильзование).
- Толщина материала и его характеристики подбираются по справочнику.
- Определяются обмоточные данные по марке двигателя.
- На специальном станке производится намотка необходимого количества витков всыпных катушек. В сети можно найти фото и параметры самодельных ручных станков, но качество их работ довольно сомнительное.

Станок для намотки всыпной обмотки - Катушечные группы укладываются в пазы, после чего производится их обвязка и соединение. Эти процессы довольно сложные и выполняются вручную.
- Осуществляется пропитка. Для этого корпус нагревается до температуры 45°С – 55°С и полностью погружается в емкость с пропиточным лаком. Заливать лаком провода не имеет смысла, поскольку в этом случае все равно останутся пустоты.
- После пропитки корпус помещают в специальную камеру, где осуществляется сушка при температуре 130-135°С.
- Финальное тестирование катушек омметром.
- Сборка и пробный запуск (если в ремонт передавались на только корпус, а и остальные детали и крепления).
Если на восстановление сдавался только корпус, рекомендуем перед тем, как включать мотор, проверить катушки.
Перемотка якоря
Процесс замены обмотки коллекторного двигателя несколько похож за исключением небольших нюансов, связанных с особенностью исполнения. Например, на перемотку отправляют якорь, а не корпус, при условии, что проблема возникла не с катушками возбуждения.
- Для намотки применяется специальный станок, более сложной конфигурации.
- Обязательно необходима проточка, балансировка якоря (в финальной части процесса), а также его чистка и шлифовка.
- При помощи специального фрезерного станка производится нарезка коллектора.
Для перечисленных процессов требует спецоборудование, без него перемотка электродвигателей — пустая трата времени.
Подающий узел.
Подающий узел предназначен для закрепления на нём бобины с проводом, различных величин, и обеспечения натяжения провода. В него входит механизм крепления бобин и механизм подтормаживания вала.
Рисунок 2.Подающий узел.
Подготовительный этап
Нашел тонкий многожильный провод, с помощью ножа снял кусочек кембрика: им буду защищать изоляцию вывода обмотки из катушки. Для силовой цепи выбрал красный цвет, а подсветки — синий.
Примерил его на катушке.
Надел на провод и зафиксировал нитками, завязав плотный узел.
На этом этапе также необходимо:
- подготовить лист бумаги и ручку для записи намотанных витков;
- подвесить катушку с запасом провода для удобного его сматывания;
- найти резинку для фиксации витков на катушке при перерывах в работе. Я просто отрезал кольцо от старой велосипедной камеры.
Подготовка
Чтобы нормально работать с проводом я прямо на корпусе сделал пометку одного ребра, приклеив сбоку кусочек белой изоленты. Эта хорошо видимая метка облегчит точный подсчет числа витков при вращении катушки.
Перед размоткой потребуется подготовить:
- листок бумаги для записи отмотанных витков;
- карандаш или шариковую ручку;
- бобину для сбора снятого провода. Я использовал отрезок деревянной палки.
Уже давно заметил, что постоянно вести отсчет числа снятых витков и держать их в памяти довольно сложно. Любое внешнее раздражение: разговор, заданный вопрос, звонок телефона может привести к ошибке.
Поэтому делаю запись по принципу десятичной шкалы обычной линейки, отмечая каждый десятый виток маленьким штрихом, пять десятков — средним, сотню — большим. Рекомендую и вам так поступать.
Подготовка места для крепления ввода провода
Заводская конструкция клеммника для подключения проводов на картонке мне не понравилась: она требует дополнительно изоляции, а при пайке температура жала передается на слой лака.
Концы обмоток решил просто вывести наружу, а их монтаж выполнить обычным навесным методом. Для этого пришлось подготовить выводы в торцевых крышках катушки. Работал надфилем и шилом.
Пазы для выводов сделал для обеих обмоток с противоположных сторон катушки.
Для закрепления нижнего вывода обмотки питания предусмотрел отверстия, через которые будет выполняться его фиксация нитками на корпусе.
Подготовка провода
С выбранной катушки пришлось снять защитный слой упаковочной бумаги — фото1. Под ним с помощью отрезков лакоткани выполнен монтаж вводных клемм обмотки. Технология его создания показана на фото 2, 3, 4.
Специально представляю фотографиями способ монтажа и изоляцию выводов: сравните его с технологией на паяльнике Licota, где проволочные петли просто воткнуты в картонку, а их оголенный металл вплотную прижат к лаку проводников.
Ввод обмотки в пластмассовый корпус я выполнил так же, как и при ручной намотке.
Свободный конец зафиксировал на конусе изолентой, обнулил показания счетчика и начал работать.
Подсчет витков
Регулярные пометки на бумаге позволяют делать перерыв в работе, отвлекаться от нее, сохранять информацию и возобновлять процесс при необходимости.
Сфотографировал момент, когда стал сматывать последний слой с катушки, а на бумаге было помечено 2150 витков.
Зафиксировал конечный результат после полного снятия обмотки: 2292 витка. Допускаю, что в результате работы мог ошибиться на несколько цифр, но в пределах пяти-шести. Беру за исходную величину расчета число 2300. Ведь к моей ошибке может еще добавиться работа намоточника. Однако это все не так критично.
Для лампочки подсветки используется 2,2 вольта.
Для нее намотано 23 витка. Получилось идеальное соотношение между числом витков для обмоток питания и подсветки с величинами напряжений на них.
2300/23=220/2,2
Поясняю табличной формой.
| Число витков | Вольты | |
| Обмотка питания | 2300 | 220 |
| Обмотка лампочки | 23 | 2,2 |
Подтормаживание.
Без подтормаживания подающей бобины, намотка провода на каркасах будет рыхлая и качественной намотки не получится. Войлочная лента «2», тормозит барабан «1». Поворот рычага «3», натягивает пружину «4» — регулировка силы торможения. Для разной толщины провода, настраивается своё притормаживание. Здесь используются готовые детали видеомагнитофона.
Рисунок 3.Подтормаживающий механизм.
Позиционер.
Шторками «20» рис. 6 — выставляется граница намотки. Шаговый двигатель, перемещает механизм укладчика, пока шторка не перекроет один из датчиков «21» рис. 6, после чего меняется направление укладки. В любой момент можно изменить направление укладки кнопками «1» рис. 7.
Рисунок 7.Укладчик.
Скорость вращения шагового двигателя «9» рис. 7, синхронизирована с помощью датчика «10», «11» рис 8, с вращением наматываемой катушки и зависит от диаметра провода установленного в меню. Диаметр провода, может быть выставлен 0.02 – 0.4мм. С помощью ручки «8» рис.
Рисунок 8.Оптодатчик.
Состав позиционера и оптодатчика (рис. 7-8).
1. Кнопки ручного переключения направления укладки. 2. Светодиоды направления укладки. 3. Шторки перекрывающие датчики переключения направления позиционера. 4. Линейный подшипник. 5. Капролоновая гайка. 6. Ведущий винт. Диаметр 8мм, шаг резьбы 1,25мм. 7.
Покупатели станков для намотки.
Нашими заказчиками являются известные
предприятия России и ближнего зарубежья.
Среди наших заказчиков имеются весьма крупные
предприятия, однако при разработке оборудования
мы ориентируемся на нужды средних предприятий,
цехов и даже частных предпринимателей! Широкая
универсальность, легкость управления,
минимальные габариты и необычайно низкая
стоимость делают наше оборудование весьма
привлекательным для любого потребителя!
Популярные модели
Потребитель может выбрать любое из перечисленных устройств, но итальянский или немецкий станок с продвинутым функционалом потребует более весомых вложений. Отечественные модели отличаются долговечностью, демократичной ценой и функциональностью. Из востребованных покупателями можно перечислить:
- СНС-1.5-300 «Квазар» с модификатором и электронным модулем, без шумной коробки механической передачи;
- СНС-1.0-100 (150) с открытой горизонтальной намоткой и ЧПУ;
- изготовленный своими руками по рекомендации народных мастеров, выкладывающих ролики и инструкции по изготовлению в интернет.
Примером последнего служит такое устройство.
Чтобы сделать правильный выбор, можно проанализировать частоту применения и особенности выполняемой работы, а затем сравнить цены на готовый станок или запчасти, приобретаемые по отдельности.
Пошаговая инструкция перемотки электродвигателей своими руками
Во многих бытовых устройствах и самодельных конструкциях в качестве привода используются электрические машины небольшой мощности. Несмотря на высокую надежность электромоторов, их выход из строя по ряду причин — не редкость. Учитывая относительно высокую стоимость этих устройств, практичнее осуществлять их ремонт, а не замену. Предлагаем рассмотреть возможность перемотки электродвигателей в домашних условиях.
Пошаговая инструкция перемотки электродвигателя своими руками
Необходимо сразу предупредить, что без спецоборудования и навыков работы перемотка катушек будет, скорее всего, бесполезным занятием. С другой стороны отрицательный опыт это тоже опыт. Понимание сложности процесса является лучшим объяснением его стоимости.
Практика
Во время прошлой разборки и устранения недопустимых воздушных зазоров у сердечника трансформатора я уже делал замер диаметра медного провода: 0,27 мм.
Эта величина заложена производителем. Она, как показал приблизительный расчет, в два раза тоньше той, которая необходима для длительной работы, но вполне подходит для кратковременных режимов. Ее буду придерживаться.
Преимущества наших станков.
Гарантией долговечности выступает почти 30-летний опыт работы.
Приёмный узел.
Рисунок 9.Приёмный узел.
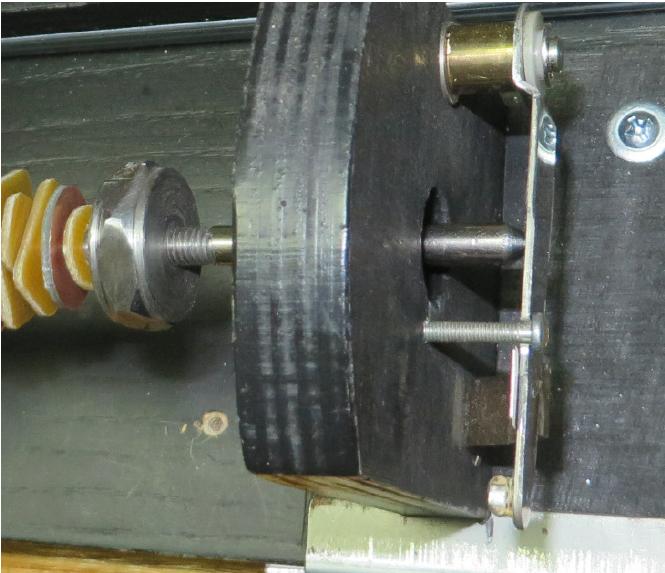
Рисунок 10, 11.Приёмный узел.
1. Счётчик витков. 2. Коллекторный высокоскоростной двигатель. 3. Шестерня редуктора. 4. Кнопка «сброс счётчика». 5. Регулировка скорости. 6. Включатель «Старт намотки». 7. Крепёж наматываемой катушки.
Вращение наматываемой катушки, производит коллекторный высокооборотный двигатель через редуктор. Редуктор состоит из трёх шестерён с общим делением 18. Это обеспечивает необходимый вращающий момент на малых оборотах. Регулировка скорости двигателя, производится изменением питающего напряжения.
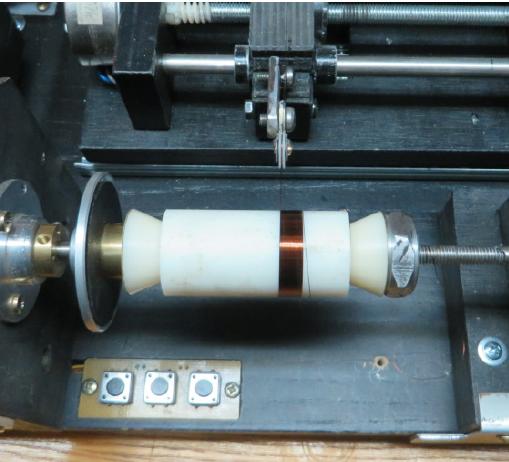
Рисунок 12, 13.Крепление каркаса имеющего отверстие.
Конструкция приёмного узла позволяет закреплять, как каркасы имеющие центральное отверстие, так и каркасы, таких отверстий не имеющие, что хорошо видно на рисунках.
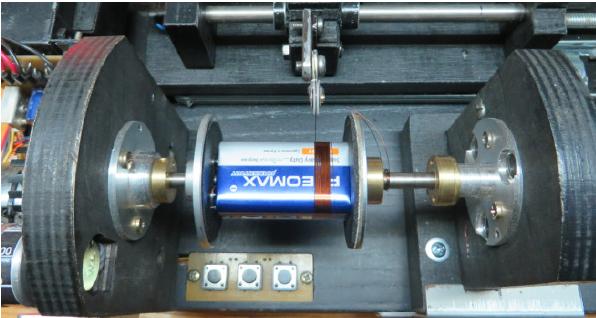
Рисунок 14, 15.Крепление каркаса не имеющего отверстие.
Проверка обмотки
В большинстве случаев проблема может быть обнаружена по внешнему виду и характерному запаху (см. рис. 1). Если эмпирическим путем неисправность установить не удается, переходим к диагностике, которая начинается с прозвонки на обрыв. Если таковая обнаруживается, выполняется разборка двигателя (этот процесс будет описан отдельно) и тщательный осмотр соединений. Когда дефект не обнаружен, можно констатировать обрыв в одной из катушек, что требует перемотки.
Если прозвонка не показала обрыва, следует переходить к измерению сопротивления обмоток, при этом учитывать следующие нюансы:
- сопротивление изоляции катушек на корпус должно стремиться к бесконечности;
- у трехфазного привода обмотки должны показывать одинаковое сопротивление;
- у однофазных машин сопротивление пусковых катушек превышает данные показания рабочих обмоток.
Помимо этого следует учитывать, что сопротивление статорных катушек довольно низкое, поэтому для его измерения бессмысленно использовать приборы с низким классом точности, к таковым относятся большинство мультиметров. Исправить ситуацию можно собрав несложную схему на потенциометре с добавлением дополнительного источника питания, например автомобильной аккумуляторной батареи.

Методика измерений следующая:
- Подключается катушка привода к схеме, представленной выше.
- Потенциометром устанавливается ток 1 А.
- Производится расчет сопротивления катушке по следующей формуле: , где RК и UПИТ были описаны на рисунке 2. R – сопротивление потенциометра, – падение напряжения на измеряемой катушке (показывает вольтметр на схеме).
Стоит также рассказать о методике, позволяющей определить место межвиткового замыкания. Это делается следующим образом:
Статор, освобожденный от ротора, подключается через трансформатор к пониженному питанию, предварительно поместив к нему стальной шарик (например, от подшипника). Если катушки рабочие, шарик будет циклически двигаться по внутренней поверхности безостановочно. При наличии межвиткового КЗ, он «прилипнет» к этому месту.

Производство намоточного оборудования.
На сегодняшний день мы абсолютно смело можем заявить, что станки, выпускаемые Группой компаний «Мир намоточных станков»,
по своим техническим и функциональным характеристикам превышают все зарубежные аналоги при цене в несколько раз меньше.
Это стало возможно только благодаря участию в разработке широкого спектра оборудования не только в области рядовой намотки,
но и во всех смежных областях.
После вступления в ВТО на территорию России пришли лучшие мировые производители комплектующих изделий для среднего и
специального машиностроения, производители электронных компонентов из Японии, Кореи, Германии, Италии. Всё, что на сегодняшний
день производится в мире, теперь есть и в России.
Выбирая нашу компанию в качестве разработчика и поставщика технологического
оборудования и других механотронных систем, вы комплектуете ваше будущее оборудование теми же компонентами и теми же материалами,
как если бы вы все это делали в Германии, Японии или США.
Компания «Мир намоточных станков» ведет свое начало с 1990 года, когда при Академии Наук СССР
был создан инновационно-технический центр «Интекс», в котором была организована лаборатория по разработке
российских намоточных станков. И уже в 1991 году появилось самостоятельное предприятие АО «Инновационный
научно-технический центр «Кастана-Интекс» (катушки стабильной намотки — инновационная технология).
В 1994 году изменилось название на АОЗТ «Производство намоточного оборудования».
В связи с расширением и увеличением объемов производства в 2004 году образовались дочерние
фирмы ООО «Счетчик» и ООО «ОКБ Зенин», а в 2006 году создано ООО «Мир намоточных станков».
Наше предприятие расположено в удобном для посещения месте, всего в трех километрах за МКАД. На сайте размещена подробная схема для проезда.
Мы располагаем высококвалифицированным персоналом, обширной производственной и инструментальной базой, складскими помещениями.
На производстве имеется более 80 единиц оборудования, лазерная и плазменная резка, порошковая покраска, гибочное оборудование,
возможности обработки крупногабаритных деталей и многое другое.
Площадь производственных помещений – более 2000 м2.
В проектировании, разработке и изготовлении оборудования принимают участие более десяти предприятий России.
Все разработки ведутся на современном компьютерном оборудовании. Предприятие полного цикла Группа Компаний «Мир намоточных станков»
имеет новую установку порошкового напыления деталей среднего габарита производства ООО «Поток» (г.
Фрязино Московской обл.). Поэтому производство
технологического оборудования осуществляется внутри собственных площадей, включая прием заказчиков с определением задачи, разработкой эскизного
проекта и подписанием контракта. Также на нашей территории производятся: изготовление деталей, заказ и получение комплектующих, предварительная
сборка и демонстрация работы оборудования в присутствии заказчика, доработка узлов с последующей покраской и окончательной сборкой.
Здесь же происходит
демонстрация работы оборудования в присутствии заказчика, установка станков и подготовка к транспортировке. Такие возможности резко сокращают транспортные
издержки, сроки исправления замечаний и включение оснащения, непредусмотренного договором.
Документация на станки в обязательном порядке ведется как в бумажном, так и в электронном виде.
Мы можем осуществить доставку товара в любой регион России, так как сотрудничаем с целым рядом транспортно-экспедиционных компаний.
Мы можем оказать содействие в сертификации измерительного и другого оборудования.
Круглосуточный многоканальный факс, девять телефонных линий, электронная почта,
гостевая книга на сайте компании – все это делает нас доступными для наших клиентов в любое время.
Процесс намотки
В ходе навивки счётчик показывает число витков.
Чуть больше тысячи витков намотал довольно быстро, но без спешки: следил за укладкой слоев.
Намотка закончена, на счетчике 2300 витков.
Ручной способ
В моих запасах нашелся провод диаметром 0,32 мм с хорошей изоляцией. Он немного толще заводского размера.
Решил поэкспериментировать: попробовать выполнить им намотку, укладывая проволоку плотными рядами друг к другу.
Самодельный намоточный станок.
В радиолюбительской практике, часто возникает необходимость намотать/перемотать различные обмотки трансформаторов, дросселей, реле и др. . При разработке данного станка, ставились следующие задачи:
1. Малые габариты. 2. Плавный старт шпинделя. 3. Счётчик до 10000 витков (9999). 4. Намотка с автоматической укладкой провода. Шаг укладки (диаметр провода) 0.02 — 0.4мм. 5. Возможность намотки секционных обмоток без перенастройки. 6. Возможность закрепления и намотки каркасов без центрального отверстия.
Рисунок 1.Внешний вид намоточного станка.
Состав намоточного станка.
1. Подающая бобина (катушка с проводом). 2. Притормаживание (тормозной механизм). 3. Шаговый двигатель центровки бобины. 4. Шариковые мебельные направляющие. 5. Шторка оптических датчиков механизма центровки бобины. 6. Ручка перемещения позиционера на другую секцию при намотке секционных обмоток. 7.
Кнопки ручного переключения направления укладки. 8. Светодиоды направления укладки. 9. Шаговый двигатель позиционера. 10. Шторки оптических датчиков границы намотки. 11. Винт позиционера. 12. Шариковые мебельные направляющие. 13.
Самодельный счетчик
Для желающих повторить подобную конструкцию можно порекомендовать счетный механизм от старого индукционного электросчетчика или установить на катушке небольшой магнит, а напротив нее — геркон. Он станет замыкаться и размыкаться при каждом обороте.
Количество импульсов срабатывания способен подсчитывать обыкновенный велокомпьютер. Также можно собрать простую схему на основе любого карманного калькулятора.
Достаточно вскрыть его корпус и аккуратно припаять два провода к выводам контакта равно «=». Обратные концы подключают к геркону. Их можно вывести напрямую или смонтировать в корпусе микроразъем, как у зарядного устройства мобильного телефона. Затем калькулятор собирается.
Кнопками набираем последовательность действий: 0 1, а вместо «равно» срабатываем геркон. Калькулятор просуммирует значения, а индикатор напишет «1». При следующих включениях геркона индикация будет указывать число замыканий контактов, что соответствует оборотам катушки (виткам обмотки).
Если кнопками задать алгоритм 0-1, то калькулятор станет работать в обратную сторону: им можно будет учитывать сматывание витков с катушки.
Сборка паяльника
Проверил укладку трансформатора в корпусе паяльника.
На провода надел защитные кембрики и пропаял места соединений.
Сдвинув трубочку на место пайки защитил этот участок от утечки тока и возникновения короткого замыкания.
Таким способом соединил все провода, защитил кембриками, уложил в пазы корпуса.
Установил пластиковый курок-кнопку и завинтил корпус. Осталось надеть на силовую обмотку наконечник с жалом, прожать винты и проверить работу паяльника Licota.
Снятие провода
Существует несколько технических способов размотки. Для написания статьи я выбрал самый простой:
- вручную отматывать по 10 витков;
- фиксировать это количество меткой на бумаге;
- собирать снятые витки на бобину;
- повторять описанный цикл.
Способы намотки
Витки на катушку в домашних условиях можно нанести:
- вручную;
- на намоточном станке.
Теоретические расчеты
В статье об изготовлении паяльника Момент своими руками я приводил эмпирическую формулу, которая позволяет выполнить расчет диаметра проволоки для обмотки трансформатора по токовой нагрузке.
d[мм]=0,8∙√I[A]
Заявленная мощность паяльника Licota составляет 100 ватт, а ток его нагрузки можно подсчитать I=100/220=0.46А. Подставляю эту величину в формулу и получаю 0,54 мм.
Такой диаметр необходимо использовать для намотки витков трансформатора, работающего непрерывно в блоке питания. Наш паяльник Момент эксплуатируется в кратковременном режиме для залуживания провода или быстрого расплава припоя. После этого он отключается, а обмотка остывает.
Поэтому можно использовать более тонкий провод. Он станет быстрее нагреваться, но работа в импульсном режиме будет для него вполне доступной.
Центровка бобины.
Малые габариты станка и расположение в непосредственной близости, наматываемой катушки и подающей бобины с проводом, потребовали ввести дополнительный механизм центровки подающей бобины.
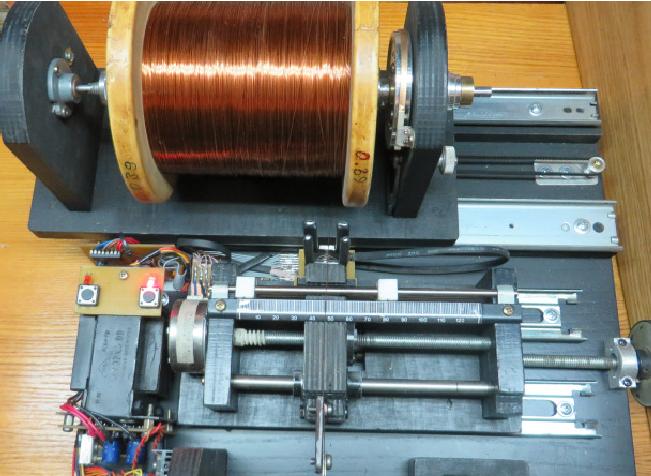
Рисунок 4, 5.Центрирующий механизм.
При намотке катушки, провод с бобины воздействует на шторку «5», выполненной виде “вилки” и шаговый двигатель «3», через редуктор с делением 6 и зубчатый ремень, по роликовым направляющим «4», автоматически сдвигает бобину в нужном направлении. Таким образом, провод всегда находится по центру см. рис 4, рис 5:
Рисунок 6.Датчики, вид сзади.
Состав и устройство датчиков.
19. Оптические датчики механизма центровки бобины. 5. Шторка перекрывающая датчики механизма центровки бобины. 20. Шторки перекрывающие датчики переключения направления позиционера. 21. Оптические датчики переключения направления позиционера.
Электрическая схема.
Рисунок 16.Электрическая схема намоточного станка.
Всеми процессами станка, управляет микроконтроллер PIC16F877. Индикация количества витков и диаметра провода, отображается на светодиодном четырёх знаковом индикаторе. При нажатой кнопке «D», отображается диаметр провода, при отжатой количество витков.
P.S. Чертежей механической части не существует, потому что устройство изготовлялось в одном экземпляре, и конструкция формировалась в процессе сборки. В данной конструкции были использованы имеющиеся в разборке элементы и узлы (не имеющие маркировки) от видеомагнитофонов и принтеров.
Ни в коем случае я не настаиваю в точном повторении данной конструкции, а лишь как в использовании каких-либо узлов от неё в своих конструкциях. Повторение данного устройства возможно опытными радиолюбителями, имеющие навыки работы с механикой и способными изменить конструкцию под свои, имеющиеся механические части.
Чтобы программа работала правильно, необходимо соблюсти ряд условий, а именно; Оптический датчик «17» рис 1. , может быть другой конструкции, но обязательно на 18 отверстий. Винт позиционера, обязательно с шагом 1,25мм – это стандартный шаг для винта диаметром 8мм. Шаговый двигатель позиционера 48 шагов/оборот, 7.5 градусов/шаг – это самые распространённые двигатели в оргтехнике.
Демонстрационный ролик работы станка:
Ниже в прикреплении (в архиве) собраны все необходимые файлы и материалы для сборки намоточного станка. Если по сборке и наладке у кого-то возникнут какие либо вопросы, то задавайте их здесь на форуме. По возможности постараюсь ответить и помочь.
Желаю всем удачи в творчестве и всего наилучшего!
Архив «Намоточный станок».»
Электрические испытания
Вставил вилку шнура питания в розетку и нажал кнопку: лампочка подсветки загорелась. Приложил наконечник жала к припою: не плавит. Попробовал температуру на ощупь пальцами: чуть слышен нагрев. Но он очень слабый, руку можно не отпускать.
Пришлось задуматься: у Алексея паяльник Licota нормально отработал какое-то время пока не отказал из-за перегрева обмотки и отгорания провода питания. Решил заменить заводской наконечник на более тонкий — из медной проволоки 1,5 квадрата. Ее концы согнул несколько раз и зажал винтовыми соединениями.
Нагрев стал чуть больше. Канифоль расплавилась, а припой выдержал эту температуру. Такой результат подсказал очередную идею. Ее я высказывал Алексею в самом начале общения. Пришла пора проверить практически. Но это будет описано в очередной статье — итак набралось слишком много материала.
Для закрепления информации рекомендую дополнительно посмотреть видеоролик Виктора Гель «Как намотать сетевой трансформатор своими руками».
Если у вас остались вопросы или возникли мысли по ремонту паяльника Licota, то излагайте их в комментариях. Сейчас вам удобно поделиться этим материалом с друзьями в соц сетях.
Этап второй — снятие обмотки
Очередность действий следующая:
- При помощи ножа снимаем бандажный крепеж и изоляционное покрытие с мест соединений проводов. В некоторых инструкциях рекомендуется зафиксировать схему соединений, например, сделав фотоснимок. Делать это особого смысла нет, поскольку это справочная информация и узнать ее по марке двигателя не составляет проблемы.
- Используя зубило, сбиваем верхушки проводов с каждого торца статора.
- Освобождаем пазы, используя пробойник соответствующего диаметра.
- Очищаем статор от грязи, копоти, лака пропитки.

На этом этапе мы рекомендуем остановиться, взять корпус и отвезти его специалистам. Самостоятельный демонтаж позволит снизить стоимость восстановительных работ. Как уже упоминалось выше, без спецоборудования качественно перемотать катушки довольно сложно. Для понимания сложности процесса опишем его технологию, что позволит облегчить выбор.
Похожие записи:
 Три станка для строгания древесины – интернет-магазин ВсеИнструменты.ру
 Кузнечные молоты: пневматические, гидравлические, устройство, схемы
 Шлифовальные станки по металлу — купить универсальный шлифовальный станок в Москве, цены в интернет-магазине
 Шлифовальный Станок коды ТН ВЭД 2022: 8460219009, 8460190000, 8460299000

 (1 оценок, среднее: 4,00 из 5)
 Загрузка...