 Станки дома
Изготовление на основе других устройств
Если желания создавать пресс для изготовления брикетов с нуля нет, тогда можно попробовать переработать какое-то другое приспособление под такой механизм. Это может быть домкрат или небольшой гидравлический пресс, который дополнительно оснащается пуансоном и матрицей.
При этом важно понимать, что все самодельные установки не способны обеспечивать то давление, при котором происходит выработка лигнина. В результате к исходной массе добавляют ряд сторонних добавок, включая:
- недорогой клеящий состав (например, для обоев);
- глину (на 1 часть сырья берут 10 частей отходов);
- размокшую бумагу или гофрокартон.
Занимаясь производством станка под брикеты, важно учитывать такой этап, как измельчение сырья. Ручная резка материала не рекомендуется, поскольку подобная манипуляция занимает много времени и сил. Вместо этого рекомендуется задействовать дополнительные приборы, например, измельчитель из старой активаторной стиральной машинки, в который помещают ножи. Также можно купить роторный станок. Его задача заключается в измельчении растительных компонентов.

Для успешного изготовления рычажного или винтового пресса не нужно покупать дополнительные детали. Однако особыми рабочими свойствами такие устройства не обладают. Более эффективным окажется пресс из гидравлического домкрата, на который устанавливается электрический или ручной привод.
К готовому оборудованию добавляют пуансон, размеры которого сопоставимы с размерами матрицы, где проходит прессование. Для создания матрицы берут толстостенную трубу, в которой проделываются отверстия под вентиляционную систему. Матрицу дополнительно снабжают съемным дном — его можно будет убрать после получения готового брикета.
Винтовой механизм прессования
Еще одно приспособление для усиления мускульной силы – винт. Величину создаваемого им давления вычисляют на основании «золотого правила механики».
L1 / L2 = Q2 / Q1, где:
- L1 – путь, пройденный точкой приложения мускульной силы;
- L2 – перемещение пуансона, закрепленного на винте или рычаге;
- Q1 – мускульная сила;
- Q2 – развиваемое прессом давление.
Пример:
- длина рукояти в хвостовике винта – 80 см (2 плеча по 40 см);
- приложенное оператором усилие – Q1=40 кгс;
- шаг резьбы винта – 3 мм.

За 1 оборот точка приложения мускульной силы, т.е. конец рукояти, пройдет путь:
L1 = 2 * П * 40 = 2 * 3,14 * 40 = 251,2 см
Пуансон опустится на L2 = 3 мм = 0,3 см. Сила воздействия с его стороны на сырье равна:
P2 = (L1 * P1) / L2 = (251,2 * 40) / 0,3 = 33493 кгс
Фактическое усилие будет меньше, т.к. часть энергии оператор израсходует на преодоление трения в паре винт-гайка. Средний КПД подобных приспособлений составляет 25–30%. Значит, рассмотренный в данном примере пресс давит на порцию сырья с силой 33493,3 * 0,25 = 8373,3 кгс.
Преимущества винтовых прессов:
- наибольшая сила среди ручных устройств;
- компактность;
- простая конструкция.
Недостатки:
- цикл имеет большую продолжительность;
- изготовление винта и гайки придется заказывать токарю.
Оператор должен контролировать прилагаемое усилие, иначе можно сорвать резьбу.
Рекомендуется увеличивать давление понемногу и, как только будет получен приемлемый результат, поставить на винте метку, обозначающую крайнее положение.
Использование мускульной силы и рычага
Это наиболее простой вариант пресса, все его элементы могут быть изготовлены в домашних условиях.
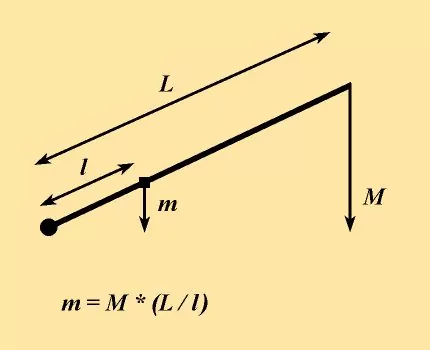
В качестве рычага используют прочную трубу, например усиленную водопроводную диаметром 40–50 мм со стенкой толщиной 4–4,5 (мм). Один ее конец снабжают осью и фиксируют в кронштейне так, чтобы другую сторону можно было поднимать и опускать.
На небольшом расстоянии от точки вращения крепят шток с пуансоном.
Сила сжатия будет равна Q = P * (L / L1), где:
- P – вес оператора, воздействующий на свободный конец рычага;
- L – длина трубы;
- L1 – расстояние от точки вращения до места соединения штока с пуансоном.
Пример:
- оператор весит 90 кг;
- длина рычага – 3 м;
- расстояние от точки вращения трубы до пуансона – 0,3 м.
При таких условиях сила сжатия составит:
Q = 90 * (3 / 0,3) = 900 кгс
Нужно учесть, что такая же сила воздействует на кронштейн в точке вращения рычага, поэтому тот должен быть прочным.
Для достижения давления в 150 кгс/кв.см площадь сечения бруска должна быть равна:
S = 900 / 150 = 6 кв.см
Рычажную установку проектируют так, чтобы производить брикетирование в 1 прием. Иначе придется тратить время на подсыпку сырья, что приведет к снижению производительности.
Глубина погружения пуансона зависит от объема порции. Ее вычисляют по формуле A = H * (1 – (p1 / p2)), где:
- H – высота стакана;
- p1 и p2 – плотность сырья и брикета соответственно.
Чем больше A, тем дальше нужно отнести шток от точки вращения. Но это приводит к уменьшению силы сжатия.
Подбор параметров производят так:
- Вычисляют площадь поперечного сечения трубы, из которой будет сделан стакан.
- Рассчитывают требуемое усилие и исходя из этого определяют расстояние штока до точки вращения.
- Изготавливают пробный брикет.
- Если за 1 подход не удалось обеспечить нужную степень сжатия, отрезают часть стакана, чтобы уменьшить его длину.
Если высокая производительность не нужна, делают брикет в несколько приемов, догружая сырье.
Чтобы увеличить силу давления на рычаг, можно привлечь помощника.
Как сделать своими руками?
Схема конструкции пресса для опилок:
При небольших объёмах переработки сырья, есть смысл задуматься об изготовлении оборудования своими руками. В зависимости от конструкции и привода, возможно создание пресса с производительностью до 0,5м³ в течение 6-8 часов.
В интернете приведено достаточно много чертежей оборудования, которые охватывают различную производительность, виды сырья. Если у вас есть техническое образование или склонность к конструированию, то выполнить графическое изображение самостоятельно не составит особого труда.
Необходимые материалы:
- Набор столярно-слесарного инструмента – ножовки по дереву и металлу, молоток, пассатижи, отвёртки, напильники и другой абразивный инструмент;
- Электродрель (шуруповёрт) с набором свёрл по дереву и металлу;
- Сварочный аппарат с питанием от электросети в 220V, необходим для изготовления серьёзного мощного станка;
- Древесный (доски, бруски) и металлический (различного вида профили) полуфабрикат.
Пошаговое руководство:
- Ещё раз внимательно изучаем чертёж будущей конструкции – на стадии проектирования зачастую вкрадываются различные, незаметные на первый взгляд, ошибки.
- Изготовляются отдельные части будущего оборудования. На этой стадии целесообразно выполнять все необходимые отверстия, производить получистовую обработку.
- Осуществляется сборка изделия. Для уменьшения затрат на транспортировку, монтаж лучше производить как можно ближе к месту, где предполагается эксплуатация пресса.
- Выполняются пуско-наладочные работы. Для этого должно быть подготовлено необходимое количество сырья. Начальная загрузка отходов производится на 40-60% от общего объема приёмного устройства. Усилие также не должно превышать 50% от расчётных значений.
- При положительных результатах предварительных работ, оборудование окончательно устанавливается по месту эксплуатации, проводится полномасштабная нагрузка конструкции.
При правильных конструкторских расчётах и выборе необходимого материала для изготовления пресса, продуманных шагах сборки, осуществить монтаж и вывести на полную загрузку оборудование, можно за 3-7 дней.
Загрузка…
Как сделать топливные брикеты — пошаговая инструкция
Как уже было сказани, топливные брикеты можно делать из самых разных горючих материалов. Здесь будут рассмотрены процессы изготовления евродров из опилок и макулатуры.
Перед тем как приступить, следует иметь в наличии следующее оборудования:
- Прибор для измельчения материала. В магазинах для дачников продаются роторные станки. Они подходят для измельчения сырья в производстве евродров.
- Пресс.
- Сушильный аппарат. Этот аппарат совсем необязательно иметь в наличии, так как брикеты можно сушить и на солнце.
Теперь будет рассмотрен процесс изготовления евродров из опилок.
- Нужно смешать опилки с глиной в соотношении 10:1, и перемешать.
- Затем в эту смесь наливают воду. Воду нужно наливать много до тех пор, пока смесь не станет однородной массой. Все это снова перемешивается. Следует перемешивать тщательно, чтобы глина равномерно распространилась по всему объему опилок. В противном случае брикеты получатся рассыпчатыми.
- Теперь приступают к процессу формовки. Для этого могут использовать обрезки труб, старые ненужные кастрюли, емкости, ящики. Идеальным вариантом считается ящик. Кстати, форму изнутри его рекомендуется проложить бумагой.
- Теперь можно вынести брикеты на открытый воздух и сушить на солнце.
В случае если остаются лишняя макулатура, люди сдают их в компании, которые занимаются переработкой. На вырученные деньги в любом случае невозможно купить топливо. Зато из самой макулатуры можно смастерить евродрова.
Установлено, что один килограмм макулатуры горит, синим пламенем на протяжении 2 часов и выделяет много энергии. Также бумага может быть использована в качестве связующего материала в процессе изготовления евродров из опилок вместо глины.
- Сначала нужно приобрести большое количество макулатуры, и измельчить. Измельчение бумаги нелегкий процесс. Она должна быть измельчена в кусочки размерами в 2 см×2 см. Можно воспользоваться комбайном.
- Теперь всю эту бумагу кладут в емкость и заливают теплой водой. Нужно прождать некоторое время, пока смесь не станет полужидкой.
- Теперь лишнюю воду выливают, а оставшуюся смесь нужно разлить по фирмам.
- Теперь, когда вся жидкость выйдет, их вытаскивают и сушат.
Материалы и подручные средства
Чтобы сделать пресс для брикетов своими руками, нужно запастись некоторыми материалами и подручным средствами. Кроме основной составляющей также придется купить разные виды стального проката:
- швеллер;
- уголок размерами 100х100 мм;
- лист толщиной 3-6 мм, из которого нужно будет вырезать пуансон. Толщина заготовки определяется диаметром матрицы.
Также необходимо подготовить трубу сечением 25-30 ммдля изготовления штока пуансона, толстостенную трубу для матрицы и более крупную для корпуса. При отсутствии такого материала барабан можно создать из листа жести. Также для предстоящей работы подготавливают оцинкованную сталь — из нее создаются лотки.
Сборка станка идет согласно следующей инструкции:
- Оборудуют основание прибора. Его создают из швеллеров с помощью сварочной установки.
- На основе уголка изготовляется четыре стойки длиной 1,5 м. Их приваривают вертикально с одинаковым шагом.
- Дальше из стальной трубы или листа жести создается барабан, где будет осуществляться перемешивание исходного сырья. При наличии в доме вышедшей из строя стиральной машины барабан можно достать из нее.
- Затем конструкцию барабана приваривают к стойкам. По возможности его лучше оснастить двигателем. Если силовая установка при работе создает сильные вибрации, а скорость ее вращения слишком высокая, это можно решить с помощью редуктора.
- Под барабаном устанавливают лоток, по которому сырье будет подаваться в матрицу.
- В нижней части матрицы располагают фланец, к которому прикручивают съемное дно. Для него потребуется стальной лист.
- Затем к основанию нужно приварить или прикрутить матрицу.
- Круглый пуансон вырезается из листа стали. Вместо него можно использовать обычный диск подходящего диаметра.

Общая информация
Пресс для производства брикетов состоит из нескольких узлов и механизмов.
К ним относятся следующие части:
- Стол (основание), к которому крепят остальные узлы, включая матрицу, формирующую будущее топливо.
- Силовой каркас зафиксированный на основании. Его задача заключается в передаче усилия через пуансон на материал.
- Механический или ручной привод. В первом случае рассматривается гидроусилитель или электромотор, а во втором — мускульная сила или дополнительный домкрат.
Перед тем как приступить к использованию пресса, нужно разобраться в принципе его работы и областях применения.
Преимущества силовой конструкции очевидны:
- Она позволяет создавать недорогое сырье с хорошей энергетической ценностью и высокой плотностью.
- С ее помощью можно обеспечить себя доступным топливом для обогрева помещения в течение всего холодного сезона. Для владельцев жилищ, находящихся вдали от газовых магистралей, или людей, желающих сэкономить средства на отоплении, такое решение вполне оправдано.

Однако изготовлять механизм рекомендуется при наличии твердотопливного котла или печи, а также при доступности исходного сырья. От этих двух факторов зависит экономичность оборудования и его польза для частного хозяйства.
Плюсы и минусы
Евродрова имеют довольно много преимуществ перед такими видами топлива, как уголь и дрова, но есть и недостатки. Далее, будет представлено сравнение топливных евродров с углем и дровами.
Итак, преимущества евродров перед дровами:
- Топливные евродрова калорийнее, чем обычные дрова. Объясняется это тем, что влажность брикетов составляет всего 8%, а влажность дров — около 50%. При сжигании одного килограмма дров выделяется 1930 килокалорий энергии, а вот при сжигании одного килограмма евродров выделяется намного больше энергии — порядка 5100 килокалорий.
- Евродрова занимают меньше места, чем дрова. Если даже дрова аккуратно уложить в стопку, комбинируя их, то в любом случае евродрова будут занимать в 4 раза меньше места, чем дрова.
- На рынке при продаже топливных евродров цена определяется именно по массе, а не по объему занимаемого пространства, как это делается в случае с дровами.
- Отсутствие конденсата на дымовых трубах — это одно из самых главных преимущества евродров перед дровами. Дело в том, что при использовании дров в качестве топлива на поверхности внутренней стенки дымоходов образуется конденсат, который за один сезон может заузить его сечение. Объясняется это тем, что в составе дров содержится большое количество влаги (50%). При использовании евродров конденсат не образуется, так как содержание влаги здесь составляет всего 8%.
Вот такими преимуществами обладают евродрова перед дровами. А далее будет представлено сравнение евродров с углем:
- Всем известно, что при сгорании каменного угля выделяется неприятный запах. Источником такого запаха является сера, которая в большом количестве содержится в угле. В евродровах же выделение серы в сотни раз меньше чем в угле, отсюда и запах практически не чувствуется.
- После сгорания каменного угля образуется большое количество шлака, которого нужно вывозить и утилизировать. Это может стоить дополнительных затрат. Вообще, количество шлака, которое остается после сгорания угля в топке, составляет 40% от объема угля. А вот отходы, которые остаются при сгорании евродров, составляют всего лишь 1%. Кроме того, отходы сгорание евродров можно использовать в качестве удобрения.
А теперь несколько слов о недостатках топливных евродров:
- Высокая стоимость.
- Условия хранения. Брикеты следует хранить в сухом проветриваемом помещении, так как в условиях повышенной влажности, они могут рассыпаться.
Преимущества и недостатки
Доступность недорого сырья экономически оправдает наличие пресса для брикетов и применение их в качестве топлива. Например, ими можно отапливать деревообрабатывающий цех или обогревать теплицу. Естественно, эти условия дают возможность использовать спрессованные отходы для бытовых нужд собственного дома.
Для наглядности, ниже приведена таблица с тепловыми характеристиками различного вида топлива:
| Виды топлива | Удельная теплотворная способность, в кВт/ч (среднее) |
| Дрова хвойных пород деревьев | 2,45 |
| Дрова лиственных пород | 3,2…3,6 |
| Брикетированная лузга подсолнечника | 5,0 |
| Брикет из соломенных отходов | 4,0 |
| Брикет из щепы и стружки | 4,2…4,8 |
| Каменный уголь | 7,2…7,7 |
| Бурый уголь (зольных сортов) | 3,2…3,5 |
Ещё один пример, показывающий соотношение показателей теплотворных способностей.
Для получения определённой единицы теплоты, потребуется:
- Природный газ, необходимо около 960 м³.
- Солярка – до 1000 литров.
- Мазут, 1350 литров.
- Древесные уплотнённые отходы, 2800-4000 кг.
- Древесина (дрова), 3200 кг.
Из приведённых вариантов видно, что переработанные отходы по выработке тепловой энергии, приближаются к некоторым видам топлива. С учётом доступности сырья, становится выгодно применять топливные элементы, произведённые на собственном оборудовании.
Существенный плюс – это малая, не превышающая 5-8% зольность, а зола хорошее удобрение для восстановления свойств почвы.
Недостатки:
- Конечный продукт переработки является гигроскопичным материалом, поэтому необходимо позаботиться о сухом месте для хранения.
- Сжатые отходы обладают малой механической прочностью, вследствие чего, образуется пыль, которая может вызвать аллергическую реакцию, а в больших объёмах – это создание взрыво- и пожароопасной смеси.
Основное назначение использования пресса – это переработка горючих отходов в топливные брикеты. Одна из разновидностей оборудования может применяться для производства пеллет – небольших по размеру брусочков, которые нашли применение, например, как наполнители лотков для домашних животных.
Пресс для изготовления топливных брикетов: виды станков для брикетировочного производства
Отопление
14.09.2022
6.2 тыс.
4.2 тыс.
7 мин.
А если учесть, что такое сырье готовится из тирси (опилок) и других строительных отходов, то лучше полностью перейти на домашнее производство брикетов хотя бы для удовлетворения собственных нужд.
На сегодняшний день производители предлагают несколько видов станков для изготовления брикетов из опилок, торфа и других отходов, каждый из которых имеет свои особенности. К примеру, большой популярностью пользуется универсальный брикетировочный пресс маркировки ПБ-1, который идеально подходит для домашнего изготовления топливной фасовки.
МИНИ ПРЕСС ДЛЯ ТОПЛИВНЫХ БРИКЕТОВ БРИКЕТЫ*своими руками*
Тем не менее стоимость такого оборудования по карману далеко не всем хозяевам, да и не всегда есть крайняя необходимость в приобретении профессиональных станков для брикетирования, ведь сырья может быть не так много и в этом случае расходы на пресс будут неоправданными.
Раздумывая над тем, какой прес для изготовления брикетов будет самым лучшим для работы на дому, не помешает ознакомиться с устройством и особенностями работы самых популярных на сегодняшний день моделей установок, чтобы можно было выбрать оптимальный вариант. В этот перечень входят:
 Гидравлический станок, который является самым бюджетным и доступным из всех существующих прессов. Низкая цена такого оборудования обусловлена тем, что изготавливаемые с его помощью топливные пакеты получаются слишком рыхлыми и часто распадаются на мелкие фракции в процессе горения, не давая сильного и продолжительного жара.
- Шнековый пресс для опилок. Своими руками сделать конструкцию такого типа не так уж просто, так как она отличается довольно высоким уровнем сложности в изготовлении и предполагает использование определенных элементов типа шнека, который напоминает стальной спиральный стержень в обычных мясорубках. Тем не менее все приложенные усилия обязательно оправдают себя, так как брикеты, сделанные на установках шнекового типа, обладают высокой плотностью и способностью длительного горения.
- Пресс ударно-механического типа является одним из самых распространенных видов конструкции для самодельного изготовления брикетов, так как он не является слишком сложным в изготовлении. Что же касается готовой продукции, то на выходе получается что-то среднее между топливными пакетами, сделанными на гидравлической и шнековой установке.
- Пресс-гранулятор, который используется для переработки комбикормов. Такой станок также прекрасно подойдет для прессования топливного сырья, но при условии, что в переработку будет запущена исключительно мелкая его фракция.
Организовывая домашнее производство по изготовлению брикетов для отопления, следует учитывать его потенциальную мощность, объем и характеристики имеющихся материалов, которые будут обрабатываться прессом, а также наличие подручных средств для конструирования самодельной установки. Принять правильное решение поможет и детальное изучение плюсов и минусов разных типов установок.
Подробный обзор пресса для изготовления топливных брикетов для домашнего использования БП-3-30-60
Чаще всего в домашних хозяйствах и небольших производственных цехах применяются прессы гидравлического типа, которые могут работать от индивидуального или общего (группового) привода. Как правило, подобные устройства обладают такими преимуществами и недочетами:
То есть, гидравлический пресс больше подойдет тем людям, которые параллельно занимаются деревообрабатывающей промышленностью и не страдают от недостатка сырья. Если же материала для изготовления топливных брикетов не так уж много, то лучше присмотреться к любой другой конструкции, которая позволит изготавливать более плотные брикеты, способные долго и хорошо гореть.
Альтернативой гидравлическому прессу может стать шнековая установка, которая не только измельчает материал в труху, параллельно высушивая его, но и обеспечивает его максимальную плотность на выходе благодаря сильному давлению, создаваемому внутри агрегата. При этом стоит выделить такие плюсы и минусы шнекового станка:
Изготовление шнекового станка будет под силу только опытным мастерам, которые умеют пользоваться токарным станком. Кроме того, для конструирования этого сложного устройства понадобится только самая прочная и высококачественная сталь.
Оптимальным вариантом может стать ударный механический станок, который помимо опилок способен перерабатывать солому, каменную и древесную, угольную пыль, сухоцвет и любое другое сырье разных форм и размеров. Производительность такого оборудования значительно превышает те показатели, которые демонстрирует пресс гидравлического типа, но уступает шнековому станку.
При этом процесс обработки можно максимально автоматизировать и не уделять ему столько внимания, сколько требует обслуживание агрегата шнекового типа.
В то же время стоимость таких станков слишком высока, поэтому многие мастера изготавливают подобные конструкции самостоятельно.
Что же касается грануляторов, то они чаще всего используются для переработки самого мелкого сырья, хотя некоторые умельцы используют подобные установки для двойной переработки, сначала измельчая сырье и только потом приступая к его уплотнению в топливные пакеты.
Пресс для топливных брикетов своими руками
Прессование опилок в домашних условиях предполагает наличие готового или самодельного станка, сложность конструкции которого будет напрямую зависеть от объема производства. И если речь идет о малых нуждах, то можно ограничиться самой примитивной конструкцией, изготовленной на базе уже готовых узлов и отдельных механизмов.
Существует несколько простых способов того, как сделать пресс для брикетов своими руками, используя имеющиеся в наличие механизмы и подручные материалы. Так, начинающий мастер может взять на вооружение следующие принципы:
 Наиболее примитивная конструкция самодельного пресса базируется на 10-сантиметровом равностороннем стальном уголке и пуансоне, изготовленной из листа нержавеющей стали с поперечным сечением в 3-6 мм. При этом в листовой заготовке должно быть предусмотрено специальное съемное дно, диаметр которого будет в точности соответствовать диаметру готового изделия.
- Если хочется повысить производительность установки, то стоит подумать о ее оснащении электродвигателем, который может быть дополнен редуктором, необходимым для убавления скорости оборотов мотора. Последняя мера необходима для того, чтобы избегать перегрева агрегата.
- В качестве материалов, необходимых для изготовления рабочих узлов общего механизма (штока, матрицы и пр.), лучше всего использовать стальную трубу с поперечным сечением в 2,5-3 см, а также толстостенные элементы с диаметром, соответствующим диаметру брикетных пакетов на выходе.
- В процессе сборки из металлического уголка выполняют 4 одинаковые стойки, которые устанавливаются на одинаковом расстоянии друг от друга. Из листовой стали вырезают и варят барабан, предназначенный для вращения и смешивания сырья, который можно смело заменить элементом, позаимствованным у вышедшей из строя стиральной машинки. Между барабаном и матрицей устанавливается лоток, притом что съемное дно последнего элемента фиксируется с помощью фланцев. Само дно выглядит, как листовой нержавеющий диск с проушинами.
- Пуансон также рекомендуется изготавливать из нержавеющей стали, придавая ему круглую форму (диаметр этой важной составляющей должен соответствовать диаметру матрицы). Соединять пуансон с гидравлической установкой должен шток, который выполняют из трубы с 3-сантиметровым диаметром.
Следует отметить, что самодельный станок для изготовления брикетов из опилок не способен продуцировать в процессе прессования необходимое для связки мелких частиц вещество, которое именуется лигнином.
Именно поэтому в опилки рекомендуется добавлять его заменитель в виде обычного обойного клея, предварительно размоченного гофрокартона и речной глины (1 часть клейковины на 10 частей сухого сырья).
Если мастер уверен в своих возможностях и способностях, то можно попробовать изготовить оборудование, позволяющее делать топливные брикеты экструзионным методом. Принцип работы таких устройств очень схож с обычной мясорубкой, что видно даже по чертежу классического шнекового агрегата.
Существует несколько негласных правил, которые рекомендуется выполнять при самостоятельном конструировании шнекового пресса для опилок. Речь идет о таких важных нюансах:
- Промышленное производство прессов экструзионного типа не предполагает их дополнение специальными гидравлическими установками, в то время как самодельные конструкции, наоборот, не делаются без воды.
- Обычно в качестве основы для сооружения столь сложных конструкций используются домкраты гидравлического типа. Но даже наличие такого элемента не позволяет добиваться повышения давления выше отметки в 300 бар. Кроме того, изготовление топливных элементов становится возможным только при наличии специальных связующих веществ в системе.
- Для изготовления и наваривания шнековой спирали на стержень понадобится токарный станок и сварочный аппарат.
- Корпус агрегата должен быть изготовлен из толстостенного металла высокой прочности.
- Полноценную работу устройства может обеспечить электрический мотор с мощностью в 7 киловатт, оснащенный дополнительным приводом.
Именно поэтому изготовление шнекового оборудования для прессования опилок в домашних условиях становится крайне сложной для практического выполнения задачей и народные умельцы предпочитают собирать такие установки на базе бывших в употреблении стиральных машин, маслобоен и других потерявших актуальность приспособлений.
ПРЕСС ДЛЯ ИЗГОТОВЛЕНИЯ ТОПЛИВНЫХ БРИКЕТОВ
Применение гидравлического домкрата
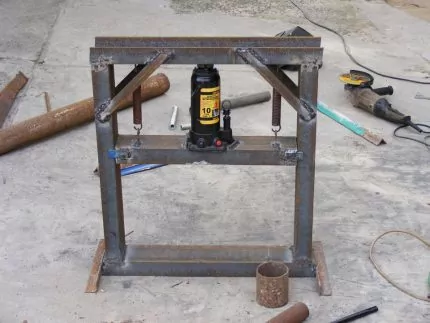
Бытовой гидравлический домкрат развивает усилие в 30–40 тс. Если оснастить им пресс, доступная площадь формы составит:
S = 30000 / 150 = 200 кв.см

Такой станок можно оснастить несколькими формами. Тогда раму для пуансонов делают из прочного проката, например двутавра или толстостенной профилированной трубы.
Недостаток пресса на базе гидравлического домкрата состоит в большой продолжительности цикла. Зато у него выше производительность, а брикеты больше похожи на изготовленные промышленным способом.
Применение клеящего вещества
Для сцепления мелкофракционных частиц между собой требуется связующее вещество. В промышленном производстве задействуют лигнин, содержащийся в самом сырье. Это синтезируемый растениями сложный биополимер. Под действием высокого давления и вызванного им нагрева связующее вещество выходит из клеток и пропитывает брикет.

Таким образом, топливо фабричного изготовления не содержит химических добавок и потому является экологически безопасным.
Большинство самодельных прессов не способно развивать давление, достаточное для разрушения растительных клеток и выжимки лигнина. Поэтому в домашнем производстве используют сторонние связующие:
- Глиняный раствор. Добавляют в количестве 5–10% от общего веса смеси.
- Гофрокартон и другую бумагу (содержит лигнин). Материал предварительно размачивают.
- Обойный клей. Подойдет самый дешевый.
Долю клея и бумаги подбирают опытным путем – это зависит от влажности сырья и развиваемого прессом давления.
Чем выше концентрация лигнина в древесине, тем более низкое требуется усилие для его выжимки. Данные по наиболее распространенным породам приведены в таблице:
| Название дерева | Массовая доля лигнина, % |
|---|---|
| Береза | 19 |
| Осина | 22 |
| Ель | 27 |
| Сосна | 27 |
| Пихта | 30 |
Если самодельный пресс развивает большое давление, для начала стоит попытаться сделать брикеты из опилок хвойной древесины. Не исключено, что стороннее связующее не понадобится.
Ручной
Начинают с изготовления станины. Эта часть воспринимает все усилия, возникающие в элементах конструкции, поэтому она должна быть прочной. Станина представляет собой раму из толстого уголка или профилированной трубы с усилением в местах, подверженных наибольшему давлению.
На следующем этапе делают пресс-форму. Для этого от круглой или квадратной трубы с толстыми стенками отрезают фрагмент нужной длины. В нижней части стакана делают несколько тонких отверстий для выхода воздуха и влаги.
Нужно продумать способ извлечения готового брикета из формы.
Есть 3 варианта:
- Стакан оснащают подвижным дном с пружиной под ним. Та выталкивает брикет после снятия нагрузки. Недостаток решения в том, что пружина быстро изнашивается, теряя упругость.
- Делают съемное дно. Его демонтируют в конце цикла, затем выталкивают готовый брикет прессом.
- Применяют разборный стакан из 2 половин. Перед прессованием на него надевают 2 кольца из арматуры.
Форму помещают в емкость или обваривают по периметру бортиком, чтобы вылившаяся из нее в процессе прессования вода не растекалась.

Пуансон вырезают из стального листа толщиной не менее 3 мм.
В завершение к станине приваривают кронштейн, предварительно вставив в него ось рычага, или 4 стойки с гайкой для винтового механизма.

Технология производства брикета
Понять, как сделать пресс для брикетов своими усилиями, относительно просто. Для этого нужно придерживаться общих рекомендаций и следовать пошаговому руководству.
Задача подобного механизма заключается в измельчении исходного сырья, в качестве которого принято использовать отходы деревообрабатывающих предприятий, а также его дальнейшем высушивании. Чтобы сделать из древесного мусора топливо, его влажность нужно довести до 8-10%. Кроме растительных компонентов, для производства брикетов задействуется и угольная пыль.
После подготовки нужных составляющих можно переходить непосредственно к изготовлению брикета, используя одну из двух технологий:
- Прессование. В этом случае исходное сырье нужно поместить в специальную форму, которая называется матрицей, и измельчить его с помощью мощного гидравлического пресса. Деталь, которая воздействует на сырье, носит название пуансон. Сама машина способна развивать давление до 300-600 атмосфер.
- Экструзия. По принципу работы профессиональный экструдер напоминает шнековую мясорубку. Исходное сырье проходит через сужающийся канал, а давление, которое воздействует на него, составляет около 1000 атмосфер.

При сильном сжатии подготовленная масса прогревается до высоких температур. Из небольших частиц материала выделяются клейкие вещества, которые начинают связывать массу и делать ее твердой. Показатели плотности сырья достигают 900-1100 кг/1 м³. Для сравнения, у качественной древесины они составляют 500-550 кг/1 м³. Обработанная масса обретает высокий тепловой потенциал, а ее энергетическая ценность возрастает в два раза.
Горят такие брикеты в несколько раз дольше, чем обычная древесина. В итоге они проходят стадию термической обработки, их разрезают на равные части и завозят на склад.
Столкнувшись с вопросом производства топлива из отходов, у многих появляется дилемма между покупкой заводского оборудования и изготовлением пресса для топливных брикетов своими руками по чертежам.
Похожие записи:
 Оборудование по производству профнастила купить в Москве: низкие цены, проверенные поставщики, продажа с доставкой
 Электроэрозионная обработка и резка металла
 Отечественные фрезерные станки с ЧПУ для 3D и контурной обработки
 Деревообрабатывающий станок Станко-Премьер МД 250/85 | Деревообра- батывающее оборудование | Магазин

 Загрузка...