 Станки дома
Схема гвоздильного станка с описанием принципа действия
Схематическое изображение устройства ударного аппарата.
Проволочные гвозди производят на ударных и прессовальных машинах. Наиболее распространены ударные станки, формирующие гвоздь ударом двумя молотами.
Проволоку пропускают между двух рядов роликов а, а. Далее она попадает в подаватель А (образованный собачкой б и прижимающей ее пружиной в), который совершает колебания, амплитудой, равной длине гвоздя с запасом для формирования шляпки. Для увеличения/уменьшения амплитуды служит палец кривошипа е. В движение подаватель приводят кривошип е, тяга д, система рычагов г.
Пройдя подаватель, проволока прогоняется между зажимными щеками ж, ж’, причем ж – статична, на ж’- воздействует прижимная сила рычага з, движимого фигурной шайбой к (фигура 14).
Щеки оснащены зубчатыми канавками, позволяющими фиксировать проволоку при расклепывании головки. Также в щеках имеется форма, соответствующая геометрии нижней части шляпки.
За щеками расположены ножи п, п’, движимые соответственно рычагами о, о’, которые приходят в движение под воздействием шайб с и с’, на внешней поверхности которой прорезаны фигурные канавки (фигура 14).
Ножи имеют пирамидальную форму (фигура 16). Вырез а служит для прессования острого конца, лезвия б – срезают лишнее. Оставшиеся «лепестки» убираются во время полировки.
Избежать быстрого затупления ножей позволяет конструктивная особенность, при которой ножи едва касаются друг друга. Такая конструкция не позволяет полностью отрезать гвоздь. Окончательное отделение изделия от проволоки происходит с помощью выбрасывателя т, движение которому сообщают рычаги у и тяга ф, приводимые в действие кулачком х.
По выступу молота л ударяет рессора н, н’, сообщая ему импульс. Молот ударяет по гвоздю, формируя шляпку. Деревянная рессора (в некоторых машинах стальная) сжимается с помощью кулачка м. (фигура 15, кривая Д).
На графике (фигура 15) изображен порядок отдельно взятых рабочих ходов станка для производства гвоздей. Подавателю, который подает проволоку вперед, соответствует кривая А.
Ходы щек, удерживающих проволоку, описаны кривой В (когда подаватель двигает проволоку в обратном направлении, щеки ее не фиксируют).
Рабочий ход ножниц с момента фиксации проволоки описан кривой Г.
Работа выбрасывателя, отделяющего готовое изделие, показана кривой Б.
Последовательность работы молота видна на кривой Д.
Далее подаватель занимает крайнюю рабочую точку, щеки размыкаются, рабочий цикл начинается с начала (кривая В).
Разница между номинальной и реальной производительностью составляет порядка 20-40%. Причиной тому простои, обусловленные заменой и установкой инструмента, заправка станков новыми кругами проволоки, браком и пр. При изготовлении гвоздей, от 2,5% до 3,5% материала теряется на «лепестках». До 1% доходят потери на брак.
Прессовальные машины обладают более высокой производительность, но требуют частой замены матриц и щек. Высокие нагрузки на формирующие элементы станков приводят к их быстрому износу.
Прессовальные машины устроены аналогично, но в них вместо молота, установлен штамп, формирующий головку гвоздя постепенным нажимом. Штамп приводится в действие фигурной шайбой либо эксцентриком.
В обратном направлении проволока подается принудительно (в отличие от ударных станков, где оно происходит под действием пружины). Такая конструкция повышает производительность практически в 2 раза.
В прессовальных машинах отбросы производства составляют порядка 3% от веса использованной проволоки. Это «лепестки» и брак.
Автомат проволочно-гвоздильный одноударный, модель ав4118
59750
Предназначен для изготовления строительных гвоздей по ГОСТ 4028-63, толевых круглых гвоздей по ГОСТ 4029-63, тарных круглых гвоздей по ГОСТ 4034-63 а также гвоздей фасонного сечения.
После выполнения соответствующих изменений и замены инструмента на автомате можно изготавливать Г-образный гвоздь а также гвозди винтовые и квадратного сечения.
ИСПОЛЬЗУЕМЫЙ МАТЕРИАЛ:
Проволока стальная, светлая, низкоуглеродистая общего назначения по ГОСТ 3282-74, термически необработанная с dв=800 МПа в бунтах или катушках весом до 1000 кг.
ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС ИЗГОТОВЛЕНИЯ:
- Правка проволоки в правильно-роликовом устройстве.
- Подача на размер гвоздя.
- Зажим проволоки.
- Отрезка проволоки и сброс гвоздя.
- Высадка головки гвоздя
За один ход высадочного ползуна получается один гвоздь.
Преимущества:
- цельный коленвал – высокий ресурс работы. Принудительная смазка вкладышей и пальца шатуна высадки;
- правка проволоки в двух взаимно перпендикулярных плоскостях, что дает высокое качество правки;
- каретка установлена на двух колонках, при этом оси колонок и ось подачи расположены в одной плоскости. Это дает увеличение ресурса и надежности;
- автомат оснащен микроприводом, что позволяет осуществлять наладку в замедленном движении. Наладка имеет реверс;
- усилены оси, роликоподшипники серьг заменены на подшипники ШС40. К осям подведена централизованная смазка.
ПРИМЕЧАНИЕ:
- На автоматах проволочно-гвоздильных моделей АВ4116А и АВ4118 после выполнения некоторых изменений или замены инструментов можно изготавливать целый ряд других изделий, например, штифты, квадратные и винтовые гвозди.
- Автомат проволочно-гвоздильный модели АВ4118 для удобства наладки оснащён микроприводом.
- Автомат проволочно-гвоздильный поставляется с комплектом запасных быстроизнашиваемых деталей и комплектуется инструментом на максимальный диаметр проволоки, с которым автомат проходил заводские испытания. Инструмент на другие типоразмеры гвоздя поставляется за отдельную плату.
- За отдельную плату автомат проволочно-гвоздильный комплектуется устройством для размотки проволоки РУ31А.
- Предприятие осуществляет сервисное обслуживание на протяжении всего срока эксплуатации автомата.
| Наименование параметра | Значение | |
| Диаметр стрежня гвоздя | ||
| круглого сечения | мм | 2,5-6,3 |
| квадратного сечения | мм | 3,0×3,0-5,0×5,0 |
| винтового профиля | мм | 3,5-4,5 |
| Длина гвоздя | мм | 32-200 |
| Номинальное усилие высадки | кН | 200 |
| Производительность | шт./мин. | 210-330 |
| Суммарная мощность электродвигателей | кВт | 13,2 |
| Габаритные размеры | мм | 2000x2750x1645 |
| Масса автомата | кг | 4820 |
Виды гвоздей
На протяжении столетий каждый гвоздь был уникален и дорог, его ковал или отливал кузнец. Гвоздильные машины появились всего лет 200 назад, поэтому гвозди стали дешёвыми — и можно было ввести для них первые стандарты. Современные гвозди имеют длину 6-310 мм и толщину 0,8-8,8 мм, изготовлены из стали, в том числе нержавеющей, из меди, латуни, бронзы, алюминия и даже пластика. Поверхность часто защищена от коррозии цинком, хромом, латунью или медью.
Всё многообразие гвоздей роднит способ крепления — удар молотком.
Но здесь тоже есть перемены: появились гвоздезабивные пистолеты, или нейлеры, пневматические и электрические. В бетон и кирпич специальные гвозди из закалённой стали вбивает строительный пистолет, использующий энергию горючего газа или порохового заряда.
Обычный строительный гвоздь. (1)
Самый массовый, из низкоуглеродистой стали. На поверхности шляпки — насечка, чтобы уменьшить проскальзывание молотка. Такие гвозди выпускают длиной до 310 мм, ими сколачивают временные подмости или леса. Большинство строительных гвоздей оцинкованы гальваническим или термическим способом.
Медный гвоздь (2)
Конструктивно такой же, как и строительный, только из сплава меди. Применяют там, где нужна долговечность в десятки и сотни лет — медные кровли, коррозионно опасные условия эксплуатации, деревянное судостроение. Приятный внешний вид привлекает мебельщиков и декораторов, для которых небольшие медные гвозди делают коваными в форме текс: плоская эллипсовидная шляпка и переходящий в остриё пирамидообразный стержень.
Винтовой гвоздь, он же — паллетный. (3)
Выпускается с полным, на всю длину стержня, и неполным винтом из проволоки квадратного сечения. Создаёт надёжное соединение, его используют для изготовления поддонов, контейнеров, крепления половых досок — то есть таких конструкций, которые под влиянием переменной влажности или нагрузок склонны к изгибам.
Дюкерт-гвоздь.
Отличается малым размером шляпки, в которой часто имеется углубление для лучшего удержания острия добойнича. Использование добойника позволяет избежать деформации деревянной поверхности молотком на последнем ударе. Поверхность шляпки — неровная, чтобы к ней лучше приставала шпатлёвка. Такие гвозди используются там. где крепёж должен быть малозаметным, — вагонка, дверные и оконные наличники, плинтусы.
Гребенчатый, он же ершёный, рифлёный, кольцевой гвоздь. (4)
На стержне нанесены поперечные насечки, превращающие гвоздь в некое подобие гарпуна. С плоской или конической шляпкой. Дают очень прочное соединение, используются при производстве тары. Вытащить такой гвоздь клещами или гвоздодёром практически невозможно.
Кровельный, он же толевый, гвоздь
(5) отличают меньшая длина стержня с увеличенным по сравнению с обычными строительными гвоздями сечением. Плоская шляпка большого диаметра способствует лучшему удержанию мягкого рулонного или листового материала — толя, у рубероида, строительного картона. Все кровельные гвозди оцинкованы.
Трефовый гвоздь. (6)
Отличается тем, что для лучшего удержания в древесине по всей длине стержня формируются продольные канавки. Они могут быть сплошными или с поперечными перемычками. Такими необычными гвоздями крепят рулонные материалы вроде толя и рубероида.
Шиферный гвоздь.
На довольно длинный стержень насажена увеличенная шляпка из оцинкованной стали, под которую перед забиванием надевают резиновую шайбу. Таким образом забитый гвоздь герметизирует отверстие от попадания воды и не создаёт опасных напряжений в листе шифера при температурных колебаниях. Длину следует выбирать с учётом высоты волны шифера — гвоздь забивают только в гребень волны.
Обойный гвоздь.
Гладкий цилиндрический стержень длиной 12-20 мм с декоративной шляпкой. Применяют такой гвоздь для обшивки мягкими материалами.
Гвоздь для крепления гипсокартона
— разновидность кровельного гвоздя. Его стержень тоньше, а головка — широкая, не сминающая пористый материал, но в то же время надёжно его удерживающая. Такие гвозди хорошо подходят для крепления ДВП и строительного картона. На стержне или его части может быть нанесена кольцевая насечка, улучшающая сцепление с деревянной основой под гипсокартоном.
Финишный гвоздь. (7)
Используют для крепления вагонки, наличников и тому подобных тонких деталей, поверхность которых нежелательно портить видом шляпок гвоздей. Поэтому головка — очень маленькая, и она утапливается в поверхность древесины. Стальной стержень может быть оцинкованным, омеднённым или латунированным, изредка встречаются и бронзовые финишные гвозди.
Гвоздь с двойной шляпкой (дуплет). (8)
Его используют для временного крепления, например, опалубки и разборных конструкций типа парников. Верхняя шляпка облегчает вытаскивание без повреждения всей конструкции, а нижняя надёжно держит прибитую деталь.
Гвоздь с головкой овального сечения.
Такое сечение уменьшает риск раскола древесины вдоль волокон — если ориентировать большую ось овала вдоль них. Их применяют в качестве паркетных, для крепления наличников — когда шляпку нужно заглубить под поверхность древесины.
Декоративный гвоздь. (10)
Используют преимущественно для отделки мягкой мебели. Шляпки могут быть круглыми, квадратными и фасонными, с литым или тиснёным орнаментом. Фантазия дизайнеров почти безгранична.
Сапожный гвоздь
(9)- для крепления подошвы, каблуков и других деталей обуви. У подошвенного гвоздя цилиндрический латунный или стальной стержень с остриём овального сечения, головка — коническая. Для крепления набоек используются четырёхгранные гвозди, их ещё называют ручной текс. Имеющие форму усеченного клина прямоугольного поперечного сечения.
Формовочный гвоздь.
Единственный совсем тупой гвоздь, стержень вообще не заостряется. Используются при соединении литейных форм для разливки металла, делается из низкоуглеродистой стали.
Ухналь — подковный гвоздь. (11)
Как выбрать?
В процессе выбора станка для производства гвоздей придется учитывать множество мелочей, помимо стоимости и возможностей той или иной модели. Кроме этого, нужно помнить, какое напряжение способна выдержать электросеть в домашней мастерской и выбирать количество и тип оборудования, исходя из качественных характеристик и параметров:
- сложность и специфика технического обслуживания;
- производительность станка в смену;
- размеры и вес станка;
- напряжение и потребление ресурсов;
- характеристики конкретной модели.
Если цех планируется организовать небольшой, то мастеру хватит нескольких агрегатов и нужного количества сырья. Обычно для домашней мастерской потолок мощности – 5 кВт. Кроме того, потребуется предварительно закупить ряд дополнительных материалов и аксессуаров, таких как обрубочные ножи, например, которые должны быть всегда остро заточенными в процессе производства.
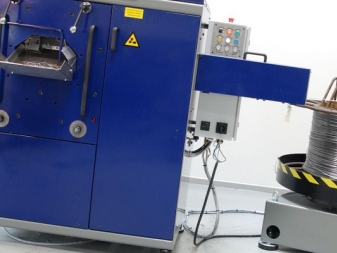
При полуавтоматическом или полностью автоматическом производстве от мастера все равно потребуются минимальные действия в виде периодической замены комплектующих. Их тоже рекомендуется закупать заранее и в большом количестве. Крупные агрегаты выше тонны весом и с объемными габаритами требуют профессионального обслуживания, их ремонт обычно занимает немного времени при наличии профессиональных навыков.
Работа ведется следующим образом.
- Проволока вставляется только в выключенный станок. Все матрицы при этом открываются вручную с помощью специального механического колеса.
- Проверяется целостность и производственная активность ударного компонента или пресса для штамповки шляпок гвоздей.
- После этого запускается аппарат, автоматически совершая все необходимые действия. Ударом или прессом затачивается шляпка, потом выплавляется и разрезается проволока для штыря будущего гвоздя.
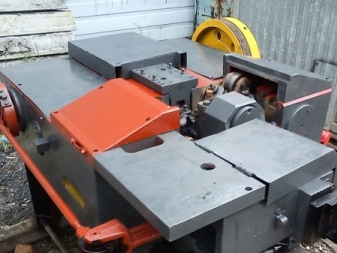
Выбор сырья также зависит от типа гвоздей. В качестве материала подойдет высокоуглеродистая сталь, латунь или нержавейка. Проволоку, как и любое другое сырье, лучше сразу покупать определенного диаметра в виде специальных заготовок. Какую выбрать и как – зависит от того, какой именно станок будет использоваться в домашней мастерской.
В помещении должно быть предусмотрено место для правильного хранения сырья и комплектующих, отчасти по этой причине помещение в обязательном порядке должно быть сухим и проветриваемым. При выборе станка для домашней мастерской стоит обратить внимание на самые распространенные модели.
Поэтому на первых порах лучше выбирать самые простые модели, чтобы полностью освоиться с алгоритмом работы и особенностями обслуживания.
В следующем видео вас ждет краткий обзор проволочно-гвоздильного автомата АГ4116.
Обзор видов
В целом любой станок или мини-станок может быть одной из двух возможных разновидностей:
- пресс-автомат;
- ротационный агрегат.
Первый относится к устройствам ударного типа и не подходит для массового производства. Такие станки достаточно шумные во время работы, у них часто ломаются важные механические части, их требуется периодически смазывать маслом, для того чтобы они сохраняли свою работоспособность.
Ротационные устройства оснащены высокоточным числовым программным управлением, у них выше производительность и работают они гораздо тише. В зависимости от модели станок может быть мощным, предназначенным для производства большими партиями, или устройством, разработанным специально для малого производства деталей, – в процессе работы уже на начальных этапах фиксируются основные параметры.
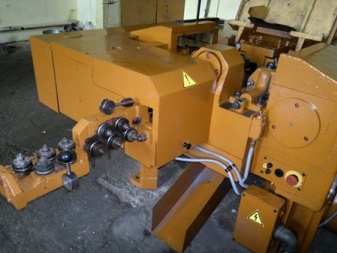
Между собой такие станки отличаются по нескольким основным характеристикам.
- Мощность. Этот параметр у фабричных моделей может достигать 20 кВт. Но стоит помнить, что более мощные модели потребуют намного больше производительных ресурсов от мастерской.
- Скорость производства также у всех разная. В среднем фабричный станок на профессиональном уровне может выдавать около 500 или 1000 гвоздей в минуту, все зависит от модели и заявленных параметров.
- Длина готовой продукции тоже может быть разной, и это один из параметров, по которым подбирают станок для мастерской.
- В зависимости от плотности и диаметра проволоки, используемой в производстве, меняется и ширина изделий.
- На некоторых станках можно изготавливать гвозди разного вида. Универсальность модели – один из важных критериев для некоторых фабрик.
- Вес станка также важен, если он выбирается для домашней мастерской. Для обычного пола подойдет агрегат весом до тонны. Для всего, что больше по весу, потребуются специальные условия эксплуатации, иначе пол просто провалится прямо под оборудованием в разгар работы.
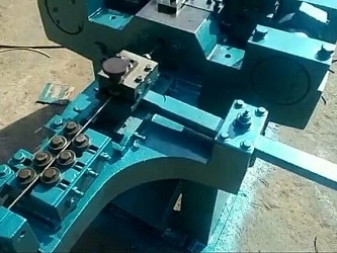
На что в итоге падет выбор, зависит от спектра и сложности поставленных задач. В зависимости от этого выбирается и тип оборудования. Для домашней мастерской или небольшого цеха больше подойдет мини-станок с проволокой, мощности в 5 кВт вполне хватит на производство тонны изделий.
Не стоит забывать и о запасах сырья, которое неизменно должно быть в любом цеху, чтобы производство не останавливалось.
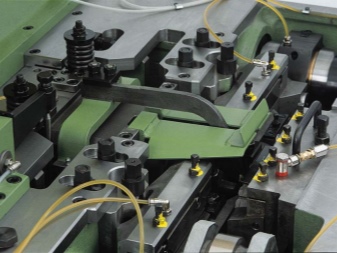
Оборудование для изготовления гвоздей
Необходимое оборудование для изготовления гвоздей:
- проволочно-гвоздильный аппарат. Существуют импортные и отечественные образцы. Разница между ними заключается в цене. При недостаточном количестве первоначального капитала можно приобрести станки для изготовления гвоздей б/у. Их стоимость наполовину ниже стоимости нового оборудования.
Выбирая станок, следует обращать внимание на функцию регулирования диаметра головки и длину изделия, скорость работы, возможность использования проволоки для изготовления гвоздей разной толщины.
Если нет возможности купить станок для изготовления гвоздей, то его можно сделать самостоятельно. В сети существует немало инструкций, как собрать простейшее оборудование. Однако сделанный своими руками станок для изготовления гвоздей не позволит обеспечить должный уровень производительности;

Подбор помещения для изготовления гвоздей
Изготовление гвоздей не требует специального помещения. Минимальная площадь будущего цеха – 30 квадратных метров. Этого достаточно для начала процесса. Обязательным условием при выборе помещения является наличие электрической сети. Практически каждый станок для изготовления гвоздей работает с сетью на три фазы и напряжением 380 вольт. Поэтому следует обеспечить данное условие.
Можно начинать производство продукции в простом гараже или подвале, но важно, чтобы помещение не располагалось в жилом доме, поскольку оборудование и сама технология отличается повышенным уровнем создаваемого шума.
Рекомендуют не проводить ремонт арендуемого помещения сразу. Главное, чтобы в здании была исправная проводка и присутствовала крыша. «Косметику» можно будет навести потом, когда производство начнет приносить доход.
Необходимо выбирать помещение под изготовление гвоздей так, чтобы были удобные подъездные пути для доставки сырья и отгрузки продукции.

Популярные модели
Если говорить о популярных моделях, то таких несколько. И большая часть из них относится к проволочно-гвоздильным автоматам.
- АВ4116 – агрегат ударного типа с одним молотком. В качестве сырьевого материала используется низкоуглеродистая проволока, предел диаметра которой составляет 4,5 миллиметра. Длина готового гвоздя может достигать 250 мм, в среднем этот станок производит 350 единиц изделия в минуту благодаря двигателю с мощностью до 5 кВт.
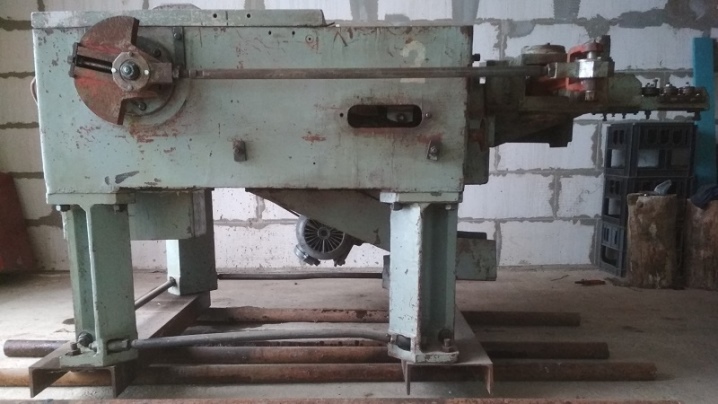
- К0911702 имеет схожий параметр по мощности, но изделия и готовые гвозди в половину меньше размером, который можно частично регулировать. И количество гвоздей в данном случае может достигать 500 единиц включительно.
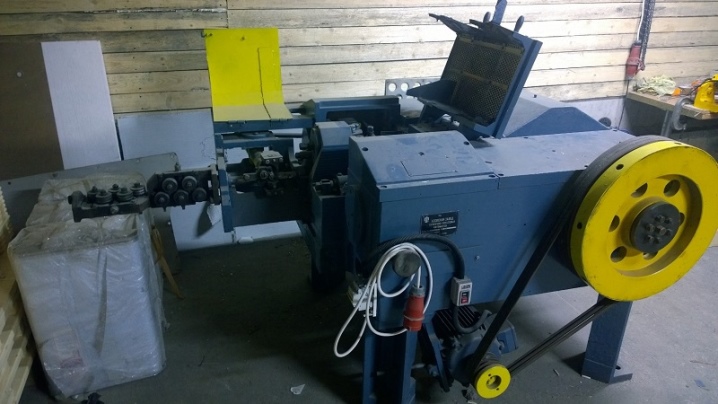
- К0911701 проволочно-гвоздильный агрегат, который производит небольшие гвозди до 300 штук. Мощность та же, только стоимость ниже и немного меньше габариты, нежели у станка второго типа этой же линейки.
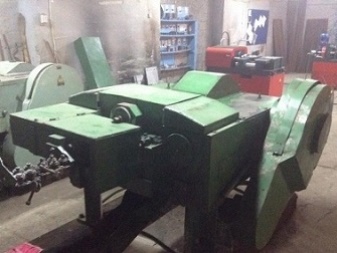
- Z942C – из всех перечисленных моделей мощность имеет вдвое меньшую и производит гвозди длиной всего 50 мм, но оборот составляет до 300 единиц в минуту, а качество остается на хорошем уровне, несмотря на более низкие эксплуатационные характеристики.
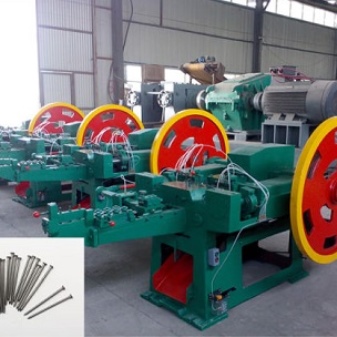
Производство гвоздей: оборудование и популярные технологии
Производство гвоздей – одна из тех областей, где для организации выгодного дела не нужны большие производственные мощности и технологичное оборудование. В то же время продукция востребована на строительном рынке, сфера применения огромна и в рекламе этот простой продукт не нуждается.
Гвозди – один из самых используемых видов крепежа, так что без покупателя остаться здесь сложно.
Гвозди как продукт – предмет очень простой, тем более, когда речь идет о наиболее распространенных их видах – круглых строительных, обойных, шиферных и так далее. Изготовление дюбель-гвоздей – процесс более сложный, здесь потребуются специальные аппараты и более сложная технологическая линия.
Для большинства же видов изделия технология производства оказывается весьма похожей.
- Основой для них является проволока разного сечения и из разного материала. Предлагается проволока в бобинах, поэтому первый этап изготовления состоит из разматывания и выпрямления материала.
- Затем проволока поступает на роликоправильное устройство – это 2 зубильца, закрепленные в оправки. Зубильца захватывают проволоку и продвигают ее в ударную конструкцию гвоздильного аппарата.
- На гвоздильном станке осуществляется нарезка заготовок по указанным размерам. Для этого проволока вводится в ударное устройство до упора, зажимается и отрезается. Во время обратного движения заготовка освобождается и удерживается втулкой. На месте отсеченного фрагмента на заготовке будет сформирована шляпка. Ударное устройство возвращается в первоначальное положение.
- Формирование шляпки, производство насечек и острия – головки получают с помощью 2 дисков полукруглой формы с канавками. При формировании зажимное устройство фиксирует диски так, чтобы канавки оказались друг против друга, образуя круглое отверстие. За счет него на головке и формируются насечки. Острый конец гвоздя с углом заострения не более 40 градусов образуется автоматически за счет конструкции кусачек.
- Готовая продукция сбрасывается в бункер, отправляется на склад и упаковывается.
Производство разных видов исключает некоторые операции – например, машинный гвоздь не имеет острия, или включает дополнительные – нанесение защитного слоя цинка, меди, латуни, но общая технологическая схема остается неизменной.
В видео ниже рассмотрена технология производства гвоздей:
Для изготовления изделий потребуется помещение, сырье и производственная база. Все 3 компонента вполне доступны, поскольку процесс производства ни особых условий – давления, влажности, ни сложных технологических операций не требует.
Регистрация бизнеса
Любой бизнес начинается с регистрации. Поступить нужно именно так, а не иначе. Если заняться выпуском продукции без уведомления государства, то контролирующие органы наложат крупный штраф (как минимум), а еще и к уголовной ответственности могут привлечь (как максимум).
Как зарегистрировать собственное дело? Необходимо действовать по шагам:
- Определиться с организационно-правовой формой.
- Собрать документы (паспорт будущего владельца, ИНН, СНИЛС).
- Если требуется, то созвать собрание и утвердить Устав (для ООО).
- Заплатить госпошлину в банке и взять квитанцию.
- Принести все собранные документы, квитанцию в налоговую службу по месту осуществления бизнеса и написать заявление.
- Как только ИП или компанию внесут в единый реестр юридических лиц, бизнес считается начатым.
Выбрать подходящую организационно-правовую форму поможет наша таблица.
| Организационно-правовая форма | Особенности | Плюсы | Минусы |
| ИП | Не требуется создание Устава, документов учредительного характера, минимальная госпошлина (800 руб.), выбор спецрежима по налогам, возможность применения патента. | Налоговые каникулы, отсутствие налогов в течение определенного срока, быстрое оформление бизнеса. | Ответственность за бизнес собственным имуществом, низкая привлекательность в глазах инвесторов, нет возможности включать в дело партнеров (официально). |
| ООО | Общество хозяйственного типа, учредители – один или несколько человек, имеется уставной капитал, разделенный по долям, паям. | Фирма отвечает только имуществом, прописанным в уставном капитале. Есть возможность менять число учредителей, добавлять и исключать их. Высокая инвестиционная привлекательность. Легкое создание, простое закрытие в случае необходимости. | Есть уставной капитал – от 10 тысяч рублей, нет налоговых каникул, нет особых налоговых льгот, для ведения отчетности необходим квалифицированный бухгалтер. |
| ЗАО | Объединение лиц, сложивших имущество для получения прибыли. Имущество разделено на доли. Доли поделены между участниками, закреплены бумагами ценного характера. | Акции получают только учредители или определенный заранее круг лиц, высокая рентабельность, конкурентоспособность бизнеса. | Включает не более 50 акционеров, размер уставного капитала – от 10 тысяч рублей. |
| ПАО | Отличается от ЗАО тем, что акциями их владельцы распоряжаются свободно, никого об этом не спрашивая. | Высокая инвестиционная привлекательность. | Уставной капитал – от 100 тысяч рублей. Сложный контроль, иерархичная система управления предприятием. |
Какую форму выбрать, решает сам предприниматель
Важно понимать:
- Ответственность (ИП отвечает свои имуществом, все остальные – уставным).
- Процесс регистрации (проще и дешевле всего зарегистрировать ИП и ООО).
- Величина капитала уставного характера (у ИП нет вообще, ООО и ЗАО – 10 тысяч рублей, ПАО – 100 тысяч рублей).
- Отчетность (ИП не нужны помощники для сдачи отчетов в налоговую и другие службы, остальным они просто необходимы).
Станок для производства гвоздей своими руками — металлы, оборудование, инструкции
Производство гвоздей – одна из тех областей, где для организации выгодного дела не нужны большие производственные мощности и технологичное оборудование. В то же время продукция востребована на строительном рынке, сфера применения огромна и в рекламе этот простой продукт не нуждается.
Гвозди – один из самых используемых видов крепежа, так что без покупателя остаться здесь сложно.
Гвозди как продукт – предмет очень простой, тем более, когда речь идет о наиболее распространенных их видах – круглых строительных, обойных, шиферных и так далее. Изготовление дюбель-гвоздей – процесс более сложный, здесь потребуются специальные аппараты и более сложная технологическая линия.
Для большинства же видов изделия технология производства оказывается весьма похожей.
- Основой для них является проволока разного сечения и из разного материала. Предлагается проволока в бобинах, поэтому первый этап изготовления состоит из разматывания и выпрямления материала.
- Затем проволока поступает на роликоправильное устройство – это 2 зубильца, закрепленные в оправки. Зубильца захватывают проволоку и продвигают ее в ударную конструкцию гвоздильного аппарата.
- На гвоздильном станке осуществляется нарезка заготовок по указанным размерам. Для этого проволока вводится в ударное устройство до упора, зажимается и отрезается. Во время обратного движения заготовка освобождается и удерживается втулкой. На месте отсеченного фрагмента на заготовке будет сформирована шляпка. Ударное устройство возвращается в первоначальное положение.
- Формирование шляпки, производство насечек и острия – головки получают с помощью 2 дисков полукруглой формы с канавками. При формировании зажимное устройство фиксирует диски так, чтобы канавки оказались друг против друга, образуя круглое отверстие. За счет него на головке и формируются насечки. Острый конец гвоздя с углом заострения не более 40 градусов образуется автоматически за счет конструкции кусачек.
- Готовая продукция сбрасывается в бункер, отправляется на склад и упаковывается.
Производство разных видов исключает некоторые операции – например, машинный гвоздь не имеет острия, или включает дополнительные – нанесение защитного слоя цинка, меди, латуни, но общая технологическая схема остается неизменной.
В видео ниже рассмотрена технология производства гвоздей:
Для изготовления изделий потребуется помещение, сырье и производственная база. Все 3 компонента вполне доступны, поскольку процесс производства ни особых условий – давления, влажности, ни сложных технологических операций не требует.


 Загрузка...